Lorsqu'une pièce nécessite l'utilisation de deux matériaux ou de deux couleurs au sein d'un même composant étanche (boîtier bicolore, bouton tactile sur coque rigide, joint intégré à un support), le surmoulage bicolore (2K) est souvent la solution la plus simple. Les services de moulage par injection de GoodTech couvrent le moulage de thermoplastiques, le surmoulage, le moulage par insertion, le moulage bicolore (2K) et le silicone liquide (LSR). Ils s'appuient sur un atelier de fabrication de moules intégré et un système qualité conçu pour les applications médicales, automobiles, électroniques grand public et agroalimentaires. Ce guide est la référence incontournable du moulage bicolore : il explique le fonctionnement du procédé, les critères de conception qui déterminent sa rentabilité, ses avantages par rapport au surmoulage ou au moulage par insertion, et ses applications dans différents secteurs industriels.
Le surmoulage 2K est une méthode possible. Si vous abordez le sujet sous l'angle des matériaux, les principes fondamentaux du surmoulage expliquent le processus de liaison avant que ce guide n'aborde la machine.
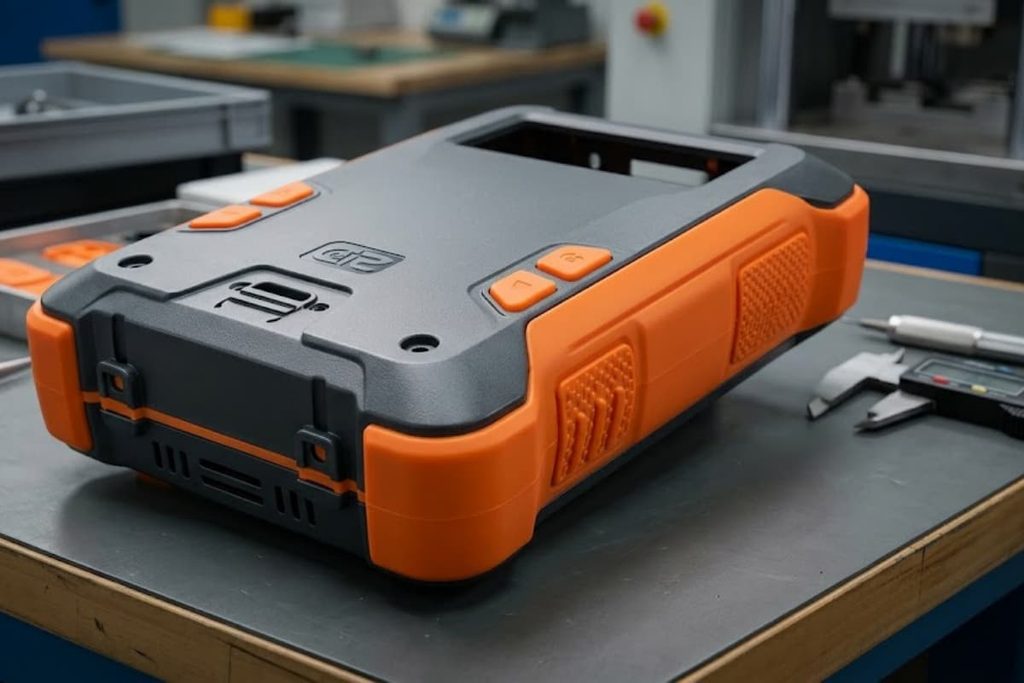
En résumé : le surmoulage bicolore (2K) permet de produire une pièce bimatière étanche en un seul cycle grâce à un outillage rotatif ou de transfert. Il est donc idéal lorsqu’il faut assembler deux matériaux ou couleurs de façon permanente sans étape de collage secondaire. Cependant, il engendre des coûts supplémentaires pour les pièces simples monomatériaux. Il convient donc de le réserver aux pièces où l’avantage du surmoulage bimatière en un seul cycle est réel. Le surmoulage et le moulage par insertion restent les solutions appropriées respectivement pour une couche souple collée ou un composant rigide intégré. Le surmoulage bicolore est la solution de choix lorsque les deux matériaux sont moulés ensemble, successivement, dans un seul moule.
L'axe de classification : une question d'abord
Moulage monocouche ou bicolore
Avant de comparer les spécificités d'un procédé de moulage, la première étape consiste à se poser une question binaire. Pour le choix du procédé, cette question est la suivante : « La pièce nécessite-t-elle deux matériaux ou deux couleurs fusionnés en une seule pièce étanche, moulée ensemble plutôt qu'assemblée ultérieurement ? »
- Moulage par injection thermoplastique monomatière C'est le choix par défaut pour la production en grande série de pièces rigides ou semi-rigides en ABS, PC, PA, POM et résines similaires. C'est la solution la plus économique lorsqu'un seul matériau suffit pour l'ensemble des applications.
- Moulage bicolore (2K) Elle existe précisément parce qu'une seule injection d'un seul matériau ne peut pas présenter deux matériaux ou couleurs dans un seul composant scellé. Elle moule les deux matériaux successivement au cours d'un seul cycle.
- Surmoulage et surmoulage Les familles de matériaux multiples adjacentes sont soit un second matériau collé sur un substrat (surmoulage), soit un composant rigide intégré au plastique (moulage par insertion). Elles répondent à des besoins connexes mais distincts ; le facteur de différenciation de 2K est que… tous les deux Les matériaux sont moulés, et non collés ou insérés.
GoodTech présente le moulage par injection bidimensionnel (2K) comme une variante de procédé distincte, intégrant ses capacités en matière de moulage par injection plastique et de fabrication de moules. Ce procédé s'appuie sur l'analyse des flux de matière, la conception d'outillage, le prototypage et la production en série. La gamme de poids des pièces s'étend d'environ 0.2 g à 4 500 g sur des presses d'une capacité de 60 à 1 000 tonnes réparties sur son atelier de moulage. Le moulage 2K s'applique ainsi à une large gamme de produits, des boîtiers miniatures aux pièces structurelles automobiles.
« Moulage bicolore (2K) — Pièces bimatières étanches en un seul cycle — Conception d'outillage par injection et transfert rotatif — Non idéal pour les pièces simples monomatières (surcoût). » — GoodTech, Guide du moulage par injection : Procédés, conseils de conception et matériaux (15 octobre 2026)
La classification est importante car la technologie 2K modifie l'outillage (rotatif/transfert), le cycle et les règles de conception à respecter, et parce qu'elle détermine si l'avantage du double matériau justifie le coût supplémentaire de l'outillage.
L'arbre de décision : ce qui compte le plus pour vous
Guide de sélection basé sur les besoins
Une fois que vous savez que vous avez besoin d'une intégration multi-matériaux, identifiez la fonction principale que le second matériau doit remplir. Le tableau de processus de GoodTech permet de situer chaque variante selon son adéquation et ses limites.
| Besoin dominant | Processus | Ce que GoodTech considère comme le meilleur pour | Pas idéal pour |
|---|---|---|---|
| Deux matériaux/couleurs dans une pièce scellée, un cycle | Moulage bicolore (2K) | Pièces bimatières scellées en un seul cycle | Pièces simples monomatériau (coût supplémentaire) |
| Poignée souple, joint ou coussinet collé à une base rigide | Surmoulage | Poignées à prise souple, joints collés à un substrat | Deux résines incompatibles et non adhésives |
| Mouler un filetage, une bague ou un contact métallique dans du plastique | Insert moulure | Filetages métalliques, bagues, contacts moulés dans du plastique | Cycles à forte cavitation où le chargement des inserts ralentit le cycle |
La logique de décision :
- Avez-vous besoin de deux couleurs ou de deux matériaux présentés comme un seul composant scellé, fabriqué en un seul cycle sans colle ni collage secondaire ? → Moulage bicolore (2K).
- Avez-vous besoin d'une couche souple pour l'adhérence ou d'un joint collé sur une pièce rigide ? → Surmoulage (voir GoodTech) guide dédié au surmoulage pour une analyse approfondie).
- Avez-vous besoin d'un composant rigide, souvent métallique, intégré à l'intérieur du plastique ? → Moulure d'insertion.
Les besoins peuvent être contradictoires : une pièce peut nécessiter un insert métallique et une seconde couleur moulée. Dans ce cas, l’exigence non négociable prévaut : si la fonction du métal est structurelle ou électrique, le surmoulage est le procédé de base ; si la seconde couleur est prioritaire et l’insert secondaire, le surmoulage bicolore (2K) assure l’application de la couleur pendant le chargement de l’insert dans l’outillage. L’équipe d’ingénierie de GoodTech effectue une analyse de fabricabilité (DFM) et une revue du flux de moulage en amont afin de déterminer cette séquence avant l’usinage de l’acier. En règle générale : si une pièce monomatériau suffit, le surmoulage bicolore (2K) n’engendre que des coûts supplémentaires ; il est donc conseillé de l’utiliser uniquement lorsqu’un résultat bimatériau en un seul cycle est requis.
Pièges liés au processus : modes de défaillance spécifiques à 2K
Trois risques 2K à haute fréquence
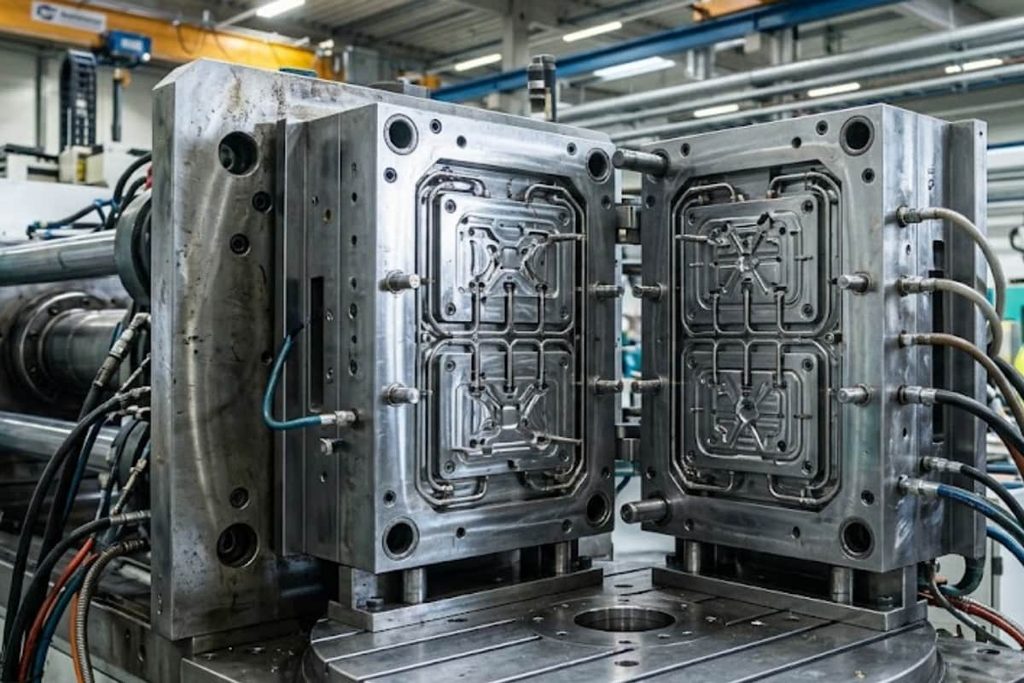
Le principal écueil du moulage 2K réside dans l'inadéquation entre l'outillage et les matériaux, qui compromet l'étanchéité du double matériau . Cet écueil se décompose en trois pièges spécifiques au processus :
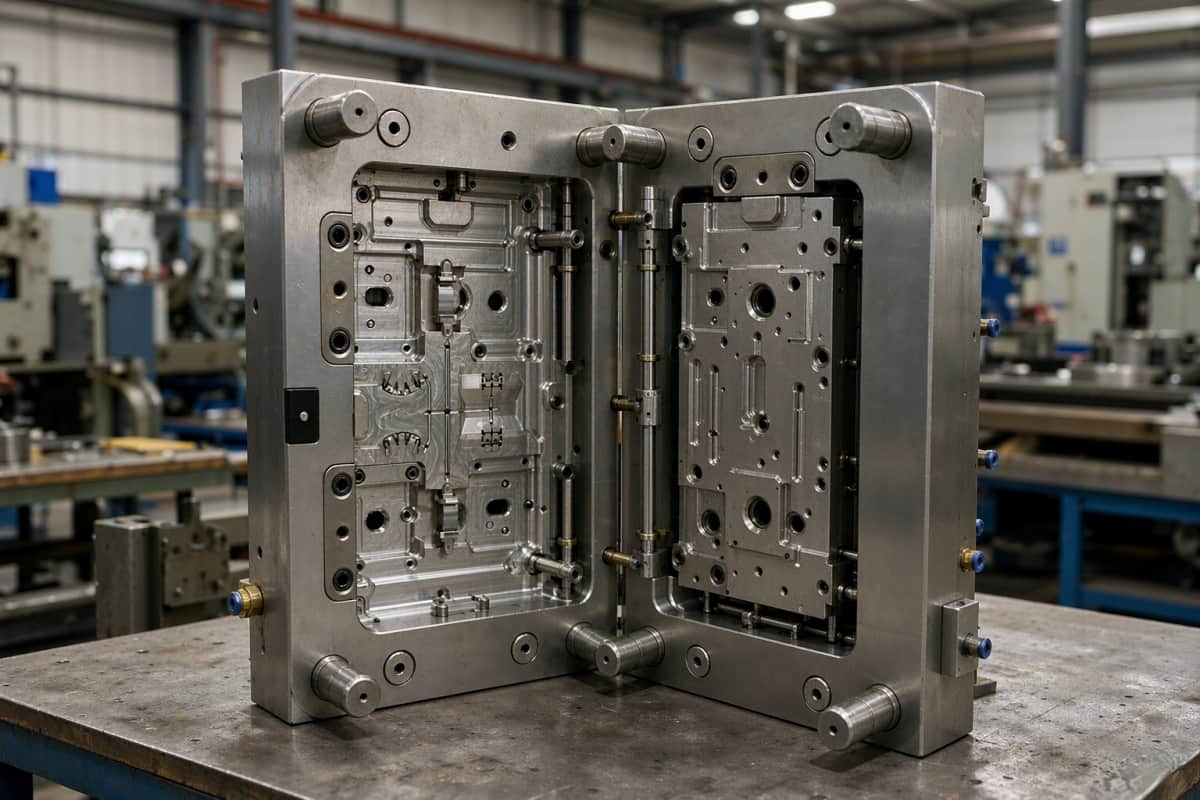
1. Coût d'outillage pour les pièces simples. L'impression 2K nécessite un outillage rotatif ou de transfert ainsi qu'une conception spécifique du point d'injection. GoodTech indique que cette technique « n'est pas idéale pour les pièces simples monomatériaux (surcoût) » ; le plateau rotatif ou la séquence de transfert ne se justifie que lorsque l'avantage de l'impression bimatière en un seul cycle est réel (joints étanches, poignées bi-dureté, boîtiers bicolores). Opter pour l'impression 2K pour une pièce qui pourrait être réalisée en une seule passe est un gaspillage classique.
2. Compatibilité et liaison des deux matériaux. Les deux matériaux étant moulés successivement, ils doivent présenter une plage de procédés compatibles et assurer une liaison à leur point de contact. Le principe de compatibilité de GoodTech (établi pour le surmoulage – compatibilité chimique ou verrouillage mécanique) s'applique également ici : si les deux résines ne peuvent ni se lier ni s'imbriquer, l'interface se décolle. Choisissez des résines compatibles et, si nécessaire, prévoyez un verrouillage mécanique à l'interface.
3. Contrôle de l'injection, du flux et de la fermeture lors de deux injections. L'emplacement de l'injection influence les lignes de soudure et l'équilibre du flux dans tout moulage ; en 2K, la conception de l'injection et de l'outillage rotatif/de transfert détermine la manière dont la seconde injection remplit la première sans défauts. La fermeture — la surface du moule où les deux moitiés se rejoignent pour sceller la cavité — doit être conçue de manière à ce que les deux matériaux restent étanches, sans mélange ni bavures. Une fermeture ou un positionnement d'injection inadéquats entraînent des bavures à la ligne de joint ou des interfaces fragiles.
« Moulage bicolore (2K) — Conception de l'outillage d'injection et de transfert rotatif. » — GoodTech, Guide du moulage par injection (tableau de processus)
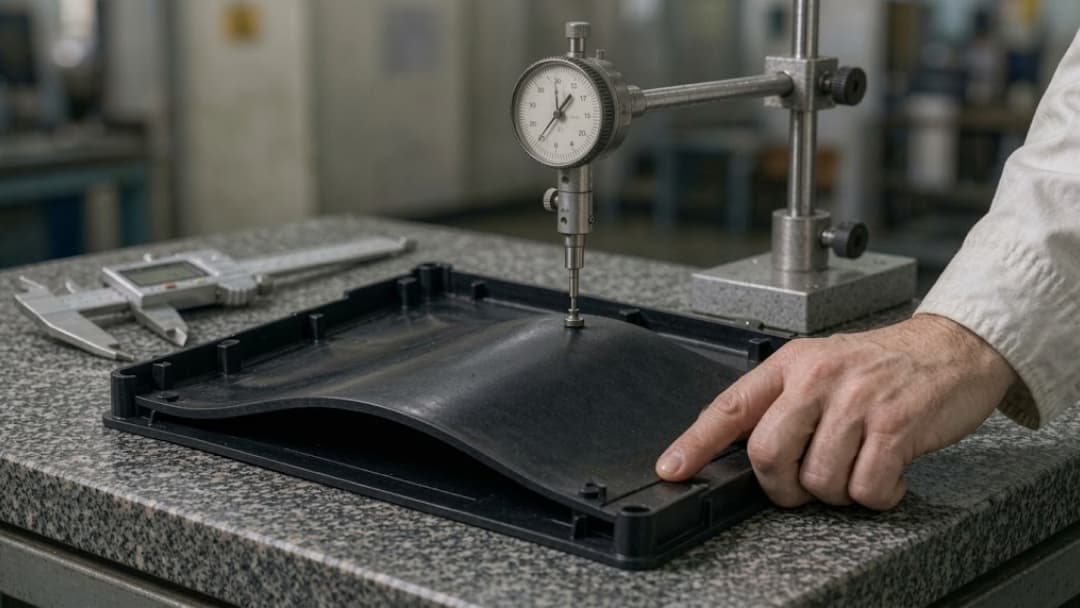
Un quatrième écueil, transversal, est le gauchissement dû au retrait inégal lorsque deux matériaux aux coefficients de retrait différents se rencontrent. Les règles de conception pour la fabrication (DFM) de GoodTech — épaisseur de paroi uniforme, remplissage équilibré, nervures symétriques — sont d'autant plus importantes en 2K, car chaque matériau se rétracte selon sa propre courbe.
Tendances sectorielles : Comment la demande se répartit selon les secteurs
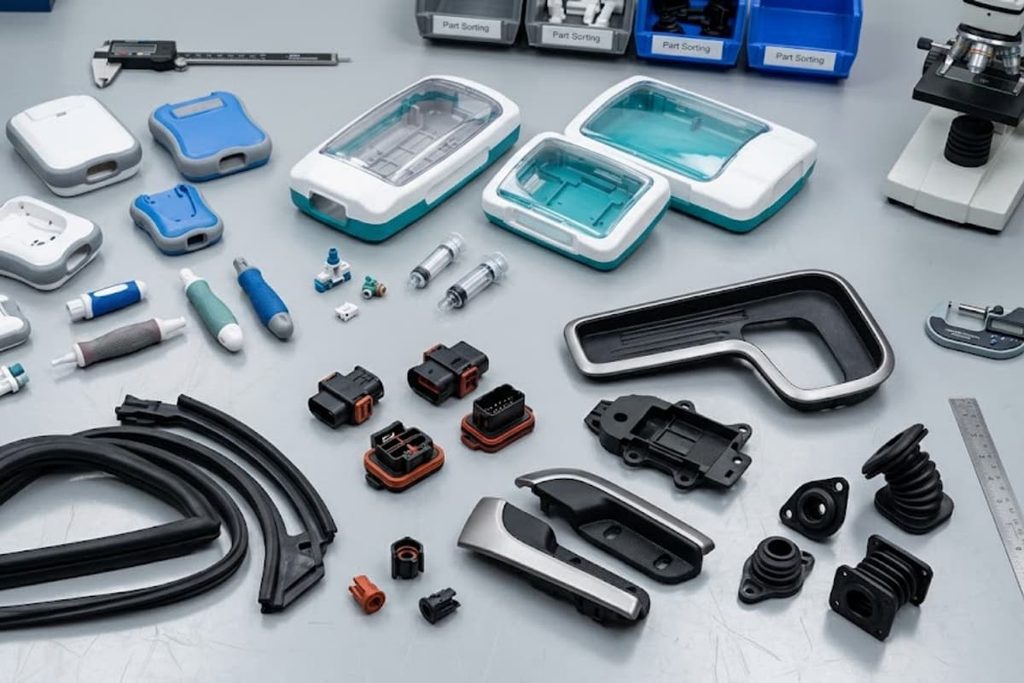
Cartographie de l'industrie aux processus
Les secteurs d'activité mentionnés par GoodTech tendent à adopter des schémas prévisibles pour le moulage 2K. Il s'agit de tendances issues de ses études de cas et de ses notes de processus, et non de règles rigides ; l'exigence dominante du secteur reste cependant la même.
- Dispositifs médicaux et de laboratoire Les fabricants exigent des matériaux documentés et une traçabilité complète. Les produits de moulage par injection de GoodTech pour le secteur médical utilisent des résines biocompatibles et des procédés contrôlés et rigoureux. ISO 13485, avec suivi des lots de matériaux et stockage séparé pour les lots médicaux. 2K intervient lorsqu'un dispositif nécessite deux matériaux (par exemple, une fenêtre transparente moulée sur un corps coloré) dans un seul composant scellé.
- Automobile Elle nécessite une résistance à la chaleur, aux produits chimiques et à la fatigue. GoodTech cite des considérations relatives aux résines et aux fournisseurs pour ce secteur dans la section suivante : IATF 16949et ses études de cas comprennent des pièces automobiles moulées et le blindage de câbles à paroi mince, où les caractéristiques scellées ou à double matériau justifient leur coût.
- Electronique grand public Privilégiez la précision dimensionnelle, la finesse des parois et la finition de surface. Les boîtiers bicolores — comme ceux présentés dans l'étude de cas de GoodTech sur les boîtiers électriques moulés par injection — constituent une application 2K naturelle où l'esthétique et l'ajustement sont primordiaux.
- Équipement alimentaire Il faut des matériaux conformes, faciles à nettoyer et des géométries stables. GoodTech travaille avec des matériaux approuvés par la FDA et la NSF, ainsi qu'avec des résines conformes à la directive RoHS ; des études de cas, comme le robinet de la machine à café et le conteneur du générateur d'ozone, montrent des pièces moulées conçues pour le contact et le nettoyage, où un joint bimatière peut être moulé en une seule pièce.
En résumé : commencez par l’exigence la plus stricte du secteur (traçabilité pour le médical, résistance thermique/chimique pour l’automobile, précision/finition pour l’électronique, conformité pour l’agroalimentaire), puis laissez le choix du procédé en découler — et réservez le 2K aux pièces pour lesquelles le résultat bimatière étanche est réellement requis.
La couche de données : 2K au sein de la famille de processus
Comparaison multi-matériaux (d'après le tableau des procédés de GoodTech)
Le tableau comparatif ci-dessous est tiré directement du document « Types de moulage par injection » de GoodTech, qui constitue la base factuelle de la décision présentée ci-dessus. Les valeurs indiquées sont indicatives ; veuillez vérifier les spécifications auprès du mouleur en vous basant sur la pièce réelle.
| Processus | Meilleur pour | Note clé sur la conception | Pas idéal pour |
|---|---|---|---|
| Moulage bicolore (2K) | Pièces bimatières scellées en un seul cycle | Conception des systèmes d'injection et de rotation/transfert | Pièces simples monomatériau (coût supplémentaire) |
| Surmoulage | Poignées à prise souple, joints collés à un substrat | Compatibilité des matériaux et verrouillage mécanique | Deux résines incompatibles et non adhésives |
| Insert moulure | Filetages métalliques, bagues, contacts moulés dans du plastique | Fixez bien l'insert ; évitez qu'il ne soit déplacé par le courant d'eau. | Cycles à forte cavitation où le chargement des inserts ralentit le cycle |
| Thermoplastique monomatériau | Pièces rigides/semi-rigides en grande série en ABS, PC, PA, POM, etc. | Épaisseur de paroi uniforme, dépouille sur toutes les faces verticales | Matériaux très mous ou à l'état liquide |
Les capacités de support qui se situent sous les 2K : systèmes à canaux froids et à canaux chauds (Mold-Masters, Husky et Yodo sont les marques populaires de canaux chauds sur l’outillage GoodTech), refroidissement conforme et finitions polies/texturées du côté de la fabrication du moule ; plus impression par tampographie/sérigraphie, peinture/protection, transfert d’eau et finition par transfert thermique ; et usinage CNC, injection par réaction, moulage et coulée dans le cadre du prototypage rapide pour la validation avant outillage.
Pièges et contre-exemples
- Utilisez 2K pour une pièce monomatériau. L'outillage rotatif/de transfert et l'utilisation d'un second matériau engendrent des coûts supplémentaires sans avantage. Une production standard en une seule étape est préférable lorsqu'un seul matériau suffit.
- Ignorer la compatibilité à deux résines. Si les deux matériaux ne peuvent pas se lier ou s'emboîter, l'interface se délamine — il faut utiliser des résines compatibles et un verrouillage mécanique si nécessaire.
- Sous-dimensionner les vannes et les portes d'arrêt. Un mauvais positionnement ou une mauvaise fermeture de la porte d'injection entre les deux injections provoquent des bavures ou des interfaces fragiles ; l'emplacement de la porte d'injection détermine toujours les lignes de soudure et l'équilibre du flux.
- Oubliez le rétrécissement irrégulier. Deux matériaux se rétractent sur des courbes différentes ; des parois uniformes, un remplissage équilibré et des nervures symétriques sont obligatoires, et non facultatifs.
- Ignorer la validation préalable à l'outillage. GoodTech recommande de valider la géométrie avec prototypage rapide (CNC, impression 3D ou moulage sous vide) avant la découpe de l'acier — en particulier pour les pièces médicales et automobiles nécessitant une validation.
Champ d'application de GoodTech (Ce que ce guide ne couvre pas)
- Objectif du fournisseur de services. GoodTech est un partenaire de fabrication, donc la présentation met l'accent sur ce qu'il peut réaliser (2K, surmoulage, insert, LSR, fabrication de moules) plutôt que sur un traitement académique exhaustif de chaque processus multi-matériaux.
- Le coût et le délai de livraison sont à confirmer lors du devis. GoodTech indique que le coût de l'outillage varie en fonction de la complexité, de la taille et de la cavitation, et que le coût par pièce diminue avec le volume ; toutefois, les chiffres exacts concernant l'outillage 2K doivent être confirmés pour une pièce spécifique et ne doivent pas être tirés de ce guide.
- La décision concernant l'outillage est distincte. Ce guide couvre les processus (2K). Le outillage Le choix entre moules en silicone, en résine ou en aluminium, selon le volume, constitue une catégorie distincte traitée dans le guide GoodTech. guide des moules en silicone/résine/aluminium et devrait être lu en parallèle.
- Les valeurs des matériaux sont spécifiques à chaque nuance. Le retrait et les propriétés mécaniques varient selon la qualité de la résine et la charge (par exemple, renfort en fibre de verre ou en billes de verre) ; confirmez la fiche technique de la résine avec le mouleur avant de fixer les tolérances.
Aperçu des termes clés
| Long | Utilisation de GoodTech | Note |
|---|---|---|
| Moulage bicolore (2K) | Deux matériaux/couleurs dans une pièce scellée, un cycle | Nécessite un outillage rotatif/de transfert ; augmente le coût pour des pièces simples |
| outillage rotatif / de transfert | Le mécanisme d'outillage qui présente le premier tir au second | L'exigence déterminante de 2K |
| Surmoulage | Collage d'un second matériau sur un substrat pour l'adhérence ou l'étanchéité | Différent du 2K : collé, et non moulé en séquence |
| Insert moulure | Placer un composant rigide dans le moule ; le plastique se forme autour. | Différent de la 2K : une pièce insérée, et non une seconde injection moulée |
| Moulage par injection thermoplastique | Moulage en grande série d'un seul matériau en ABS, PC, PA, POM, etc. | Le choix par défaut lorsqu'un seul matériau suffit |
| LSR (caoutchouc de silicone liquide) | Moulage flexible, thermostable et biocompatible pour joints d'étanchéité | Outillage et durcissement différents de ceux des thermoplastiques |
| Coureur à eau chaude/froide | Systèmes de canaux d'alimentation acheminant la matière fondue vers la cavité (Husky, Mold-Masters, canaux chauds Yodo) | Influe sur le cycle, les rebuts et le coût des pièces |
| Refroidissement conforme | Des canaux de refroidissement épousant la forme de la cavité assurent un refroidissement plus rapide et uniforme. | Améliore le temps de cycle et le contrôle du gauchissement |
| Portail / coureur / arrêt | Point d'entrée de la matière fondue / canal d'alimentation / surface du moule d'étanchéité | La position de l'orifice de commande détermine les lignes de soudure ; l'obturation assure l'étanchéité entre les deux matériaux. |
| affaissement / déformation | Dépression superficielle due au retrait / torsion partielle due à un retrait irrégulier | Contrôlé par des parois uniformes et un remplissage équilibré |
| Tonnage | Force de serrage, 60 à 1 000 tonnes sur le sol de GoodTech | Adapté à la taille de la pièce et à la pression du matériau |
Questions fréquemment posées
Quand dois-je utiliser un moulage bicolore (2K) plutôt qu'un surmoulage ?
Utilisez le moulage bi-composant (2K) lorsque vous avez besoin de deux matériaux ou couleurs présentés dans un seul composant scellé, produit en une seule étape sans colle ni collage secondaire. Utilisez le surmoulage lorsqu'un second plastique ou élastomère est collé sur un substrat moulé pour la prise en main ou l'étanchéité. Le moulage bi-composant (2K) moule les deux matériaux successivement ; le surmoulage consiste à coller un second matériau sur une première pièce.
Quel est le plus grand risque lié au moulage 2K ?
Coût d'outillage mal adapté. Le procédé 2K nécessite un outillage rotatif ou de transfert, ce qui engendre des coûts supplémentaires. GoodTech souligne donc qu'il n'est pas idéal pour les pièces simples monomatériaux. Il est préférable de le réserver aux pièces exigeant un résultat étanche bimatériau obtenu en un seul cycle.
Les deux matériaux doivent-ils être compatibles ?
Oui. Les deux pièces sont moulées successivement ; elles doivent donc partager une plage de traitement compatible et se lier ou s’emboîter à l’interface, selon le même principe de compatibilité que GoodTech applique au surmoulage. Les paires incompatibles se délaminent.
En quoi le 2K diffère-t-il du surmoulage ?
Le surmoulage par insertion consiste à placer un composant rigide (filetage métallique, bague, contact) dans le moule, puis à le mouler en plastique autour. Le surmoulage bi-matière (2K) permet de mouler deux matériaux plastiques successivement dans un seul moule. Ces techniques répondent à des besoins différents : pièce rigide intégrée contre pièce bimatière surmoulée.
Quels secteurs utilisent la résolution 2K chez GoodTech ?
Dispositifs médicaux (traçabilité, résines biocompatibles conformes à la norme ISO 13485), automobile (résistance à la chaleur, aux produits chimiques et à la fatigue selon la norme IATF 16949), électronique grand public (précision, parois fines, boîtiers bicolores) et équipements alimentaires (matériaux conformes aux normes FDA/NSF et nettoyables) : le choix du procédé est déterminé par l’exigence dominante du secteur.
Comment valider une pièce 2K avant l'outillage ?
GoodTech recommande le prototypage rapide — usinage CNC, impression 3D ou moulage sous vide — pour confirmer l'ajustement, la fonction et l'assemblage avant la découpe de l'acier, en particulier lorsque la validation médicale ou automobile est requise.
Conclusion
Choisir le moulage bicolore (2K) relève davantage de la classification que de la comparaison. Il faut d'abord se demander si la pièce nécessite la fusion de deux matériaux ou couleurs en une seule pièce étanche, moulée en un seul cycle. Cette simple question définit le moulage bicolore et le distingue du surmoulage (second matériau collé) et du moulage par insertion (composant rigide intégré). Ensuite, il convient de respecter les critères de rentabilité du moulage bicolore : il requiert un outillage rotatif/de transfert et une conception soignée des points d'injection et d'arrêt ; les deux résines doivent être compatibles et adhérer ou s'imbriquer ; enfin, son coût n'est justifié que pour les pièces exigeant un résultat bicolore étanche en un seul cycle. Les exigences les plus strictes du secteur – traçabilité pour le médical, résistance thermique et chimique pour l'automobile, précision pour l'électronique, conformité pour l'agroalimentaire – doivent définir les priorités, et une validation par prototypage est indispensable avant la mise en œuvre.
Lorsque votre conception est prête pour une revue de fabrication, demandez une revue DFM sous NDA et l'équipe d'ingénierie de GoodTech vérifiera la moulabilité, suggérera l'outillage et la stratégie de contrôle, et définira un chemin du prototype à la production à travers ses opérations de Chicago, Shenzhen et du Vietnam.
Si vous ne vous souvenez que de trois choses
- Commencez par classer selon les besoins d'intégration. — deux matériaux/couleurs scellés en un seul cycle (2K), une couche souple collée (surmoulage) ou un composant rigide capturé (moulage par insertion) — cette question détermine le procédé.
- 2K a une règle économique non négociable: elle nécessite un outillage rotatif/de transfert et n'est rentable que pour les pièces où le résultat bi-matière étanche en un seul cycle est réel — ne la spécifiez jamais pour une pièce monomatériau.
- Laissons l'exigence dominante du secteur guider les débats. — traçabilité médicale, résistance à la chaleur et aux produits chimiques dans l'automobile, précision électronique, conformité alimentaire — puis validation par prototypage avant l'outillage.