
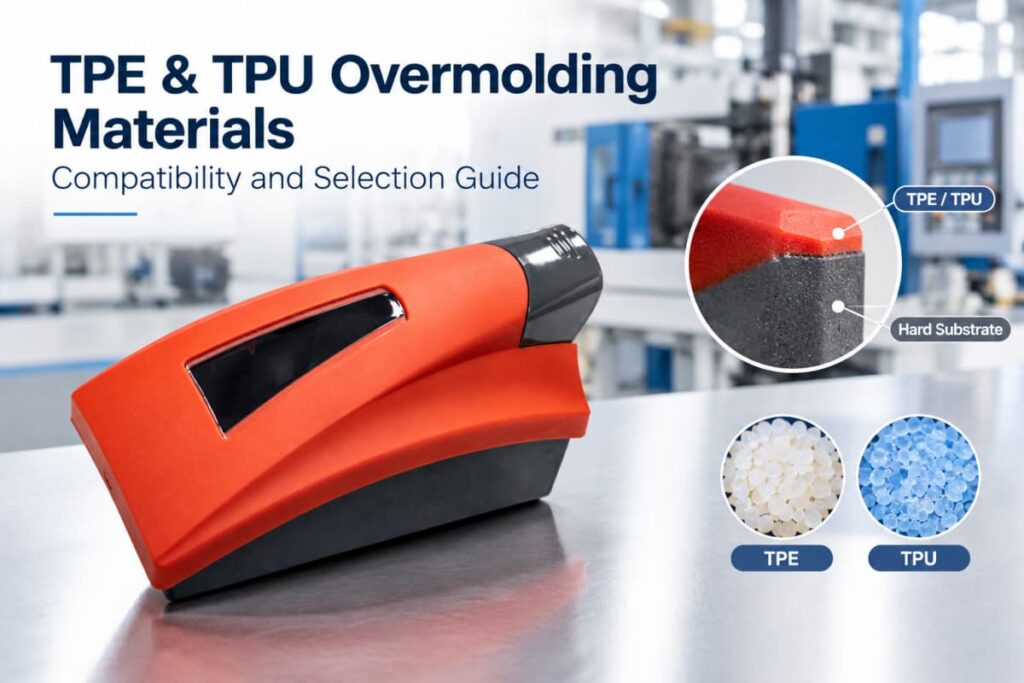
En résumé, pour le choix des matériaux de surmoulage , une couche souple adhère à un substrat rigide uniquement si les deux résines sont chimiquement compatibles ou si la géométrie impose un verrouillage mécanique. Optez pour un TPE ou un TPU dont la polarité et la température de fusion correspondent à celles du substrat : l’adhérence résistera ainsi aux contraintes et aux cycles thermiques. Un mauvais choix entraînera le décollement du surmoulage. Ce guide explique comment choisir la combinaison substrat-élastomère, les facteurs de rupture de l’adhérence et comment les fournisseurs vérifient l’adhérence avant la production.
Le choix du matériau commence par l'assemblage, et non par la fiche technique. Pour en savoir plus sur le surmoulage et les principes de base du collage — y compris la matrice de compatibilité complète entre le substrat et le surmoulage — consultez le guide principal, puis utilisez cette page pour choisir la nuance appropriée.
Qu'est-ce qui détermine la force d'adhérence du surmoulage ?
Le surmoulage repose sur deux mécanismes de liaison, et une pièce fiable utilise généralement les deux.
L'adhésion chimique se forme lorsque l'élastomère fondu partage la même polarité ou la même résine de base que le substrat et est suffisamment chaud pour refondre partiellement la surface de ce dernier. Les deux matériaux diffusent à l'interface et se réticulent lors de leur refroidissement. Les liaisons chimiques sont optimales lorsque le substrat et le surmoulage appartiennent à la même famille de résines ; par exemple, un TPE à base de polypropylène (TPE-S/SEBS sur PP) sur un substrat en PP.
L'assemblage mécanique est la solution de repli lorsque l'adhérence chimique est insuffisante. Le concepteur crée des trous, des contre-dépouilles, des rainures ou une surface texturée sur le substrat afin que l'élastomère fluide remplisse ces cavités et s'y fixe en se solidifiant. Cette méthode est la plus courante pour les substrats non polaires, comme le PP collé à un TPE différent, ou pour toute paire de matériaux pour lesquels une liaison chimique ne peut être garantie.
En pratique, l'adhérence se rompt rarement pour une seule raison. La contamination de la surface du substrat, une seconde injection trop froide ou l'humidité d'une résine hygroscopique réduisent chacune la résistance de l'interface. Les conceptions performantes associent une paire de résines compatibles et un emboîtement géométrique suffisant pour résister aux contraintes de manipulation, de transport et d'utilisation.
Paires de substrats et de surmoulages courants
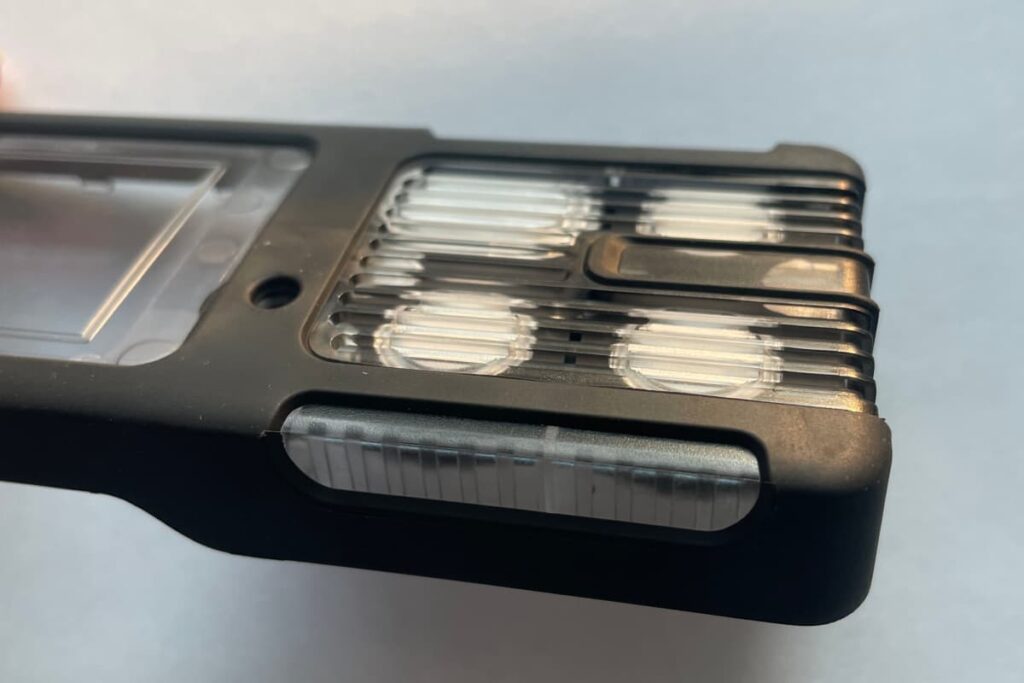
Le tableau ci-dessous répertorie les combinaisons substrat-élastomère couramment utilisées en production. Il ne constitue qu'un point de départ : l'adhérence varie selon la qualité, la charge, la surface du moule et les paramètres de procédé. Il est donc indispensable de valider chaque paire par un test d'adhérence avant de procéder à la fabrication de l'outillage.
| Soutien | Surmoulage compatible | Mécanisme de liaison | Utilisation typique |
|---|---|---|---|
| ABS | TPU, TPE-S (SEBS) | Produits Chimiques | Poignées et boîtiers pour outils électriques |
| PC | TPU, TPE-S | Produits Chimiques | Boîtiers électroniques, contours de lentilles |
| PP | TPE-S (SEBS à base de PP) | Produits Chimiques | Conteneurs, charnières, joints |
| PC / ABS | TPE-S, TPU | Produits Chimiques | Coques pour ordinateurs portables et appareils |
| PA6 / PA66 (Nylon) | TPO, TPU | Mécanique + Chimie | Connecteurs automobiles, clips |
| SAN | TPU | Produits Chimiques | Poignées du consommateur |
| POM (Acétal) | Limité — mécanique uniquement | Mécaniques | Produits à bas prix (à vérifier) |
| Tout plastique rigide | Élastomère souple incompatible | Mécanique (contre-dépouilles) | Pièces sensibles au coût |
Quelques règles générales s'appliquent à la plupart des applications. Pour les substrats en polyoléfine (PP, PE), utilisez un TPE à base de polyoléfine ; pour les résines techniques (ABS, PC, PA), utilisez un élastomère styrénique ou à base de TPU. Lorsqu'un fournisseur affirme qu'un TPE « adhère à tout », il adhère généralement bien à deux ou trois substrats et mal aux autres ; demandez toujours un échantillon avant la fabrication de l'outillage.
Pour une vue d'ensemble des options de substrat et de la façon dont chaque résine se comporte lors du moulage, consultez notre guide de sélection des plastiques techniques.
TPE ou TPU : choisir l’élastomère surmoulé
Le TPE (élastomère thermoplastique, souvent à base de SEBS ou de TPO) et le TPU (polyuréthane thermoplastique) sont les deux élastomères les plus fréquemment utilisés pour le surmoulage. Ils ne sont pas interchangeables.
Le TPE (SEBS/TPO) est plus souple, moins cher et plus facile à mettre en œuvre. Il est privilégié pour les poignées, les joints et les biens de consommation nécessitant une dureté Shore A comprise entre 30A et 80A. Le SEBS adhère chimiquement aux substrats polaires et polyoléfines lorsque la résine de base est compatible. Sa résistance à l'huile et à l'abrasion est inférieure à celle du TPU.
Le TPU est plus résistant, plus résistant à l'abrasion et aux huiles ainsi qu'à de nombreux produits chimiques. Il offre une meilleure précision des détails et supporte les environnements difficiles, ce qui explique sa présence dans les surmoulages automobiles, industriels et de protection de câbles. Le TPU adhère bien à l'ABS et au PC et peut adhérer au nylon avec la qualité et la préparation de surface appropriées. Cependant, étant hygroscopique, il doit être séché avant moulage.
Optez pour le TPE si vous privilégiez une surface douce, confortable et économique. Choisissez le TPU si la pièce est exposée à l'abrasion, aux huiles ou aux contraintes mécaniques. Les deux matériaux peuvent être colorés et texturés ; l'esthétique n'est donc pas le seul critère de choix.
Ce qui affaiblit ou rompt le lien
Le défaut d'adhérence lors du surmoulage se manifeste par un décollement, un soulèvement des bords ou un délaminage après des cycles thermiques. Les causes habituelles sont évitables :
- Contamination de surface — La présence d'agent de démoulage, d'huile ou de poussière sur le support empêche l'adhérence chimique. Veillez à maintenir le support propre et à éviter tout excès d'agent de démoulage.
- Deuxième prise trop cool Si l'élastomère ne fond pas à nouveau au contact du substrat, aucune interdiffusion ne se produit. Les paramètres du procédé doivent maintenir l'interface à une température suffisamment élevée au moment de la seconde injection.
- L'humidité dans les résines hygroscopiques Le nylon et le TPU absorbent l'eau ; l'humidité résiduelle provoque des déformations et une interface fragile. Séchez le matériau conformément aux spécifications avant le moulage.
- Retrait inégal Le substrat et le surmoulage se rétractent à des vitesses différentes. Si le moule est usiné aux dimensions nominales sans compensation de retrait pour les deux couches, la pièce peut se déformer ou la ligne de collage peut s'ouvrir.
- Verrouillage insuffisant sur les paires non polaires — Le PP collé à un TPE dissemblable nécessite des contre-dépouilles ou une texture ; une interface plane ne tiendra pas.
Ces modes de défaillance sont étroitement liés aux défauts de moulage généraux, et nombre d'entre eux sont détectés lors de la validation du premier article. Notre guide de prévention des défauts aborde les causes communes.
Comment la résistance de la liaison est-elle vérifiée avant la production ?
Il convient de valider un couple de matériaux avant la production en série. La procédure de vérification typique est la suivante :
- échantillon de test de liaison — mouler ou prototyper un petit échantillon de la paire substrat-élastomère exacte.
- test de pelage ou d'arrachement — mesurer l'adhérence en Newtons ; le nombre importe moins que la consistance et que la rupture soit cohésive (à l'intérieur de l'élastomère, bon) ou adhésive (à l'interface, mauvais).
- cycle environnemental — exposer les échantillons à la chaleur, au froid, à l'humidité et à tout produit chimique auquel la pièce sera exposée, puis les tester à nouveau.
- Microsection — découper et inspecter l'interface pour confirmer l'interdiffusion ou le verrouillage mécanique.
- Validation T1 — une fois l’outillage existant, le premier moulage (T1) confirme la liaison sur la pièce réelle, et non pas seulement sur un coupon.
Notre guide d'évaluation des échantillons T1 explique comment les pièces du premier article sont vérifiées avant qu'un programme ne passe en production.
Cadre de décision pour la sélection des matériaux
Utilisez cette séquence pour spécifier une pièce surmoulée :
- Étape 1 — Fixez le substrat. Il est généralement déterminé par des besoins structurels, chimiques ou réglementaires (par exemple, PC pour la transparence, PP pour la résistance chimique, nylon pour la solidité).
- Étape 2 — Associer la famille d'élastomères. Substrat polyoléfine → TPE à base de polyoléfine ; substrat technique → styrénique ou TPU.
- Étape 3 — Définir la dureté et l'environnement. Adhérence souple à température ambiante → TPE ; abrasion, huile ou charge → TPU.
- Étape 4 — Déterminer le chemin de liaison. Compatibilité chimique forte → miser sur l'adhérence ; compatibilité faible ou risquée → ajouter des contre-dépouilles, des rainures ou une texture pour un verrouillage mécanique.
- Étape 5 — Exiger un test de liaison. Ne négligez pas cette étape pour aucun programme de production.
La même pièce doit toujours être fabricable, le choix du matériau influe donc directement sur les règles de conception couvertes dans nos directives de conception de surmoulage.
Adaptation des matériaux à l'application
Les différents secteurs d'activité pondèrent différemment les obligations :
- Médical — Qualités résistantes aux produits chimiques et compatibles avec le collage, avec documentation ; poignées souples sur les instruments et boîtiers étanches. Consultez notre tendances du moulage par injection médicale pour le contexte.
- Automobile — TPU pour la résistance à l'abrasion et l'exposition sous le capot ou à l'extérieur ; substrats en nylon avec verrouillage mécanique pour les connecteurs.
- Electronique grand public — PC/ABS avec TPE-S pour les boîtiers et les joints ; des joints bien ajustés sont importants pour l’esthétique. guide de moulage pour l'électronique grand public couvre les exigences connexes.
- Outils électriques et quincaillerie — Substrats en PP ou en nylon avec poignées en TPE/TPU pour l'ergonomie et l'amortissement des vibrations.
Lorsque la pièce peut également être fabriquée par un autre procédé multi-matériaux, comparez les compromis dans nos guides sur le moulage bi-injection par rapport au surmoulage et sur le moulage par insertion par rapport au surmoulage.
Points clés à retenir
- Les liaisons de surmoulage se forment par adhésion chimique, par emboîtement mécanique, ou les deux ; tenez compte du mécanisme que votre paire de matériaux supporte réellement.
- Faire correspondre la famille d'élastomères au substrat : TPE à base de polyoléfine pour PP/PE, styrénique ou TPU pour ABS/PC/PA.
- Choisissez le TPE pour un toucher doux et économique ; choisissez le TPU pour sa résistance à l'abrasion, à l'huile et aux charges lourdes.
- La contamination, une seconde injection à froid, l'humidité et le retrait non compensé sont les principales causes de défaillance du collage.
- Toujours valider la paire avec un test de liaison et un échantillon T1 avant de découper l'outillage de production.
QFP
Un TPE peut-il adhérer à n'importe quel plastique ?
Non. L'adhérence dépend de la polarité et de la correspondance des températures de fusion. Un TPE qui adhère bien à l'ABS peut ne pas adhérer au PP sans verrouillage mécanique. Vérifiez par un test d'adhérence.
Le TPU est-il meilleur que le TPE pour le surmoulage ?
Aucun des deux n'est universellement supérieur. Le TPU résiste à l'abrasion, à l'huile et aux charges ; le TPE est plus souple et moins cher. Le choix optimal dépend de l'environnement d'utilisation.
Quelle doit être l'épaisseur de la couche de surmoulage ?
Les couches de surmoulage classiques ont une épaisseur d'environ 1.5 à 3 mm. En dessous de 1 mm environ, on risque des injections incomplètes ; au-dessus de 4 mm environ, on risque des retassures et un refroidissement prolongé. Les valeurs exactes dépendent de la résine et de la pièce.
Ai-je besoin d'un test d'adhérence si le fournisseur affirme que les matériaux sont compatibles ?
Oui. La qualité, le type de charge, l'état de surface et les paramètres de procédé influent sur le résultat. Seul un test d'adhérence sur un échantillon permettra de confirmer la compatibilité avec votre pièce.
Indiquez-nous votre substrat, la dureté souhaitée et l'environnement auquel la pièce sera exposée (chimique, thermique ou mécanique). Nous vous recommanderons un TPE ou un TPU adapté et réaliserons un test d'adhérence sur un échantillon afin de valider l'adhérence avant la fabrication de l'outillage. Contactez notre équipe d'ingénierie pour lancer l'étude.