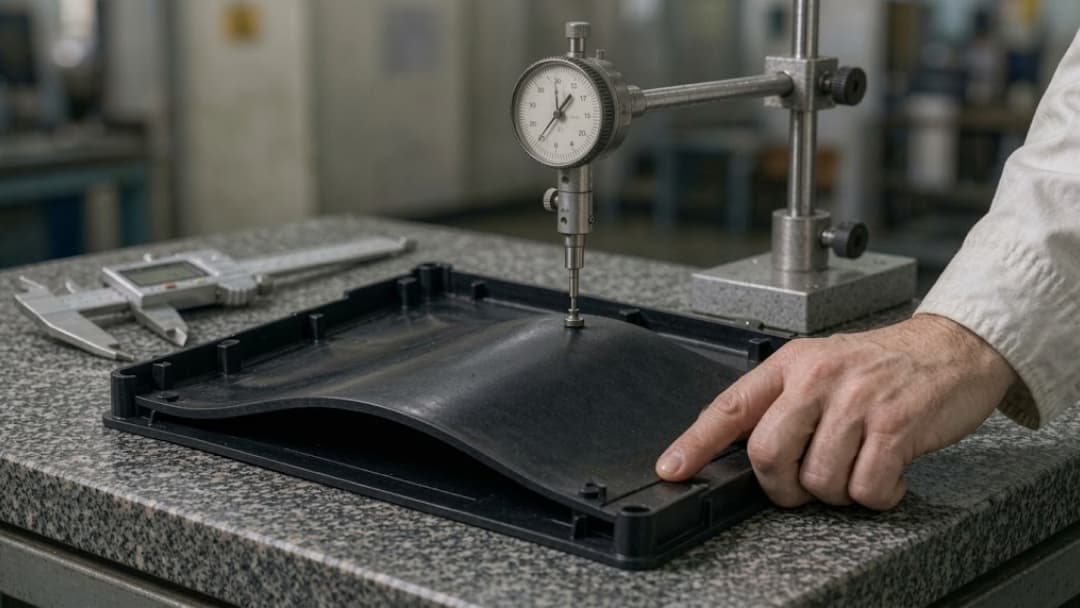
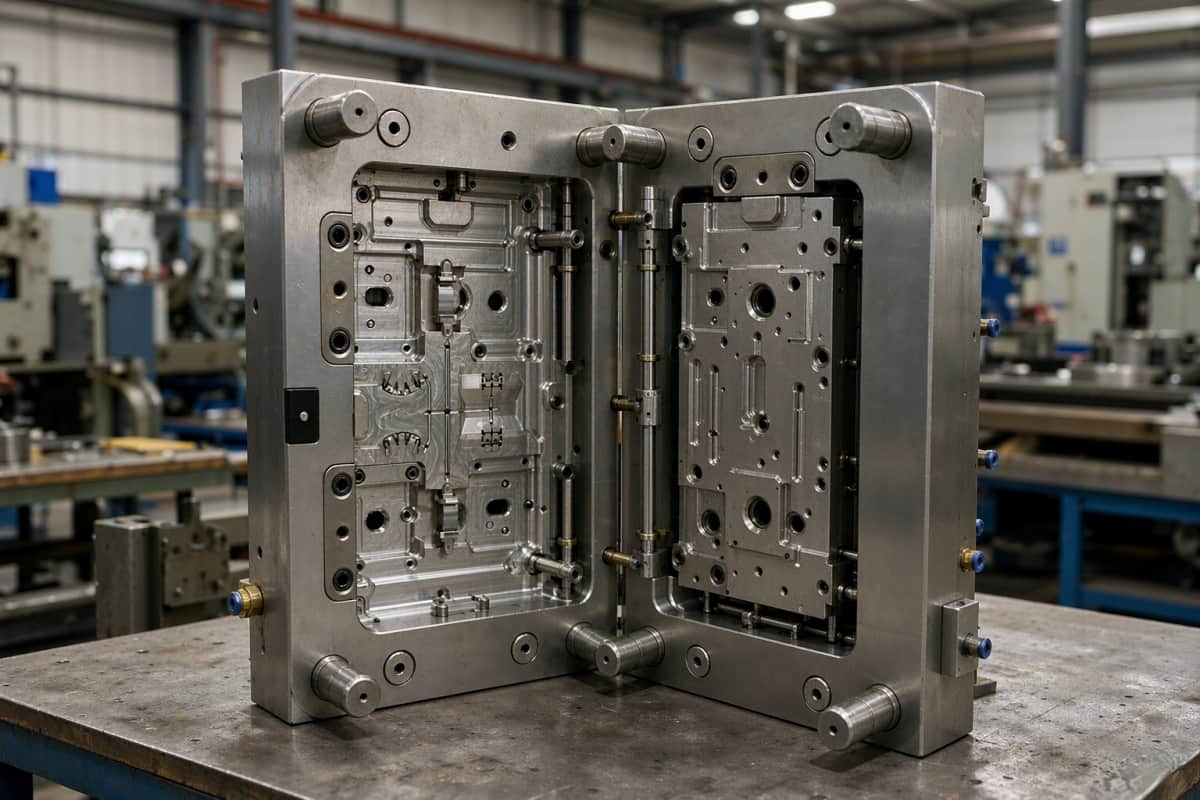
Le choix entre un moule en silicone, en résine ou en aluminium se résume à une question : de combien de pièces avez-vous besoin et à quelle étape de la validation ? L’outillage en silicone est idéal pour les prototypes de moins de 25 pièces, celui en résine (époxy) pour la production de quelques dizaines à quelques centaines de pièces fonctionnelles en uréthane, et celui en aluminium pour les petites et moyennes séries, jusqu’à plusieurs milliers de pièces. Ces trois types de moules ne sont pas interchangeables : les moules en silicone sont utilisés pour le moulage sous vide, tandis que les moules en résine et en aluminium sont des outillages rigides utilisés pour le moulage par injection-réaction (RIM). Ce guide détaille la composition de chaque moule, sa capacité de production, son coût et ses applications, afin de vous permettre de passer du prototype à la production en évitant les surcoûts liés à un outillage inadapté ou les sous-investissements susceptibles de tomber en panne en cours de production.
Avant de se lancer dans la fabrication d'un moule, la plupart des équipes d'ingénierie valident la conception par un prototypage structuré. Notre article expliquant pourquoi les entreprises réalisent des prototypes avant de fabriquer des moules détaille la logique de coût de cette étape, et notre page dédiée aux services de prototypage rapide présente les solutions complémentaires telles que l'usinage CNC, l'impression 3D et le moulage.
Les moules en silicone appartiennent au moulage sous vide, et non à la technique RIM.
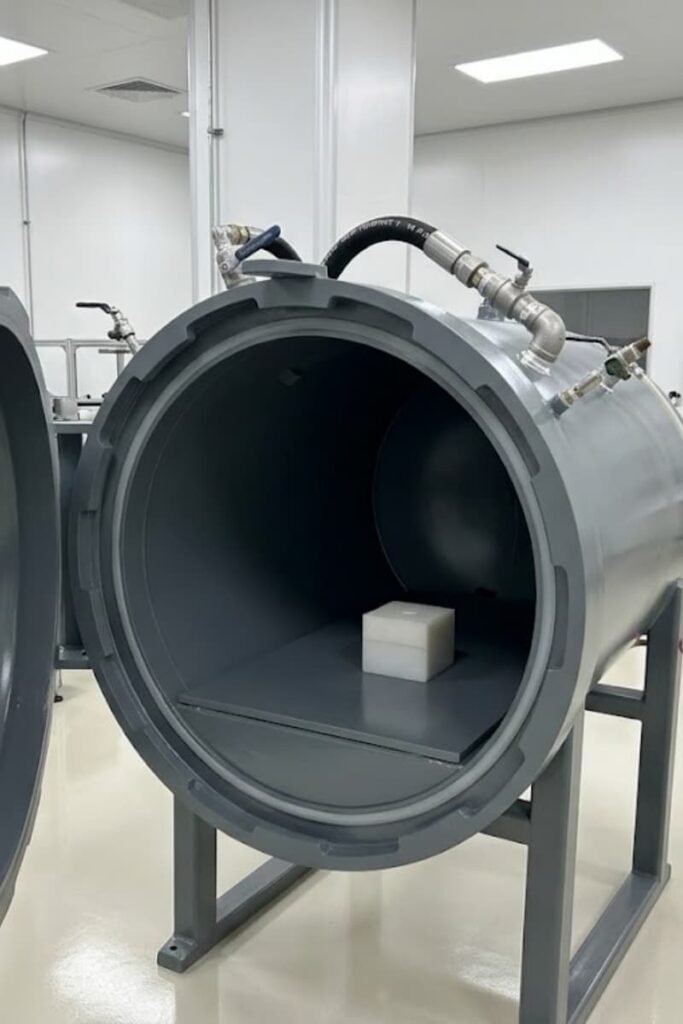
Une source fréquente de confusion réside dans le terme même de moule. En moulage par injection ( ou moulage par injection de résine), les réactifs liquides en polyuréthane sont injectés sous pression dans une cavité rigide et polymérisent chimiquement pour former une pièce solide. Cette cavité doit être un moule rigide – généralement en aluminium, en résine époxy ou en acier – car la réaction exothermique et la pression d'injection détruiraient un moule flexible. Un moule en silicone est un moule souple utilisé en fonderie sous vide , où la résine dégazée est coulée (et non injectée sous pression) dans une cavité en silicone sous vide. La chimie et les forces en jeu étant différentes, un moule en silicone n'est pas un moule RIM, même si les deux produisent des pièces d'aspect plastique.
| Type de moule | Famille de processus | La moisissure est dure ou molle | processus de conduite typique |
|---|---|---|---|
| Moule en silicone | Coulée sous vide | Soft | Coulage sous vide |
| Moule en résine (époxy) | RIM / outillage en résine coulée | Dur | Injection à basse pression |
| Moule en aluminium | RIM / outillage de production | Dur | Injection à basse pression |
La raison pour laquelle ces trois éléments sont abordés ensemble est d'ordre pratique : un programme de production unique utilise souvent d'abord des outillages en silicone pour les prototypes visuels, puis des outillages en résine pour les essais fonctionnels de moulage par injection de résine (RIM), et enfin des outillages en aluminium pour la montée en production. Notre page dédiée au procédé RIM et la comparaison entre le RIM et le moulage par injection expliquent la place du RIM par rapport aux outillages en acier utilisés pour la production en grande série.
Où le moulage de jante s'intègre-t-il dans votre processus de prototypage à production ?
Le surmoulage par injection est le procédé qui justifie la fabrication d'outillages en résine et en aluminium. Dès qu'un projet dépasse le stade des prototypes visuels et nécessite des pièces fonctionnelles en polyuréthane (grands boîtiers, enceintes, panneaux ou composants amortissants), le surmoulage par injection les produit à partir d'un moule rigide sous basse pression d'injection. C'est précisément la raison d'être des moules en résine et en aluminium pour le surmoulage par injection. Les moules en silicone interviennent en dehors de ce processus ; ils servent à la phase de coulée sous vide. La séquence pratique est donc la suivante : valider la forme avec un moule de coulée sous vide en silicone, prouver la fonctionnalité avec un moule de surmoulage par injection en résine, puis réaliser la production à l'échelle avec un moule de surmoulage par injection en aluminium. Si vous vous demandez si le surmoulage par injection est adapté à votre projet, la réponse est oui, dès lors que la taille ou le volume des pièces rend le moulage par injection d'acier non rentable et que la coulée seule ne permet pas d'atteindre les exigences fonctionnelles ou esthétiques. Notre page dédiée au surmoulage par injection détaille la configuration de production.
Aperçu des trois types de moules
Ces trois types d'outillage relèvent de la fabrication rapide : un outillage conçu rapidement et à moindre coût pour faire la transition entre le prototypage et la production en série de moules en acier. Les différences résident dans le matériau du moule, le nombre de pièces avant défaillance, la finesse de finition des surfaces et le délai de livraison.
| Attribut | Moule en silicone | Moule en résine (époxy) | Moule en aluminium |
|---|---|---|---|
| Processus | Coulée sous vide | RIM (basse pression) | RIM (basse pression) |
| Vie à temps partiel typique | ~15–25 lancers | De quelques dizaines à quelques centaines | Plusieurs milliers |
| Fourchette de prix typique des outils* | $ 100 – 800 | $ 300 – 2,000 | $ 2,000 – 8,000 |
| Délai de livraison typique* | 3 à 7 jours | 1-2 semaines | 2-4 semaines |
| stabilité dimensionnelle | Limité par le rétrécissement | Bon pour les prototypes | Qualité de production |
| Meilleure plage de volume | <25 pièces | 25 à 500 pièces | 500 à plusieurs milliers |
| Principale limitation | Durée de conservation/chaleur | Durabilité inférieure à celle du métal | Coût initial plus élevé |
Les prix indiqués correspondent aux fourchettes de prix généralement pratiquées dans le secteur pour les pièces simples et doivent être confirmés par un devis spécifique du fournisseur. Les prix des outillages GoodTech dépendent de la géométrie, des dimensions et du matériau de la pièce.
Moules en silicone : Idéaux pour les prototypes ajustés et les essais de marché
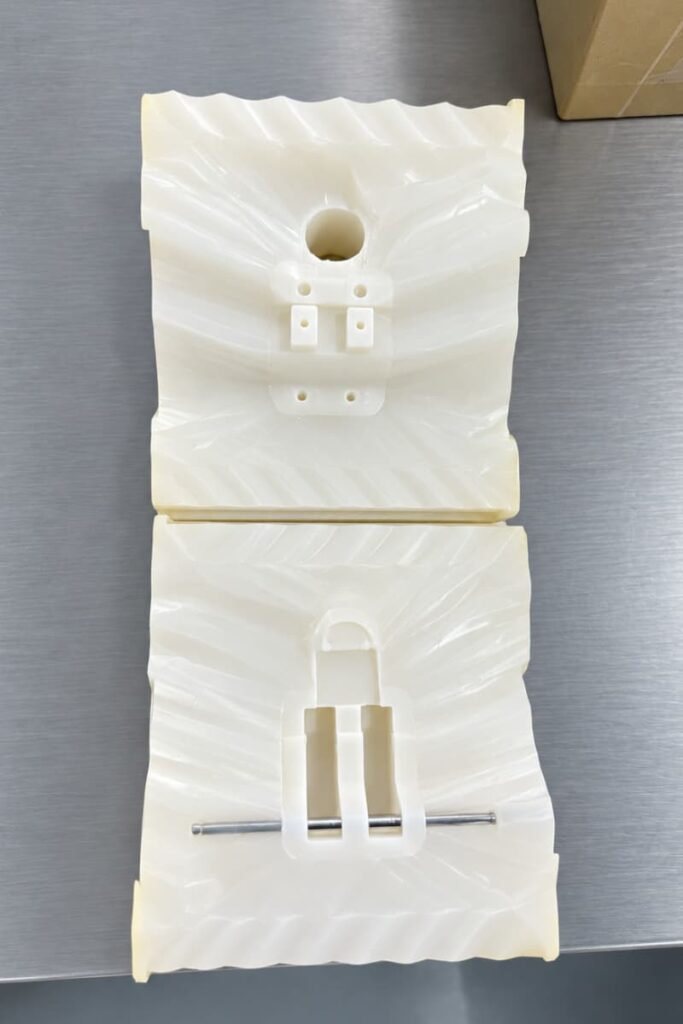
Un moule de coulée sous vide est fabriqué en coulant du silicone liquide autour d'un modèle maître (généralement usiné CNC ou imprimé en 3D), puis en le polymérisant avant de l'ouvrir pour retirer le modèle maître. La cavité souple ainsi obtenue reproduit fidèlement les détails de surface du modèle maître et sert à couler des pièces en polyuréthane ou en résine époxy sous vide.
Ce à quoi cela convient :
- Prototypes visuels et fonctionnels pour les revues de conception et la photographie
- Petits lots pour tests de marché (échantillons pour salons professionnels, unités de financement participatif, démonstrations de vente)
- Pièces où la couleur et la texture de surface importent plus que des tolérances serrées
- Pièces à l'aspect doux au toucher ou surmoulé, fabriquées à partir d'élastomères coulés.
Ce à quoi cela ne convient pas :
- La production dépasse environ 25 pièces (le moule se dégrade et les dimensions dérivent).
- Pièces soumises à des températures élevées ou à des agents chimiques agressifs (le silicone se dégrade et se rétracte avec le temps)
- Pièces structurelles nécessitant des tolérances serrées et répétables
Pour les programmes nécessitant un moulage parallèle à d'autres méthodes de prototypage, notre page sur les services de prototypage rapide explique comment le moulage sous vide s'intègre aux technologies CNC et d'impression 3D.
Moules en résine (époxy) : L'outil RIM Bridge pour des dizaines à quelques centaines de pièces fonctionnelles
Un moule en résine — plus précisément un moule maître en époxy ou en polyuréthane coulé — est une cavité rigide obtenue par coulage de résine contre un modèle maître. Dans le contexte du moulage de jantes , il permet de réaliser des injections de polyuréthane à basse pression grâce à un outillage dont le coût est bien inférieur à celui de l'aluminium usiné et qui est prêt en une à deux semaines environ. Il constitue ainsi l'outil de transition standard lorsque le prototype visuel est validé, mais que l'on n'est pas encore prêt à opter pour l'aluminium.
Ce à quoi cela convient :
- Essais fonctionnels RIM de quelques dizaines à quelques centaines de pièces
- Tests des propriétés réelles du matériau uréthane (flexion, impact, texture de la mousse) avant l'aluminium
- Panneaux et boîtiers de grande taille, légers ou en faible volume, pour lesquels l'outillage en acier n'est pas justifié.
- Production de ponts qui doivent avoir l'apparence et les performances de la pièce finale usinée en aluminium
Le matériau est ici primordial : la composition chimique de la pièce est déterminée par votre système de résine RIM, et non par le moule. Notre guide des matériaux RIM explique comment le matériau de la pièce est sélectionné indépendamment du matériau du moule, et notre guide complet du procédé RIM détaille les règles de conception des pièces moulées en résine.
Moules en aluminium : le choix idéal pour la production en petites et moyennes séries de moulages.
Le moule en aluminium est l'outil indispensable du moulage par injection de pièces (RIM) pour les petites et moyennes séries. Usiné CNC, il supporte la pression d'injection et l'exothermie du procédé RIM, et permet généralement de produire plusieurs milliers de pièces avant que l'usure ne devienne problématique. Comparé aux moules en acier utilisés en moulage par injection conventionnel, l'outillage RIM en aluminium permet une mise en production beaucoup plus rapide et à moindre coût, ce qui explique sa prédominance pour les séries de 500 à plusieurs milliers de pièces.
Ce à quoi cela convient :
- Productions en petites et moyennes séries (de quelques centaines à quelques milliers de pièces)
- Pièces de grande taille, complexes ou à visée esthétique où le contrôle dimensionnel et la finition de surface doivent être irréprochables.
- Programmes nécessitant une qualité reproductible et documentée tout au long de leur exécution
- Pièces où le même outil sera réutilisé pour des commandes répétées
Si votre choix se porte spécifiquement sur l'aluminium ou l'acier, notre comparatif des solutions d'outillage rapide aluminium/acier détaille les avantages et les inconvénients en termes de coût, de délai et de volume. Notre page sur la fabrication de moules en plastique explique comment ces moules sont construits, et la page sur les services RIM présente l'offre de production dans son intégralité.
Matrice d'application : Quel moule pour quel produit et quel volume
La méthode la plus rapide pour choisir consiste à faire correspondre le type de produit et la quantité cible à l'outil.
| Exemple de produit | Volume cible | Moule recommandé | Pourquoi |
|---|---|---|---|
| Prototype de boîtier pour revue de conception | Silicone (moulage sous vide) | Le moins cher, le plus rapide, surface impeccable | |
| essai du panneau de carrosserie de chariot médical | 25-200 | Résine (époxy) RIM | Uréthane véritable, tests fonctionnels |
| Boîtier pour dispositif médical, faible volume | 200-2,000 | Jante en aluminium | Qualité reproductible, documentée |
| Garnitures intérieures automobiles, pré-série | 100-1,000 | Jante en aluminium | Cosmétique + durable, outil rapide |
| Boîtier d'électronique grand public, lot pilote | 50-500 | Résine puis aluminium | Pont puis rampe |
| Grande couverture industrielle, des centaines | 500 | Jante en aluminium | Longue durée de vie des outils, dimensions stables |
Les pages sectorielles développent ces contextes : le moulage de dispositifs médicaux , le moulage de plastique pour l’automobile et le moulage de produits électroniques grand public détaillent les exigences de qualification et de tolérance par secteur.
Cadre décisionnel : quand rester, quand passer à la version supérieure
Utilisez la quantité comme critère principal, puis confirmez en fonction de la complexité des pièces et du calendrier.
Étape 1 — Comptez les pièces dont vous avez besoin.
- En dessous de 25 ans environ : un outillage en silicone suffit.
- 25–500 : outillage RIM en résine (époxy).
- 500 à plusieurs milliers : outillage RIM en aluminium.
Étape 2 — Vérifier la fonction de la pièce.
- Si le seul critère est l'apparence, le silicone convient parfaitement.
- Si la pièce doit fonctionner avec des matériaux réels et respecter les tolérances, optez pour la résine ou l'aluminium.
- Si le produit est expédié à des clients de manière répétée, il s'agit d'aluminium.
Étape 3 — Surveillez le seuil de rentabilité.
Le coût par pièce diminue à mesure que la durée de vie de l'outillage augmente. Investir davantage dans l'aluminium dès le départ est généralement plus économique que de refondre plusieurs fois des moules en silicone ou en résine une fois que le volume de production dépasse quelques centaines d'unités. Nos cadres de référence pour le moulage en faible et en forte série indiquent où se situe généralement le seuil de rentabilité.
Le modèle mental est une échelle : outillage rapide (silicone) → outillage de transition (résine) → outillage de production (aluminium) . Restez sur un échelon jusqu’à ce que les exigences de volume ou de qualité vous obligent à passer au suivant.
Vérification des coûts et des délais
Le prix de l'outillage ne représente que la moitié du coût. Le coût total par pièce correspond à l'amortissement de l'outillage, auquel s'ajoutent le coût des matériaux et de la main-d'œuvre par pièce. Un moule en silicone bon marché, qu'il faut remplacer toutes les 20 pièces, devient onéreux à partir de 200 unités ; un moule en aluminium, plus cher à l'achat mais permettant de produire des milliers de pièces, est plus économique à l'unité une fois le volume de production atteint.
| Scénario (à titre illustratif) | Coût de l'outil* | Bon pour | Attention à |
|---|---|---|---|
| 15 pièces d'échantillon | Silicone 100 à 800 $ | Validation de la conception | Non répétable |
| 150 pièces fonctionnelles | Résine 300 à 2 000 $ | Course de pont | La durée de vie de l'outil limite la durée de vie. |
| 10 000 pièces de production | Aluminium 2 000 à 8 000 $ | Rampe/production | Coût d'entrée plus élevé |
*Tarifs typiques du secteur ; veuillez demander un devis. Notre analyse détaillée des coûts de moulage de précision et notre guide de réduction des coûts d’outillage approfondissent l’étude des facteurs de coûts si vous élaborez une analyse de rentabilité.
Comment GoodTech vous accompagne du prototype à la production
GoodTech maîtrise l'ensemble de la chaîne de production : moulage sous vide avec outillage silicone, moulage par injection de résine (RIM) avec outillage résine et aluminium, et fabrication de moules en interne. Cette continuité est essentielle car une même pièce peut passer d'un prototype en silicone à un essai RIM avec outillage résine, puis à un moule de production en aluminium, sans réapprovisionnement. Nos équipes à Chicago, Shenzhen et au Vietnam coordonnent les retours d'expérience en matière de conception pour la fabrication (DFM) dès les premières étapes, afin que le moule choisi à chaque étape soit compatible avec la suivante. Les pages dédiées au service RIM , au moulage sous vide et à la fabrication de moules décrivent chaque capacité en détail.
Conclusion
Le choix du moule dépend avant tout du volume de production. L'outillage en silicone est idéal pour quelques prototypes visuels ; l'outillage en résine (époxy) est une solution intermédiaire pour la production de quelques dizaines à quelques centaines de pièces fonctionnelles moulées sur le bord ; l'outillage en aluminium est la solution de production pour des séries de plusieurs centaines à plusieurs milliers de pièces. Les moules en silicone sont destinés au moulage sous vide, et non au moulage sur le bord (RIM). Il convient donc de les choisir pour leurs atouts principaux : rapidité, faible coût et production en petites séries, plutôt que de les considérer comme un substitut à l'outillage rigide pour le moulage sur le bord (RIM). Choisissez l'outillage en fonction de vos exigences de quantité et de qualité, et n'optez pour un outillage supérieur que lorsque le volume de production le justifie.
Points clés à retenir
- Les moules en silicone, en résine et en aluminium servent à différentes tranches de volume : <25, 25–500 et 500+ pièces respectivement.
- Les moules en silicone sont des outils de coulée sous vide ; les moules en résine et en aluminium sont des outils de moulage rigide.
- Les moules en résine (époxy) constituent le pont standard entre le prototype et le RIM de production.
- L'outillage RIM en aluminium offre le meilleur coût par pièce une fois que le volume justifie le prix d'entrée plus élevé.
- Choisissez d'abord l'outil en fonction de la quantité, puis en fonction des exigences fonctionnelles et esthétiques.
- C’est le coût total par pièce, et non le prix de l’outil seul, qui doit guider la décision.
QFP
Combien de pièces peut-on fabriquer à partir d'un moule en silicone ?
Un moule de coulée sous vide en silicone permet généralement d'obtenir 15 à 25 pièces de bonne qualité avant que la dérive dimensionnelle et la dégradation ne nécessitent son remplacement. Ce nombre précis dépend de la taille de la pièce, de l'épaisseur de paroi et de la température de la résine. Au-delà de cette limite, un moule en résine ou en aluminium est plus économique.
Pourquoi un moule en silicone ne peut-il pas être utilisé pour le RIM ?
Le procédé RIM consiste à injecter de l'uréthane liquide réactif dans la cavité sous pression ; la polymérisation chimique dégage de la chaleur. Un moule en silicone étant souple, il ne peut supporter cette pression ni résister à la réaction exothermique. C'est pourquoi le procédé RIM relève du moulage sous vide, où la résine est coulée (et non injectée) sous vide. On utilise pour le procédé RIM de la résine et des outillages rigides en aluminium.
Quand dois-je passer de l'outillage en silicone à l'outillage en aluminium ?
Abandonnez le silicone dès que vous avez besoin de plus de 25 pièces identiques, ou pour toute pièce exigeant des tolérances serrées et des propriétés matérielles précises. Optez pour l'aluminium notamment lorsque le volume de production atteint plusieurs centaines de pièces et que le coût unitaire, et non plus seulement le coût de l'outillage, devient le facteur déterminant.
Quelle est la différence de durée de vie entre un moule en résine et un moule en aluminium ?
Un moule RIM en résine (époxy) permet généralement de produire de quelques dizaines à quelques centaines de pièces, tandis qu'un moule RIM en aluminium en produit généralement plusieurs milliers. Cet écart explique pourquoi la résine est un moule intermédiaire et l'aluminium un moule de production.
Quel moule est le plus adapté à un prototype de dispositif médical ?
Pour un premier contrôle d'ajustement, un moule de coulée sous vide en silicone est généralement suffisant et rapide. Dès lors que le dispositif nécessite des pièces fonctionnelles en uréthane pour des tests ou une petite série, l'outillage RIM en résine ou en aluminium constitue l'étape suivante appropriée, selon la quantité requise.
Quel est le coût du moulage en petite série ?
Les coûts d'outillage généralement mentionnés dans l'industrie se situent entre 100 et 800 $ pour le silicone, entre 300 et 2 000 $ pour la résine et entre 2 000 et 8 000 $ pour les moules RIM en aluminium, avec des délais de livraison allant de quelques jours à quelques semaines. Ces fourchettes sont indicatives et doivent être confirmées par un devis spécifique.
Démarrez votre projet de prototype à production avec GoodTech
Si vous envisagez de fabriquer un panneau pour chariot médical, un composant intérieur automobile, un boîtier pour appareils électroniques grand public, un grand couvercle industriel ou toute autre pièce en uréthane en petite ou moyenne série, le choix du moule déterminera le coût et le délai de production avant même le lancement de la première unité. GoodTech propose le moulage sous vide de silicone, l'outillage RIM en résine et en aluminium, ainsi que la fabrication de moules en interne, le tout auprès d'un seul et même fournisseur. Votre pièce peut ainsi passer du prototype à la production sans changer de prestataire. Envoyez-nous votre fichier CAO et indiquez-nous le volume cible : notre équipe d'ingénieurs vous recommandera la solution d'outillage la plus adaptée (silicone, résine ou aluminium), en vous fournissant une analyse de fabricabilité (DFM) et un devis personnalisé.