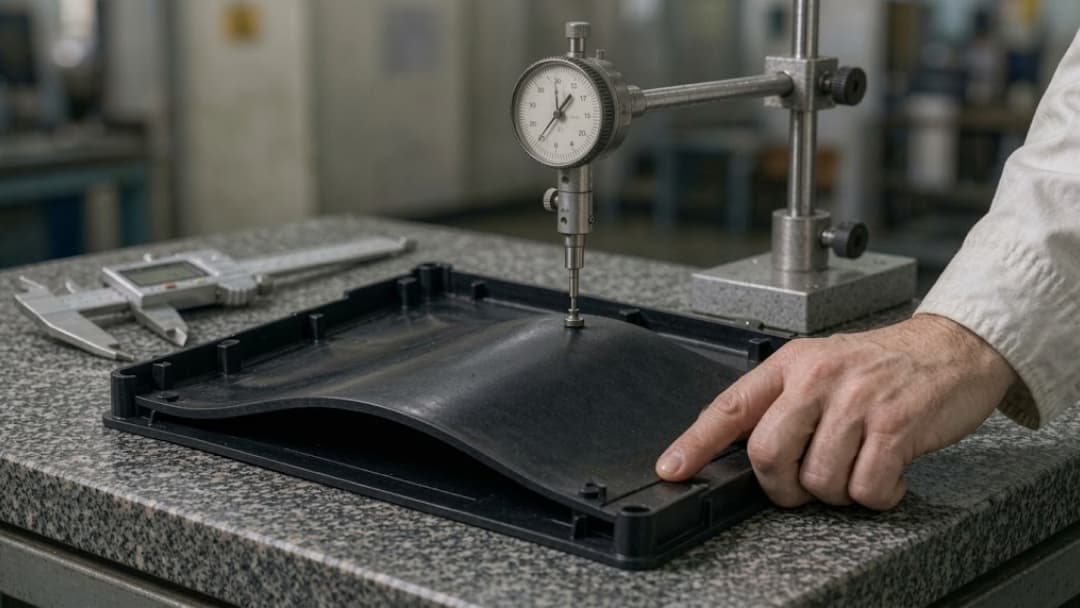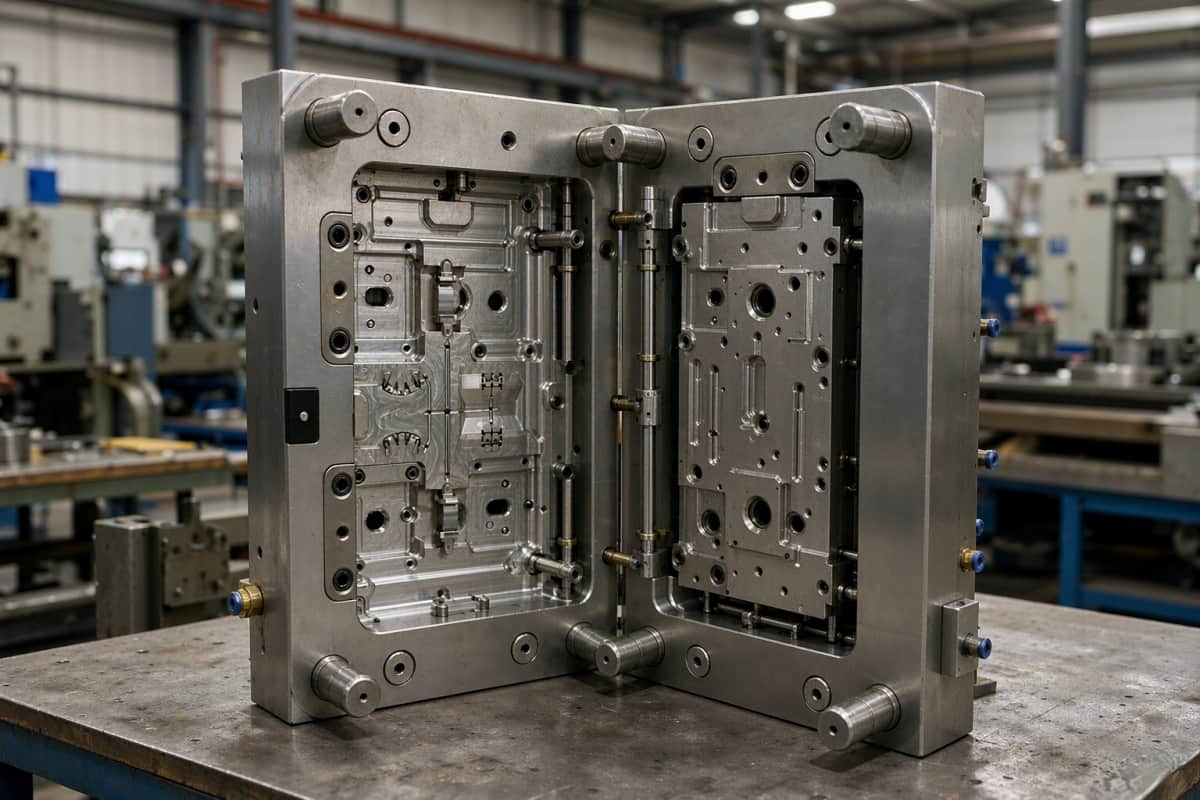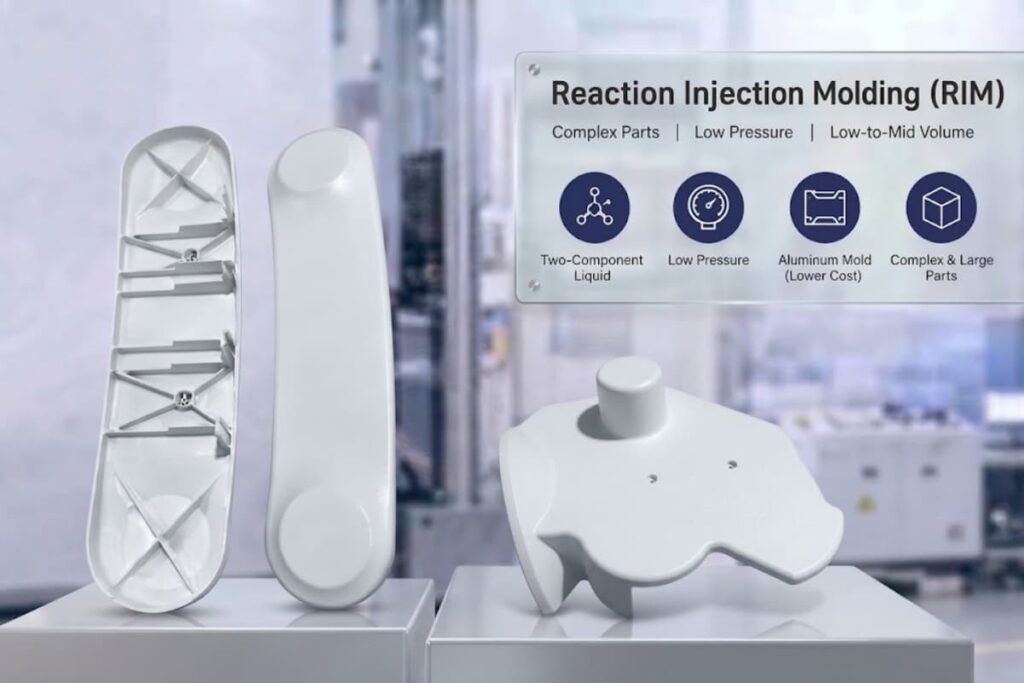
Réponse directe : Le moulage par injection-réaction (RIM) est un procédé de moulage à basse pression qui mélange deux composants liquides réactifs dans un moule en aluminium, où ils polymérisent chimiquement pour former une pièce solide. Il est particulièrement adapté aux pièces plastiques volumineuses, complexes ou produites en petites séries, pour lesquelles l’outillage de moulage par injection plastique classique serait trop coûteux ou l’impression 3D trop lente et onéreuse à l’unité. Ce guide explique le fonctionnement du RIM, les règles de conception garantissant la moulabilité des pièces, sa comparaison avec le moulage par injection et l’impression 3D, et indique dans quels cas il convient à votre projet.
Qu'est-ce que le moulage par injection et réaction ?
Le moulage par injection-réaction est un procédé de fabrication qui permet de créer une pièce à partir de deux matériaux liquides réactifs — généralement un polyol (résine) et un isocyanate (durcisseur) — dosés et mélangés juste avant leur introduction dans le moule. Au lieu de faire fondre un plastique solide et de le forcer à travers un moule en acier sous haute pression, le moulage par injection-réaction remplit un moule en aluminium ou en composite économique à basse pression et à température ambiante. Les liquides réagissent dans la cavité, génèrent de la chaleur et durcissent pour former une pièce solide, souvent à âme en mousse.
Le résultat est une pièce présentant un rapport résistance/poids élevé, un excellent état de surface dès le démoulage, et la possibilité d'intégrer des contre-dépouilles importantes, des épaisseurs de paroi variables et des éléments complexes, voire impossibles à réaliser avec d'autres procédés. GoodTech propose le moulage par injection de résine (RIM) dans le cadre de ses services de prototypage rapide et de production en petites séries, notamment pour les composants médicaux, automobiles et électroniques grand public.
Moulage par injection vs. moulage par injection : principales différences
| Aspect | Moulage par injection de réaction | Moulage par injection plastique |
|---|---|---|
| Forme matérielle | Deux composants liquides réactifs qui durcissent chimiquement | Granulés thermoplastiques solides fondus et resolidifiés |
| Pression process | Basse pression, température proche de la température ambiante, aucun refroidissement du moule requis | Haute pression et haute température |
| Outillage | Moules en aluminium ou en composite, moins coûteux et plus rapides à fabriquer | Moules en acier, coût plus élevé et délai de fabrication plus long |
| Volume de production optimal | Prototypage et production en petites et moyennes séries | Production à grand volume |
| Délai de fabrication de l'outillage | Court | Plus long |
| Personnage partiel | grandes sections de paroi complexes et variables | Pièces de précision constantes et produites en grande série |
En pratique : le moulage par injection à grand volume privilégie les coûts d’outillage initiaux beaucoup plus faibles et un délai d’exécution plus rapide, ce qui explique pourquoi il constitue souvent le choix idéal pour les prototypes et les programmes à faible volume.
RIM vs. Impression 3D et moulage sous vide
RIM n'est pas la seule solution pour obtenir quelques pièces d'aspect fini. Utilisez le tableau comparatif ci-dessous pour affiner votre recherche :
- Impression 3D Elle excelle dans la vérification géométrique et les très petites séries, avec quasiment aucune restriction de conception, mais le coût par pièce reste élevé et les propriétés mécaniques diffèrent de celles des pièces de production.
- Coulée sous vide Elle produit des copies en polyuréthane à partir d'un moule en silicone construit autour d'un modèle maître — idéal pour quelques unités, mais moins adapté aux quantités qui augmentent.
- JANTE Elle se situe entre les deux : elle offre des propriétés de matériaux et une finition de surface similaires à celles de la production industrielle pour des volumes faibles à moyens, avec un coût unitaire qui devient inférieur à celui de l'usinage CNC ou de l'impression 3D à mesure que les quantités augmentent.
Fonctionnement du processus RIM
Un cycle RIM typique comprend cinq étapes :
- Dosage et mélange — Les deux composants liquides sont mesurés dans les proportions exactes et combinés dans une tête de mélange.
- Injection à basse pression — Le liquide mélangé est injecté dans le moule en aluminium à basse pression.
- Réaction en moule — Les matériaux réagissent et durcissent de manière exothermique, remplissant les moindres détails et les géométries complexes.
- Démoulage — Une fois durcie, la pièce est retirée ; l’outillage en aluminium permet des temps de cycle courts.
- Finition — Les pièces peuvent être peintes, imprimées, revêtues ou texturées selon l'application.
Comme le moule est généralement en aluminium et fonctionne à basse pression sans système de refroidissement, l'outillage est moins coûteux et plus rapide à produire qu'un moule d'injection en acier. L'équipe de fabrication de moules plastiques de GoodTech conçoit l'outillage nécessaire à ce procédé.
Matériaux utilisés dans le RIM
Les familles de matériaux RIM courantes comprennent :
- Systèmes polyuréthane — le plus utilisé, réglable des élastomères souples aux qualités structurelles rigides.
- Systèmes à base d'époxy — bonne stabilité dimensionnelle et résistance à la chaleur pour des applications spécifiques.
- Systèmes à base de nylon (par exemple, type nylon 6) — résistant, parfois recyclable après moulage.
- Silicone / caoutchouc de silicone liquide (LSR) — Résistance aux hautes températures et aux produits chimiques, qualités biocompatibles disponibles.
- Systèmes à base de polyester — des options économiques où les propriétés peuvent être ajustées par la formulation.
Le choix du matériau dépend de l'environnement d'utilisation finale, de la rigidité requise, de l'exposition à la température et des exigences esthétiques ; il convient donc de le confirmer en fonction de l'application plutôt que de le supposer.
Variantes RIM : SRIM et RRIM
Deux variantes courantes étendent le processus de base :
- RIM structurel (SRIM) — Un matériau de renforcement tel qu'un mat de fibres de verre ou de carbone est placé dans le moule avant l'injection, produisant des pièces très rigides et résistantes pour des applications structurelles.
- Jante renforcée (RRIM) — des charges ou des fibres courtes sont mélangées aux composants liquides, améliorant ainsi la rigidité, la stabilité dimensionnelle et la résistance à l'usure.
Les deux variantes sont importantes lorsqu'une pièce doit supporter une charge ou résister à la déformation, et pas seulement avoir une apparence soignée.
Directives de conception RIM (DFM)
Le procédé RIM tolère les géométries complexes, mais quelques règles de conception protègent la qualité des pièces et la durée de vie des outils.
Épaisseur des parois, rayons et tirage
Veillez à ce que les parois soient aussi uniformes que possible afin d'éviter un durcissement irrégulier et des retassures. Prévoyez des rayons de congé importants aux angles et aux transitions pour faciliter l'écoulement du métal liquide et réduire les concentrations de contraintes. Appliquez un faible angle de dépouille sur les faces verticales pour faciliter le démoulage de la pièce en aluminium.
Côtes, bosses et contre-dépouilles
Les nervures et les bossages rigidifient les pièces sans nécessiter de sections massives épaisses. Les contre-dépouilles, impossibles à réaliser avec un moule d'injection en acier classique, sont souvent possibles en RIM grâce à l'outillage en aluminium basse pression ; toutefois, chaque contre-dépouille doit être étudiée en vue de la conception du moule et du démoulage.
Inserts et noyaux en mousse
Des inserts métalliques peuvent être placés dans le moule avant l'injection pour former des éléments moulés de façon permanente. Un gaz ou un agent gonflant contenu permet de créer une âme en mousse à l'intérieur d'une enveloppe solide, réduisant ainsi le poids tout en préservant l'aspect esthétique de la surface.
Quand choisir RIM ? (Cadre décisionnel)
Utilisez le tableau ci-dessous pour déterminer si RIM convient à votre programme.
| Choisissez RIM lorsque… | Envisagez une solution alternative lorsque… |
|---|---|
| Vous avez besoin de pièces fonctionnelles, de type production, en faible ou moyenne série. | Vous avez besoin de volumes annuels très élevés (le moulage par injection est plus économique). |
| Le budget ou le délai de livraison des outils est limité. | Vous avez besoin rapidement d'un prototype (impression 3D). |
| La pièce est grande, complexe ou présente des contre-dépouilles. | La pièce est très petite et simple à grande échelle. |
| Vous souhaitez avoir une véritable sensation tactile du matériau avant de vous engager dans l'outillage en acier. | Vous n'avez besoin que de quelques modèles visuels (moulage sous vide) |
| La conception peut encore changer après les premières pièces | La conception est finalisée et les volumes augmentent. |
En bref : le RIM est un excellent choix pour le prototypage et la production en petite série de pièces complexes et de grande taille, pour lesquelles le coût de l’outillage de moulage par injection est difficile à justifier.
Applications typiques par industrie
| Industrie | Exemples de pièces |
|---|---|
| Automobile | Pare-chocs, ailes, tableaux de bord, garnitures intérieures |
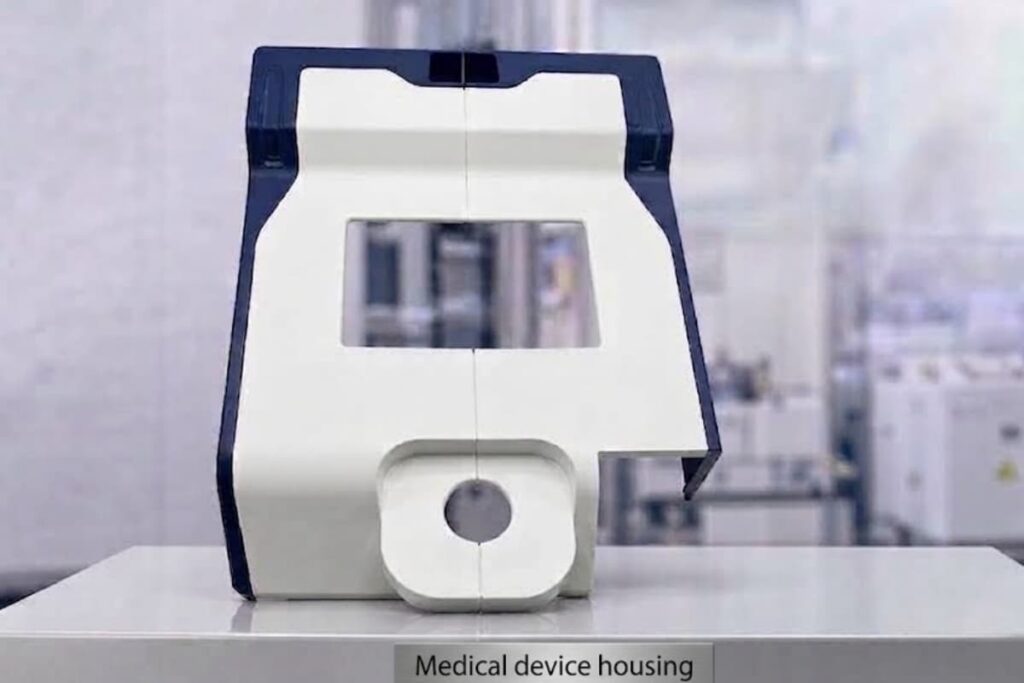
| Médical | Boîtiers de dispositifs, prothèses, composants d'instruments |
| Vitrines et Écrans Numériques | Boîtiers, composants structurels, appareils grand public |
| Industrie aerospatiale | Panneaux intérieurs et conduits |
| Biens de consommation | Articles de sport, appareils électroménagers, composants de meubles |
GoodTech applique régulièrement le RIM aux prototypes et aux pièces produites en petites séries pour les secteurs médical, automobile et électronique grand public.
Avantages du RIM
- Faible coût d’outillage — Les moules en aluminium sont beaucoup moins chers et plus rapides à fabriquer que les moules d'injection en acier.
- Pas beaucoup de temp — l’outillage et les premières pièces peuvent être produits rapidement par rapport à l’outillage en acier trempé.
- Liberté de conception — Il est possible de réaliser de larges contre-dépouilles, des épaisseurs de paroi variables et des éléments intégrés.
- Rapport force/poids — Les pièces durcies sont résistantes et légères, avec une bonne finition cosmétique.
- Une rentabilité unitaire supérieure à celle des machines CNC ou de l'impression 3D en volumes faibles à moyens, une fois l'outillage existant.
Par rapport au moulage par injection standard, le RIM privilégie un coût initial plus faible et un démarrage plus rapide au détriment du coût par pièce à grande échelle — un compromis idéal pour de nombreux programmes de développement et de production de niche.
Limitations et erreurs courantes
Le procédé RIM n'est pas universel. L'outillage en aluminium étant moins durable que celui en acier, il ne convient pas aux très grandes séries. La reproduction fidèle des détails de surface très fins peut s'avérer plus complexe, et le choix du matériau détermine si la pièce répond aux exigences thermiques, chimiques ou mécaniques.
Les erreurs courantes consistent notamment à supposer que le RIM convient à la production de masse, à surdimensionner l'épaisseur des parois, à ignorer le dépouillement et les rayons, et à choisir un matériau uniquement en fonction du coût plutôt que de l'application.
Défauts courants et comment les éviter
| Défaut | Cause probable | Comment le réduire |
|---|---|---|
| Vides ou bulles | Air ou humidité emprisonnés dans les composants | Dosage contrôlé, matériaux secs, ventilation adéquate |
| Tir court / remplissage incomplet | Basse pression, moule froid, mauvais écoulement | Vérifier l'emplacement de la porte, le circuit d'écoulement et la température du moule. |
| Marques d'évier | Épaisseur de paroi irrégulière, masse locale excessive | Parois uniformes, ajouter des nervures au lieu de sections épaisses |
| Imperfections de surface | Procédé de moulage de surface, de démoulage ou de finition | Préparation adéquate du moule, spécifier la finition au plus tôt |
Coût, délai de livraison et volume de production
La structure de coûts du moulage par injection de résine (RIM) est peu coûteuse en début de production : l’outillage est peu onéreux et rapide à fabriquer, tandis que le coût unitaire dépend principalement du volume, du matériau et de la finition. Dès que les quantités dépassent quelques dizaines d’unités, le coût unitaire devient généralement inférieur à celui de l’usinage CNC ou de l’impression 3D. Le délai de production est court par rapport au moulage par injection traditionnel, ce qui explique pourquoi le RIM est largement utilisé pour le prototypage et la production transitoire.
Le coût exact de l'outillage, le prix par pièce et le délai de livraison varient en fonction de la taille de la pièce, du système de matériaux, de la finition et de la quantité commandée. Ces chiffres doivent donc être confirmés auprès du fabricant en fonction de votre conception spécifique.
Collaborer avec un fabricant de RIM
Lors de l'évaluation d'un partenaire de fabrication, ne vous contentez pas d'examiner le processus lui-même :
- Support technique — L’équipe peut-elle examiner votre conception pour en vérifier la moulabilité avant la fabrication de l’outillage ?
- Système de qualité — GoodTech détient les certifications ISO 9001, IATF 16949 (automobile), ISO 13485 (dispositifs médicaux), ISO 14001 et UL 746D (QMMY2), qui sont importantes pour les industries réglementées.
- Protection de la propriété intellectuelle — Confirmez les accords de confidentialité et les pratiques de traitement des données avant de partager les plans.
- Communication — Des équipes d'ingénierie basées à Chicago et à Shenzhen, ainsi qu'un site de production au Vietnam, permettent un développement continu et un acheminement tarifaire avantageux pour de nombreux programmes.
Que préparer avant de demander un devis
Une demande complète accélère à la fois le devis et les premières étapes :
- Un modèle CAO (STEP/IGES) de la pièce.
- Propriétés cibles du matériau ou famille de matériaux privilégiée.
- Volume annuel estimé et par commande.
- Dimensions critiques et exigences de tolérance.
- Finition ou revêtement de surface requis.
- Environnement d'utilisation finale (température, produits chimiques, UV).
- Calendrier et étapes clés souhaités.
- Toute documentation de qualité ou exigence de conformité.
Vous pouvez entamer cette conversation sur la page « Nous contacter » ou via la page du service de moulage par injection de réaction.
Questions fréquemment posées
Qu'est-ce que le moulage par injection réactive en termes simples ?
Le procédé RIM mélange deux composants liquides réactifs dans un moule en aluminium basse pression ; ils durcissent chimiquement pour former une pièce en plastique solide.
En quoi le RIM diffère-t-il du moulage par injection plastique ?
Le moulage par injection consiste à faire fondre du plastique solide et à le forcer dans des moules en acier à haute pression et température. Le moulage par injection réactive (RIM) utilise des matériaux réactifs liquides dans des moules en aluminium à basse pression et à température ambiante, ce qui permet de réduire considérablement les coûts d'outillage.
Le moulage par injection-réaction est-il coûteux ?
L'outillage est relativement peu coûteux et rapide à fabriquer. Le coût unitaire dépend du volume et du matériau ; il devient généralement plus avantageux que l'usinage CNC ou l'impression 3D pour les petites séries, tout en restant inférieur au moulage par injection avec outillage en acier pour les faibles volumes.
Quels matériaux peuvent être utilisés en RIM ?
Les systèmes courants comprennent le polyuréthane, l'époxy, les matériaux à base de nylon, le silicone/LSR et le polyester, chacun étant ajustable en termes de rigidité, de température et de résistance chimique.
Quand devrais-je choisir la technique RIM plutôt que l'impression 3D ou le moulage sous vide ?
Optez pour le procédé RIM lorsque vous avez besoin de propriétés de matériau et d'une finition proches de celles requises pour la production en série, pour des volumes faibles à moyens. Utilisez l'impression 3D pour les prototypes uniques et le moulage sous vide pour quelques exemplaires en polyuréthane.
Les pièces RIM sont-elles durables ?
Les pièces RIM vulcanisées sont robustes et légères, avec un bon rapport résistance/poids, et conviennent aux applications automobiles, médicales et industrielles lorsque le matériau approprié est sélectionné.
RIM peut-elle fabriquer des pièces de grande taille ou complexes ?
Oui. L'outillage en aluminium basse pression permet de traiter des pièces de grande taille, des épaisseurs de paroi variables et des contre-dépouilles qui sont difficiles à réaliser dans de nombreux autres procédés.
Combien de temps prennent les délais de fabrication et de livraison des outils RIM ?
Le délai de livraison est court par rapport à l'outillage d'injection d'acier. Le délai exact dépend de la complexité de la pièce, du matériau et du volume, et doit être confirmé auprès du fabricant.
Est-ce que RIM prend en charge les inserts et les noyaux en mousse ?
Oui. Des inserts métalliques peuvent être moulés, et les structures à âme en mousse permettent de réduire le poids tout en conservant une enveloppe solide.
Comment démarrer un projet RIM avec un fabricant ?
Préparez un modèle CAO, définissez les matériaux et les volumes cibles, les tolérances, la finition et l'environnement, puis demandez un devis et une revue de conception.
Points clés à retenir
- Le RIM est un procédé à basse pression et à température ambiante utilisant deux liquides réactifs dans un moule en aluminium — coût d'outillage inférieur et démarrage plus rapide que le moulage par injection.
- C'est le choix idéal pour le prototypage et les pièces en petites ou moyennes séries qui sont grandes, complexes ou comportent des contre-dépouilles.
- Les règles de conception sont importantes : des murs uniformes, des rayons de courbure généreux, un dépouillement adéquat et des contre-dépouilles vérifiées garantissent la qualité.
- Comparée à l'impression 3D et au moulage sous vide, la RIM offre des propriétés similaires à celles de la production industrielle, et ce, en plus grandes quantités.
- Avant de procéder à l'outillage, veuillez confirmer avec votre fabricant les spécificités relatives aux matériaux, aux coûts et aux délais de livraison.
CONTACTEZ-NOUS
Si vous évaluez un projet de moulage par injection réactionnelle (RIM), contactez GoodTech dès aujourd'hui : envoyez-nous votre modèle CAO (STEP/IGES), le matériau cible, le volume annuel et par commande estimé, les tolérances critiques, la finition de surface requise et l'environnement d'utilisation finale, et notre équipe d'ingénierie vous fournira une évaluation de l'adéquation du RIM, une analyse DFM et un devis.