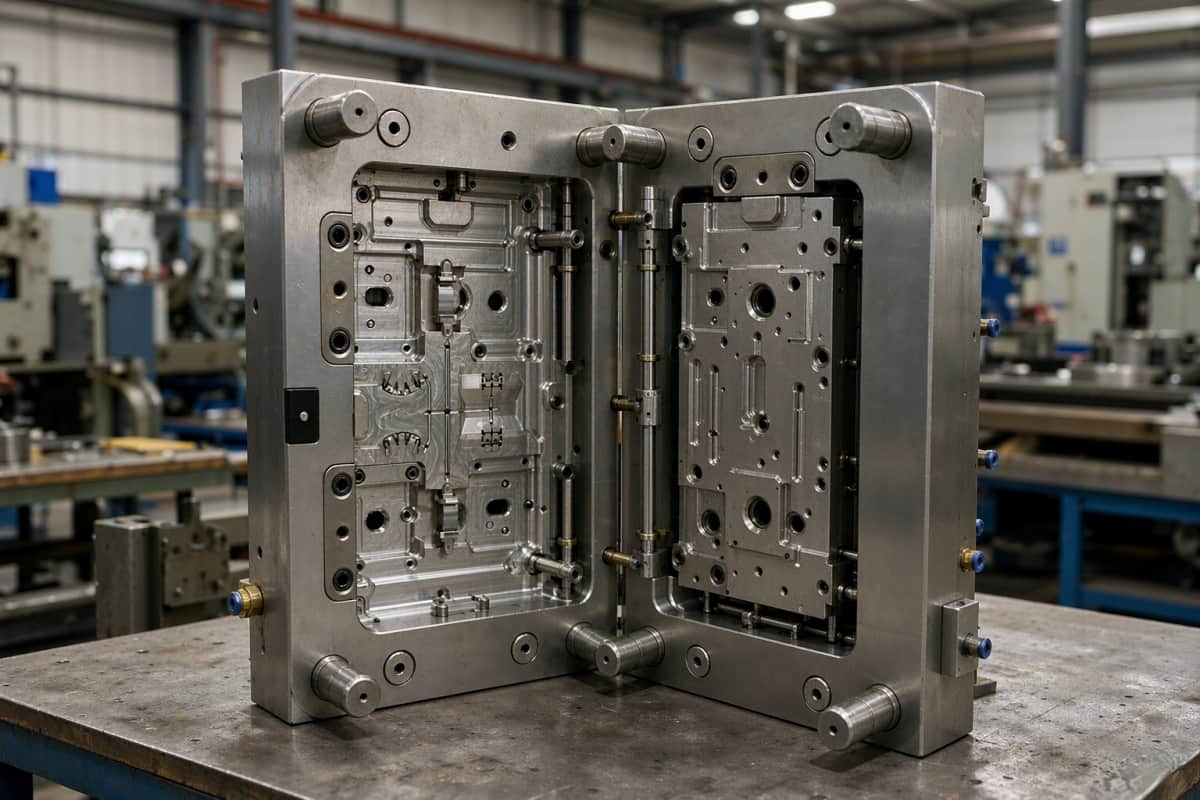
La fabrication de moules en plastique, souvent appelée production de moules, est l'ensemble des étapes d'ingénierie et d'usinage qui transforment une pièce conçue en un outil de production : un moule en acier ou en aluminium comportant des cavités, des canaux de refroidissement, un système d'alimentation et d'éjection, permettant de produire des pièces homogènes en série. La rentabilité de l'outil dépend de plusieurs facteurs : le type de moule (prototype ou production, mono- ou multi-cavités), la conception du système d'alimentation et de refroidissement (qui influent sur le temps de cycle et la qualité des pièces), ainsi que le savoir-faire et la rigueur du fabricant en matière d'usinage et de contrôle qualité. Ce guide explique étape par étape la fabrication d'un moule, les principaux types de moules et leurs applications, les principes de conception fondamentaux qui déterminent les performances, la qualité et les pratiques de maintenance, et comment choisir un fabricant de moules.
Comment fonctionne la fabrication de moules en plastique (étapes du processus)
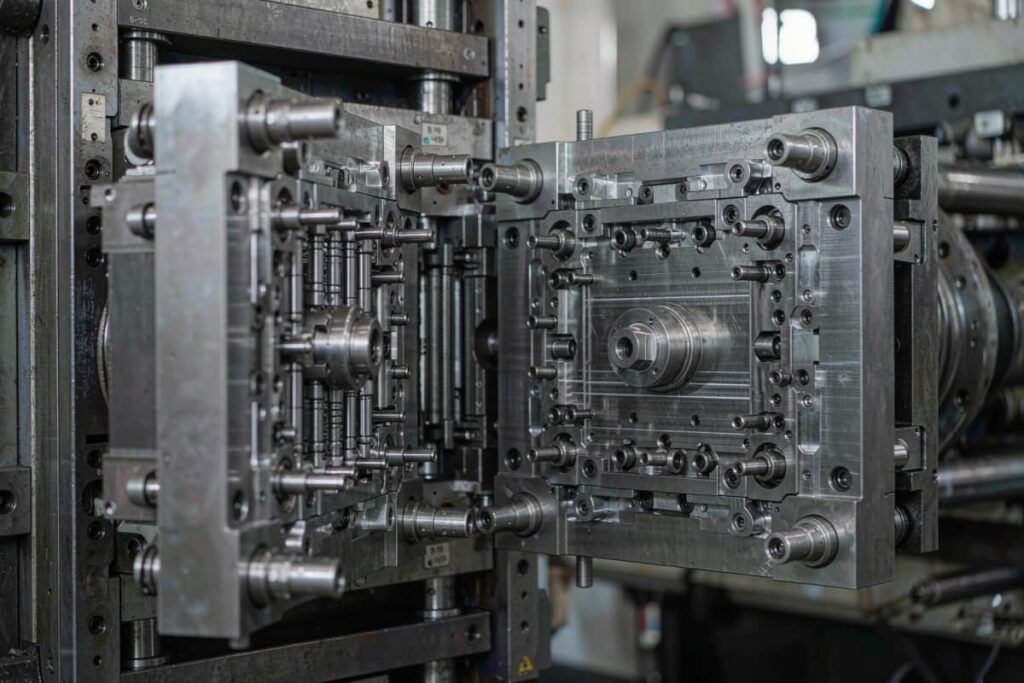
Un moule ne s'achète pas tout fait ; il est fabriqué au terme d'une série d'opérations de conception et d'usinage de précision. Comprendre ce processus permet à l'acheteur d'évaluer les coûts, les délais et les risques avant de commander l'acier.
- Conception du moule et analyse des flux. La conception de l'outillage est réalisée à partir du modèle 3D de la pièce : géométrie de la cavité et du noyau, système d'alimentation, canaux de refroidissement, éjection et obturateurs. Une simulation d'écoulement du matériau dans le moule confirme le remplissage, le compactage et la déformation avant l'usinage.
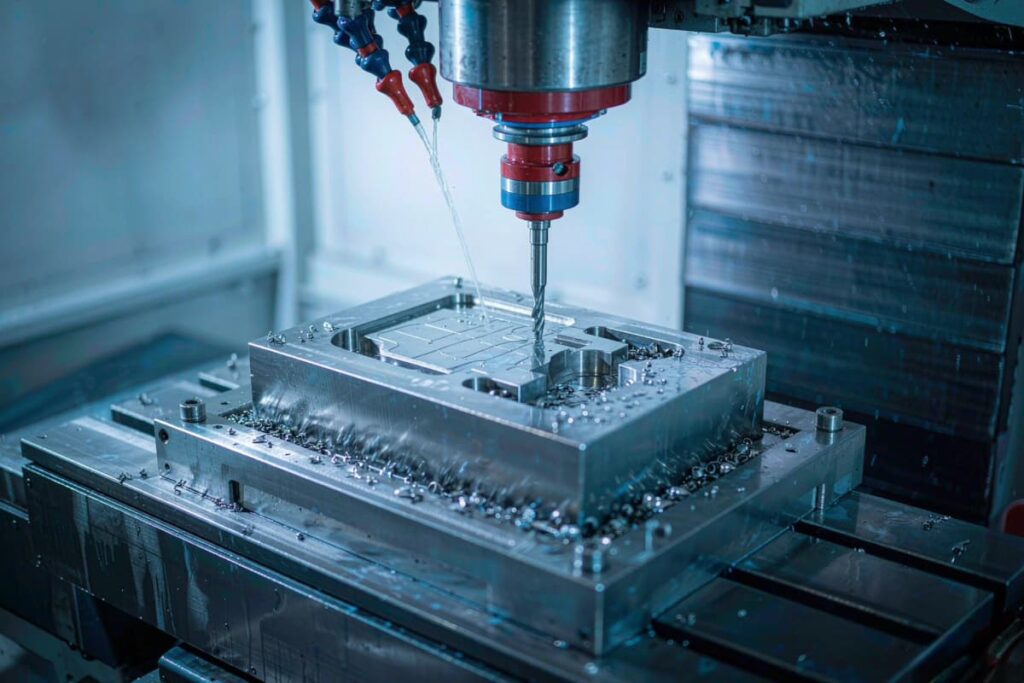
- Ébauche et finition CNC. Des machines CNC à grande vitesse usinent la base du moule, les cavités et les noyaux aux dimensions voulues. Pour une finition de surface impeccable, l'électroérosion à finition miroir permet d'obtenir la forme par enfonçage à l'aide d'une électrode en cuivre ou en graphite ; l'écartement des électrodes est généralement de 0.08 à 0.25 mm.
- Découpe et perçage au fil. Des pinces coupantes de précision séparent les curseurs et les éléments fins ; le perçage des lignes de refroidissement crée les canaux qui contrôlent le temps de cycle.
- Polissage et ajustement. Les techniciens polissent les surfaces des cavités jusqu'à obtenir la finition requise et ajustent les mécanismes latéraux, les coulisseaux et les systèmes d'éjection afin que l'outil soit conforme au dessin.
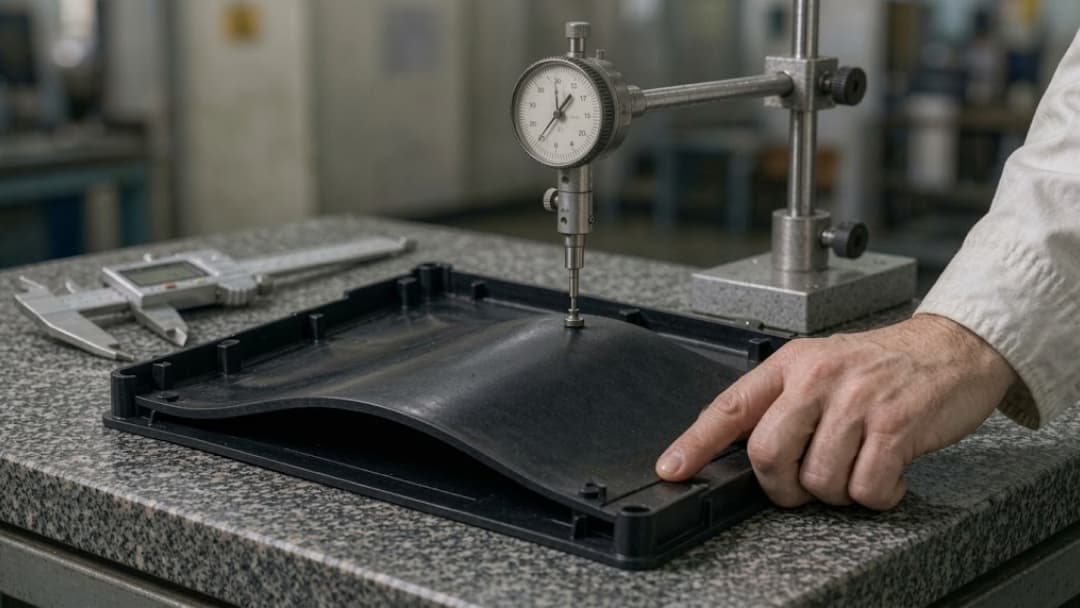
- Inspection et assemblage par machine à mesurer tridimensionnelle (MMT). Les machines à mesurer tridimensionnelles vérifient les matrices en cuivre et les composants en acier par rapport au plan ; les mesures sont enregistrées pour assurer la traçabilité avant l'assemblage final.
- Essai et correction. Les premiers échantillons moulés (T1) sont mesurés ; tout écart entraîne une correction de l'outil avant que le programme n'entre en production.
L'unité de fabrication de moules en plastique de GoodTech gère ce flux de travail en interne (usinage CNC, électroérosion à miroir, découpe au fil, MMT et ajustage) et expédie environ 60 jeux de moules par mois, les composants en cuivre et en acier étant suivis par son système ERP de l'usinage à l'assemblage.
Types de moules d'injection : prototypes, production, multi-empreintes et familles
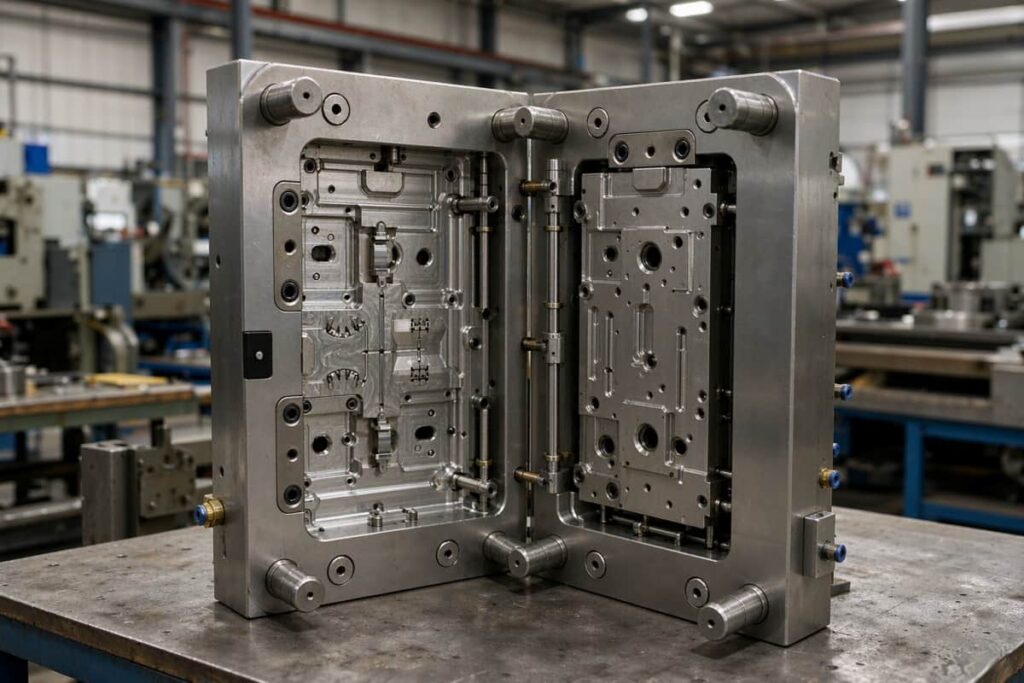
Le choix d'une architecture de moule adaptée dépend du volume de production et du nombre de pièces à fabriquer. Un mauvais choix peut entraîner un surcoût en outillage ou limiter la production.
| Type de moule | Volume optimal | Coût de l'outillage | Transition / flexibilité | Utilisation typique |
|---|---|---|---|---|
| Prototype (souple / aluminium) | Pont vers la production | Low | Rapide à modifier | Validation de la conception, essais à faible volume |
| Production à cavité unique | Volume faible à moyen | Modérée | Simple | Une partie, volume annuel modéré |
| Multi-cavité | Volume élevé | Meilleure performance du béton | Moins flexible | Des pièces identiques à grande échelle, un coût unitaire inférieur |
| Moule familial | Plusieurs parties liées | Meilleure performance du béton | Remplit toutes les cavités ensemble | Kits, assemblages en une seule étape |
Un prototype ou un outillage en aluminium permet de valider la géométrie et le matériau avant d'opter pour l'acier trempé ; en contrepartie, la durée de vie de l'outillage est réduite. Un moule multi-empreintes diminue le coût unitaire dès lors que le volume de production justifie l'usinage supplémentaire, mais il limite l'outillage à une seule géométrie de pièce. Un moule familial permet de produire plusieurs composants similaires en un seul cycle, ce qui convient aux kits mais complique l'équilibrage du remplissage des empreintes. Tous ces outillages sont conçus pour fonctionner sur une presse à injecter du plastique ; l'architecture du moule doit donc être adaptée à la catégorie de la machine du mouleur. Pour les programmes nécessitant des pièces avant toute découpe d'acier, le prototypage rapide permet de valider la conception par usinage CNC, impression 3D ou moulage sous vide en amont de la fabrication de l'outillage.
Principes fondamentaux de la conception des moules : refroidissement, alimentation, ventilation et éjection
Les performances d'un outil sont déterminées dès sa conception, et non en atelier. Quatre éléments déterminent si un moule permet de produire des pièces de qualité dans un délai raisonnable.
- Refroidissement. Les canaux de refroidissement (et le refroidissement conforme lorsque la géométrie le permet) évacuent la chaleur de manière uniforme. Un refroidissement insuffisant allonge le temps de cycle et provoque des déformations ; des canaux équilibrés le raccourcissent et stabilisent les dimensions.
- Portail. Le type et l'emplacement de l'entrée déterminent la façon dont le métal en fusion remplit chaque cavité. Une entrée placée dans la partie la plus épaisse et orientée selon le trajet d'écoulement le plus long réduit les lignes de soudure et les injections incomplètes.
- Ventilation. L'air emprisonné doit s'échapper à mesure que la cavité se remplit ; des évents inadéquats provoquent des marques de brûlure et un remplissage incomplet à l'extrémité du flux.
- Éjection. Les broches d'éjection, les manchons ou les plaques d'éjection doivent libérer la pièce sans la marquer ni la déformer, en particulier sur les géométries profondes ou fragiles.
Ces quatre éléments sont interdépendants : une entrée parfaitement remplie est inutile si le refroidissement est irrégulier ou si les évents sont obstrués. L’équipe de fabrication de moules plastiques de GoodTech considère la conception comme le fondement de la durée de vie de l’outillage et du coût des pièces, en prenant en compte le refroidissement, la ventilation, l’entrée et l’éjection avant même la première découpe d’acier. Pour les applications médicales, les contraintes liées à la résine et à la traçabilité ajoutent une complexité supplémentaire ; consultez le guide des matériaux de moulage par injection pour le secteur médical pour connaître les spécificités d’outillage liées aux matériaux.
Canaux froids vs canaux chauds : quel outillage convient à votre pièce
Le canal d'alimentation achemine la matière fondue vers la cavité ; sa conception influe sur les rebuts, le temps de cycle et la charge de maintenance.
| Critère | Coureur froid | Coureur chaud |
|---|---|---|
| Déchets de matériaux | La grappe et le porte-satellites sont des déchets. | Déchets minimes ; la porte se trouve au niveau de la cavité. |
| Temps d'un cycle | Plus long (le coureur se solidifie) | Shorter |
| Coût initial des outils | Coût en adjuvantation plus élevé. | Meilleure performance du béton |
| Entretien | Low | Éléments supérieurs (chauffages, thermocouples, buses) |
| Meilleur pour | Volume faible à moyen, matériaux faciles | Volume élevé, couleur/consistance intense |
Un moule à canaux froids est plus simple et moins coûteux à fabriquer et à entretenir, ce qui convient aux faibles volumes et aux matériaux sensibles à la chaleur. Un moule à canaux chauds élimine le canal solidifié, réduit le temps de cycle et améliore la régularité de la production à grande échelle, mais il nécessite des éléments chauffants et des buses qui requièrent un entretien. Le choix dépend davantage du volume de production et de la sensibilité du matériau que de la forme de la pièce.
Contrôle de la qualité et entretien des moules
La qualité d'un moule dépend de la manière dont il est mesuré lors de sa fabrication et de son entretien pendant la production. Deux pratiques distinguent un outil qui fonctionne pendant des années d'un outil qui se dégrade.
- Mesure et traçabilité. L'inspection par machine à mesurer tridimensionnelle (MMT) des matrices et des composants en acier permet de détecter les écarts avant l'assemblage ; l'enregistrement de chaque dimension dans une base de données permet au fabricant de suivre l'usure et de reproduire les réparations. C'est pourquoi GoodTech enregistre les matrices en cuivre et en graphite ainsi que les pièces en acier dans son système ERP.
- Maintenance planifiée. Un intervalle de maintenance planifiée (généralement tous les 100 000 coups) consiste à démonter le moule pour nettoyer et réparer les surfaces de contact, les systèmes d’éjection, les conduites de refroidissement, les évents, les curseurs et les composants du canal chaud. Négliger cet intervalle entraîne une accumulation d’usure, des dérives dimensionnelles et des arrêts de production imprévus.
Les acheteurs doivent se renseigner sur l'intervalle d'entretien et sur ce que couvre le service, car la réponse est un meilleur indicateur de la fiabilité à long terme des pièces qu'une simple tolérance indiquée dans le devis.
Comment choisir un fabricant de moules en plastique
Choisir un fabricant de moules (l'atelier qui construit l'outillage) est différent de choisir un mouleur (l'atelier qui l'exploite). Le fabricant maîtrise la qualité de l'outillage, les délais de livraison et la possibilité de transférer ou d'entretenir le moule ailleurs. Évaluez un atelier d'outillage selon les critères suivants :
- Usinage en interne. L'intégration des machines CNC, EDM, de découpe au fil et de mesure tridimensionnelle sous un même toit permet de réduire les délais et de garantir la précision dimensionnelle.
- Ingénierie de conception de moules. L'atelier devrait effectuer une analyse d'écoulement du moule et examiner le refroidissement, l'alimentation, la ventilation et l'éjection avant de découper l'acier — et non pas se contenter d'accepter un fichier CAO.
- Capacité de traitement des matériaux et de la chaleur. Vérifiez que la nuance d'acier, la dureté et tout traitement de surface conviennent à votre volume et à votre résine.
- Système qualité et certifications. La norme ISO 9001 constitue la norme de base ; la norme IATF 16949 est pertinente pour le secteur automobile et la norme ISO 13485 pour le secteur médical. Les normes UL 746D et ISO 14001 couvrent la reconnaissance et la conformité environnementale, le cas échéant.
- Entretien et assistance. Renseignez-vous sur la fréquence d'entretien, la politique relative aux pièces détachées et sur la possibilité d'effectuer la maintenance du moule dans vos locaux ou chez un prestataire externe.
- Propriété et transfert des moisissures. La propriété, le transfert des fichiers (CAO, dessins) et le droit de déplacer l'outil doivent être stipulés dans le contrat.
Cette liste de contrôle pour l'atelier d'outillage complète le cadre plus large des fournisseurs de moulage par injection plastique sur mesure , qui couvre les services de moulage : revue technique, propriété intellectuelle et communication. Pour les programmes impliquant des pièces métal-plastique, le guide de conception du surmoulage explique les spécificités d'outillage requises.
QFP
Combien de temps dure la fabrication d'un moule ?
Le délai de livraison dépend de la complexité, de la qualité de l'acier et de la charge de travail du fabricant ; les moules prototypes simples en aluminium sont plus rapides à fabriquer que les moules de production multicavités trempés. Confirmez le délai avec l'atelier d'outillage par rapport à votre date de début de production en série.
Quelle est la différence entre un prototype et un moule de production ?
Un prototype ou un moule en aluminium permet de valider rapidement la conception et le matériau ; il est moins coûteux à modifier, mais sa durée de vie est plus courte. Un moule de production utilise de l’acier trempé pour les grandes séries et une cavitation plus importante, ce qui représente un coût initial plus élevé.
Ai-je besoin d'un moule à canaux chauds ?
Uniquement lorsque le volume et la sensibilité aux matériaux le justifient. Les canaux chauds réduisent les rebuts et le temps de cycle, améliorent la régularité, mais coûtent plus cher et nécessitent plus d'entretien que les systèmes à canaux froids.
À quelle fréquence faut-il entretenir une moisissure ?
De nombreux ateliers programment une révision complète tous les 100 000 tirages environ : nettoyage et réparation des éjecteurs, du système de refroidissement, des évents, des curseurs et des pièces du canal chaud. L’intervalle exact dépend de la résine et du cycle d’utilisation ; il est conseillé de le confirmer auprès du fabricant.
Quelles certifications sont importantes pour les moules médicaux ou automobiles ?
La norme ISO 9001 constitue le système de qualité de base. Les programmes automobiles exigent généralement la norme IATF 16949 ; les programmes médicaux, la norme ISO 13485 pour des processus traçables et contrôlés. Assurez-vous que l’atelier possède les certifications requises pour votre secteur d’activité.
Conclusion
La fabrication de moules plastiques consiste en la conception rigoureuse d'un outil de production : analyse des flux de matière, usinage par commande numérique (CNC) et électroérosion (EDM), contrôle par machine à mesurer tridimensionnelle (MMT) et maintenance régulière. Choisissez le type de moule en fonction du volume (prototype, mono-empreinte, multi-empreintes ou gamme), concevez en amont le refroidissement, l'alimentation, la ventilation et l'éjection, et sélectionnez un fabricant disposant d'un atelier d'usinage intégré, d'une véritable expertise en conception et des certifications requises par votre secteur. Un moule conçu de cette manière garantit la qualité des pièces et limite les coûts totaux de production, contrairement à une offre d'outillage au prix le plus bas.
Contactez-nous : Prêt à définir les caractéristiques de votre outil ? Envoyez votre modèle 3D et le volume cible pour une analyse DFM du moule et un devis de fabrication : Contactez GoodTech.