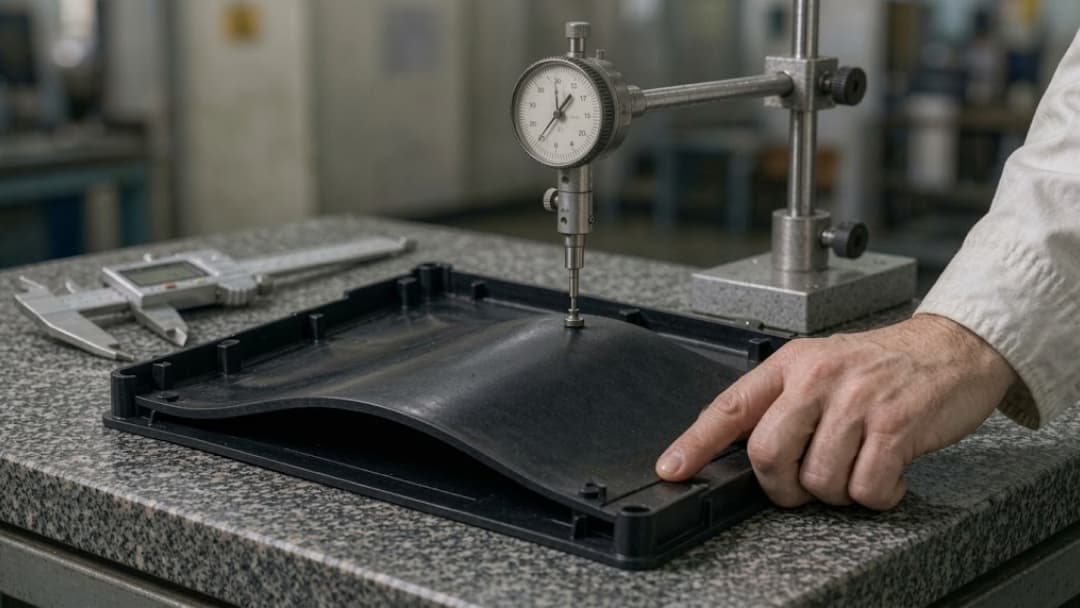
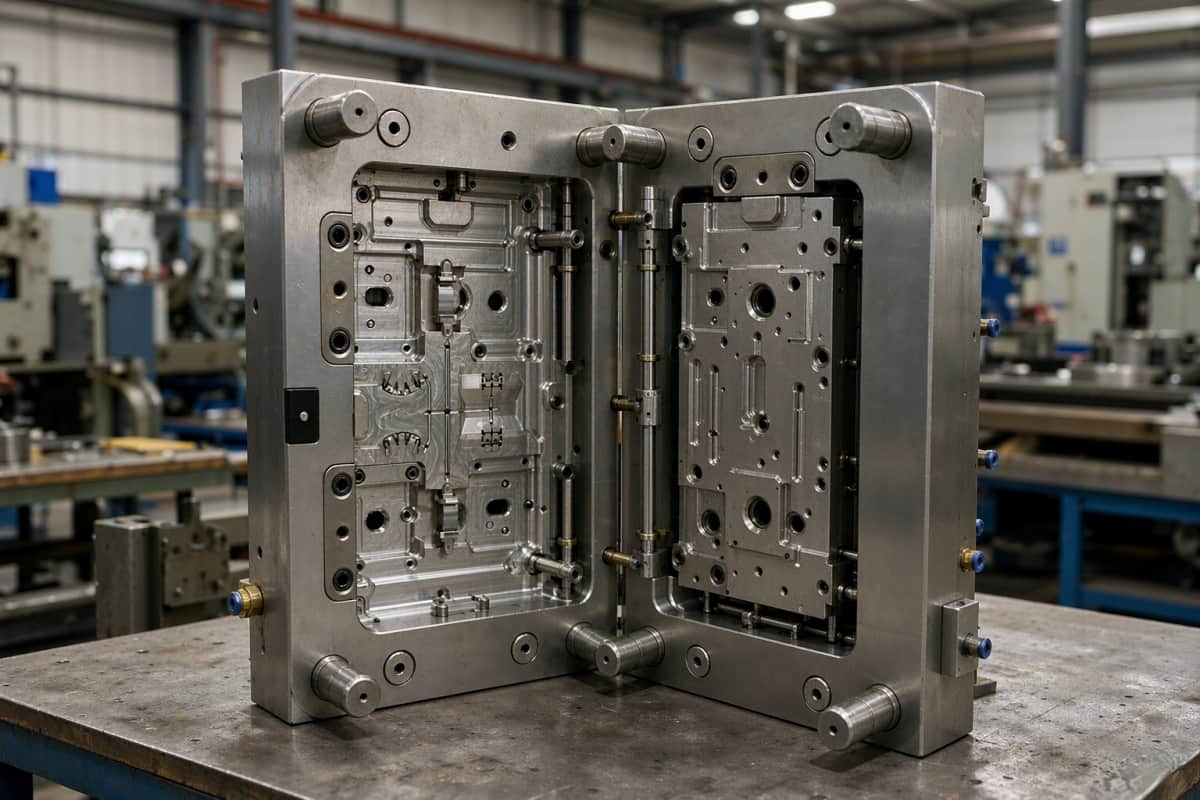
Le surmoulage est un procédé de fabrication qui consiste à mouler un second matériau – généralement un élastomère thermoplastique (TPE), un polyuréthane thermoplastique (TPU) ou du silicone – sur un substrat rigide préformé afin d'ajouter des propriétés d'adhérence, d'étanchéité, d'amortissement ou d'isolation électrique à une pièce unique. La rentabilité du procédé dépend de trois facteurs : la compatibilité des matériaux entre les deux couches, le mécanisme de liaison (chimique, mécanique ou les deux) et le volume de production, qui détermine le choix entre une méthode bi-injection et une méthode de moulage par injection. Ce guide explique le fonctionnement du surmoulage, le compare au moulage par insertion et au moulage bi-injection, présente les paires de matériaux compatibles, les règles de conception pour éviter le délaminage et indique les éléments à fournir à votre mouleur avant de demander un devis.
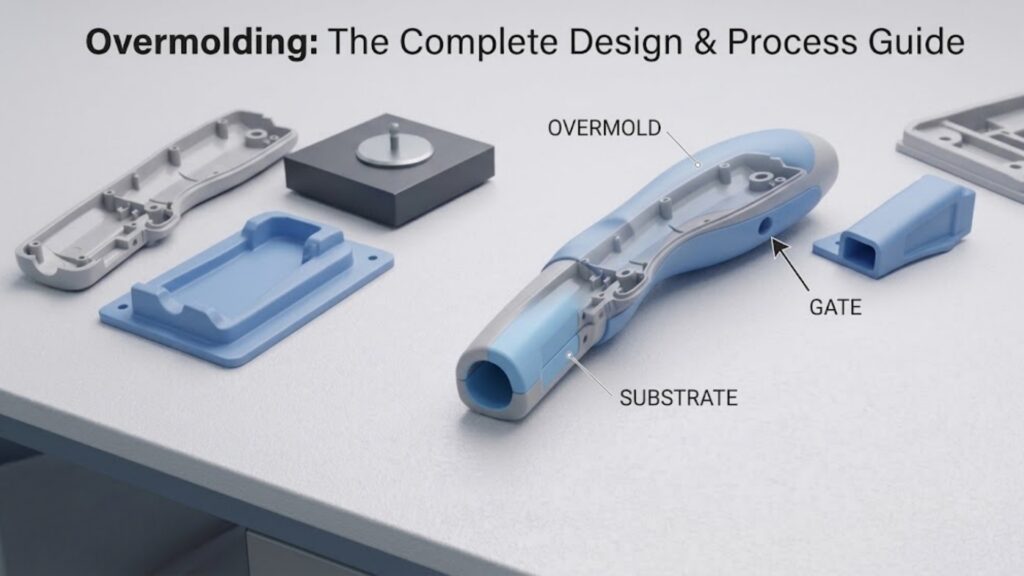
Fonctionnement du surmoulage (Étapes du processus)
Le surmoulage consiste à fixer un second matériau sur un substrat rigide, soit à l'intérieur du même moule, soit lors d'une seconde opération. La pièce rigide confère sa structure au produit ; le surmoulage lui assure adhérence, étanchéité, amortissement des vibrations ou isolation. Si le procédé est maîtrisé, les deux matériaux ne font qu'un et se comportent comme une seule pièce pendant toute la durée de vie du produit. En cas d'erreur, le test de chute le confirmera.
Le déroulement de la production est le suivant :
- Moulage du substrat. La pièce de base rigide est moulée en premier ; le PC, l’ABS, le PA, le PP ou des inserts métalliques sont des substrats courants. L’épaisseur de paroi à ce stade détermine toutes les étapes suivantes ; elle est donc fixée avant le début de l’outillage.
- Refroidissement et mise en place. Le substrat est refroidi à une température contrôlée, généralement entre 40 et 80 °C selon la résine. Trop chaud, il se déforme sous la pression d'injection ; trop froid, l'adhérence est compromise.
- Placement. Le substrat est chargé dans la cavité de surmoulage — soit par un robot dans une presse à deux injections, soit manuellement ou à l'aide d'un dispositif lors d'une opération secondaire.
- Injection de surmoulage. Le TPE, le TPU ou tout autre matériau souple est injecté à une température de 180 à 230 °C sur ou autour du substrat. La température de fusion est le facteur déterminant de la résistance de l'adhérence ; elle doit donc figurer dans la fiche de procédé et non être laissée à l'appréciation de l'opérateur.
- Formation de liaisons. Deux mécanismes assurent le travail : une liaison chimique lorsque la matière fondue entre partiellement en contact avec la surface du substrat, et verrouillage mécanique lorsque le surmoulage s'insère dans des contre-dépouilles, des trous et des rainures conçus à cet effet. Les bonnes conceptions utilisent les deux.
- Refroidir, éjecter, découper. La couche de surmoulage est mince — généralement de 0.8 à 3 mm — de sorte que le temps de cycle est souvent dominé par le substrat, et non par le surmoulage.
Deux procédés de moulage existent. Le moulage bicolore (2K) utilise une seule presse à plateau rotatif ou à noyau pour mouler les deux matériaux. Ce procédé réduit la main-d'œuvre, exige un alignement plus précis, mais le coût de l'outillage est plus élevé. Le surmoulage en deux étapes consiste à mouler le substrat sur n'importe quelle presse, puis à le surmouler dans un second moule. Ce procédé réduit le coût de l'outillage, offre une plus grande flexibilité et nécessite une meilleure manipulation. Nous utilisons les deux procédés ; le choix dépend généralement du volume de production et de la tolérance d'alignement. Notre unité de moulage par injection plastique couvre le surmoulage, le moulage bicolore et le surmoulage par insertion sur 45 machines d'une capacité de 60 à 1 000 tonnes, pour des pièces de 0.2 g à 4 500 g. Pour une analyse détaillée de ces deux procédés, consultez notre guide sur la conception et le procédé de moulage bicolore (2K).
Surmoulage vs moulage par insertion vs moulage bi-injection
Ces trois termes sont souvent utilisés indifféremment dans les demandes de prix, et c'est là que les projets dérapent. Il s'agit pourtant de processus différents, avec des structures de coûts différentes.
| Surmoulage (secondaire) | Deux coups (2K) | Moulage par insertion | |
|---|---|---|---|
| Ce qui est placé | Substrat moulé (généralement en plastique) | Substrat formé dans la même presse, tir 1 | Composant métallique (borne, broche, lame, écrou) |
| Deuxième matériau | TPE/TPU/silicone sur plastique rigide | Seconde résine, rigide ou souple | Plastique sur métal |
| mécanisme de liaison | Verrouillage chimique et mécanique | Contrôle chimique de la température par simple pression | Mécanique (trous/moletages) + encapsulation |
| Outillage | Deux outils, presses standard | Un outil 2K, une presse à deux injections requise | Un outil avec dispositifs de chargement d'inserts |
| Temps d'un cycle | Deux cycles + manutention | Un cycle combiné | Un cycle + temps de chargement d'insertion |
| Coût de l'outillage | Faible–moyen | Élevée (2K outils fonctionnent 1.5 à 2.5 fois mieux qu'un seul outil) | Faible–moyen |
| Volume optimal | 1K à 100K pièces | 50 1 à plus d'un million de pièces | 10 1 à plus d'un million de pièces |
| Choisissez quand | Adhérence, étanchéité ou toucher doux sur une pièce en plastique ; les volumes ne justifient pas l’outillage 2K. | Pièces cosmétiques multicolores à grand volume et alignement précis | Le chemin conducteur ou le raccord fileté doit être moulé. |
La règle pratique : si le second matériau doit être lié à une pièce en plastique moulée , on parle de surmoulage ou de moulage bi-composant (2K) – et le volume est déterminant. Si le second composant est en métal , il s’agit de moulage par insertion, point final. Notre analyse comparative du moulage bi-composant et du surmoulage détaille ce point de convergence en termes de volume, avec des calculs précis de temps de cycle. L’équivalent pour le moulage par insertion se trouve dans notre guide de conception . Enfin, si vous hésitez entre les deux types d’assemblage pour une même pièce, consultez notre article « Moulage par insertion ou surmoulage : quand utiliser chaque procédé ? ».
Systèmes de matériaux : ce qui lie, ce qui ne lie pas
Le surmoulage réussit ou échoue dès l'étape de l'association des matériaux, bien avant la découpe de l'acier. La compatibilité dépend de la concordance des températures de fusion, de l'énergie de surface et de la famille de polymères. Le tableau ci-dessous illustre les résultats obtenus en production :
| Soutien | TPE | TPU | LSR | PVC | Remarques |
|---|---|---|---|---|---|
| PP | Excellent | Médiocre | Pauvre* | Moyen | *Nécessite un apprêt ou un verrouillage mécanique ; la faible énergie de surface du PP résiste à presque tous les produits chimiques |
| PC | Excellent | Excellent | Bon* | Bon | *Apprêt recommandé ; surveiller la température de fusion pour éviter la dégradation du PC |
| ABS | Excellent | Excellent | Bon* | Excellent | Substrat très tolérant ; courant dans les poignées de produits de consommation |
| PA6 / PA66 | Bon* | Bon* | Excellent | Moyen | *Doit être moulé à sec ; l’humidité du nylon provoque un délaminage des années plus tard. |
| PBT/PET | Moyen | Moyen | Excellent | Moyen | Le LSR sur PBT est la norme pour les connecteurs électriques et automobiles. |
| Mélange PC/ABS | Excellent | Excellent | Bon* | Bon | Substrat dominant pour les boîtiers d'outils et les enceintes d'appareils |
| Métal (aluminium/acier) | Pauvre* | Équitable* | Bon* | Moyen | *Toujours emboîtement mécanique + apprêt ; à traiter comme un moulage à insérer |
Trois règles tirées du dépannage :
- La fenêtre de température de fusion est la porte. Si votre TPE atteint une température supérieure de 40 °C à la limite de tolérance thermique du substrat, aucun promoteur d'adhérence ne préservera l'état de surface. Choisissez des paires dont les plages de températures se chevauchent d'au moins 20 °C.
- Séchez tout, en particulier le nylon et le TPU. L'humidité présente dans l'un ou l'autre matériau se manifeste par des bulles à l'interface — et par des ruptures de liaison sur le terrain, et non lors du contrôle qualité.
- Quand la chimie ne coopère pas, optez pour la mécanique. Les trous traversants, les rainures et les contre-dépouilles étagées transforment une liaison chimique fragile en une liaison mécanique fiable. La section conception ci-dessous aborde la géométrie.
Le choix de la nuance au sein d'une même famille est aussi important que le choix de la famille elle-même : la dureté, la chimie SEBS ou TPS et la teneur en charges influent toutes sur le résultat. Nos notes de travail sont consignées dans le guide de sélection des matériaux de surmoulage TPE et TPU . Si vous utilisez des boîtiers en polycarbonate à parois minces, notre étude de cas sur le surmoulage TPE en polycarbonate à parois minces illustre les choix relatifs à la nuance de résine et à la température du moule pour un boîtier de détecteur de gaz de 190 mm. Pour les applications réglementées, le choix des matériaux de moulage par injection pour le secteur médical détermine les combinaisons autorisées.
Directives de conception du surmoulage (DFM)
Voici les règles que nous vérifions avant chaque mise en production d'outillage de surmoulage. La plupart des échecs de surmoulage sont dus à l'omission d'une seule de ces règles :
- Surmoulage mural : 0.8 mm minimum, 3 mm maximum. En dessous de 0.8 mm, vous luttez contre des injections courtes sur des débits longs ; au-dessus de 3 mm, vous ajoutez du temps de refroidissement et de cycle sans aucun gain fonctionnel.
- Dépouillage de la zone de collage : profondeur de 0.25 à 0.5 mm. Les rainures, les trous traversants ou les bords étagés de cette gamme offrent une meilleure prise au surmoulage. Une profondeur excessive n'est pas un avantage : elle complique l'éjection.
- Le différentiel de retrait assure la planéité. Un TPE présentant un retrait de 1.5 % par rapport à un substrat PC à 0.6 % déformera l'assemblage du côté souple. Pour les pièces de plus de 100 mm de large, nous compensons ce défaut par l'outillage plutôt que de nous fier au résultat final.
- Assurez-vous que les faces d'arrêt soient robustes. Au niveau du joint de surmoulage contre le substrat, prévoir une surface d'étanchéité minimale de 0.3 mm avec de l'acier d'une dureté de 48 HRC ou supérieure. L'acier tendre assure une étanchéité correcte pendant 10 000 impacts, puis présente des bavures.
- Porte où le flash est acceptable. Le surmoulage se dépose sur le substrat par un phénomène physique, et non par effort. Placez les points d'injection et les lignes de joint sur les faces qui seront masquées lors de l'assemblage.
- Les bords du substrat acquièrent un rayon. Les angles vifs du substrat concentrent les contraintes et provoquent le décollement du surmoulage. Un rayon de 0.3 mm sur les bords du substrat améliore sensiblement la résistance au décollement.
- Protéger la liaison des traitements post-moulage. Si la pièce est peinte, soudée par ultrasons ou revêtue par électrodéposition ultérieurement, signalez-le lors de l'analyse de la fabrication (DFM) — certains procédés secondaires attaquent la ligne de collage.
Pour une description complète du traitement de l'épaisseur des parois et de la résistance d'adhérence, avec schémas à l'appui, veuillez consulter l'article dédié aux directives de conception du surmoulage . Le guide de dépannage des défauts de surmoulage (décollement, délamination, injections incomplètes, bavures) répertorie les causes profondes de chaque défaut. La conception de l'outillage et la simulation de l'écoulement du fluide de moulage sont prises en charge par notre équipe de fabrication de moules plastiques dès le lancement du programme.
Applications par industrie
| Industrie | pièces surmoulées typiques | paire commune | Pourquoi le surmoisissage |
|---|---|---|---|
| Médical | Poignées chirurgicales, poignées pour dispositifs, capuchons d'étanchéité | PC + TPE (qualité médicale) | Noyau rigide pour la structure, zone souple pour l'adhérence et l'étanchéité ; qualités biocompatibles disponibles |
| Electronique grand public | Pare-chocs de boîtier, ensembles de boutons, bracelets | PC/ABS + TPU | Protection contre les chutes et sensation sans deuxième assemblage |
| Automobile | Joints d'étanchéité des connecteurs, boîtiers de capteurs, pommeaux de levier de vitesse | PBT + LSR / PA + TPE | Étanchéité contre la poussière et les infiltrations de liquides, amortissement des vibrations |
| Outils et industrie | Poignées pour outils électriques, boîtiers d'instruments de mesure | PC/ABS + TPE | Confort de prise en main et absorption des chocs au coût de production |
| Équipement alimentaire | Joints d'étanchéité dans les boîtiers, commandes tactiles douces | PP + TPE (qualité alimentaire) | Étanchéité au lavage avec une seule pièce moulée |
Davantage d'assemblages et de cas d'utilisation sont répertoriés dans les applications de surmoulage par secteur d'activité . Pour les programmes médicaux en particulier, nos cellules de surmoulage et d'insertion fonctionnent selon notre système qualité ISO 13485 , et la documentation IQ/OQ/PQ est disponible sur demande. Lorsque le programme débute avant l'outillage, le prototypage rapide permet de valider l'adhérence et la géométrie sur des échantillons préliminaires.
Coût du surmoulage (et où va l'argent)
Les estimations budgétaires vous permettent de vérifier la cohérence des devis avant leur réception. Le coût du surmoulage est déterminé par quatre facteurs principaux :
- Outillage. Pour une pièce de la taille d'une poignée, un outillage de surmoulage secondaire se situe généralement entre un outillage simple à cavité et un outillage de production standard. La cavité est souvent plus simple que l'outillage de substrat, car les exigences de tolérance sont moindres. L'outillage bi-injection coûte environ 1.5 à 2.5 fois plus cher qu'un outillage simple comparable, et nécessite l'accès à une presse bi-injection.
- Temps d'un cycle. Le surmoulage secondaire couvre deux cycles plus la manutention ; le surmoulage 2K couvre un cycle complet. En dessous d'une production annuelle d'environ 50 000 pièces, le surcoût lié à l'outillage 2K est rarement rentabilisé.
- Matériel. Le TPE et le TPU coûtent entre 2.5 et 6 $/kg selon leur qualité et leur certification ; le LSR est plus cher. Les quantités injectées lors du surmoulage étant faibles, le matériau est rarement prédominant ; ce sont plutôt les rebuts qui prédominent. Un taux de rebuts de surmoulage supérieur à 5 % signifie généralement que la plage de fabrication du matériau n’a jamais été validée.
- Validation. Pour les programmes médicaux et automobiles, la validation de la résistance de l'adhérence (test de pelage par lot ou par cavité) engendre des coûts supplémentaires non négligeables. Il est donc essentiel de l'intégrer au prix dès le départ, et non après la première constatation PPAP.
Nos ingénieurs intègrent ces données dans chaque devis de surmoulage ; la liste de contrôle ci-dessous indique les informations à nous envoyer pour que le premier devis soit le bon.
Que préparer avant de demander un devis
- Modèle 3D (STEP de préférence) de l'assemblage final — géométrie du substrat et du surmoulage, même préliminaire
- Matériau du substrat et qualité, le cas échéant ; « type PC, à déterminer » est acceptable dans un premier temps.
- Objectif du matériau de surmoulage : dureté (Shore A), couleur et toute certification (médicale, alimentaire, UL94).
- Le volume annuel et la durée de vie prévue du programme sont ces éléments qui déterminent le choix entre le marché secondaire et le marché 2K, bien plus que tout autre facteur technique.
- Zones critiques d'adhérence : zones où le surmoulage ne doit pas se décoller et où la pièce doit résister (chutes, produits chimiques, autoclave).
- Opérations secondaires, le cas échéant : impression, peinture, assemblage
Vous n'avez pas besoin de tout. Envoyez-nous les éléments dont vous disposez et nos ingénieurs spécialisés en moulage par injection plastique vous poseront des questions sur la fabrication (DFM). C'est généralement lors de cet échange que le coût réel se révèle.
QFP
Le surmoulage est-il la même chose que le moulage en deux étapes ?
Non. Le surmoulage consiste généralement à mouler un second matériau sur un substrat fini à l'aide d'un outillage et d'une presse distincts. Le surmoulage bi-matière (2K) permet de former les deux matériaux dans une seule presse, un seul outillage et en un seul cycle. Les principes chimiques et de conception sont similaires ; en revanche, le coût de l'outillage, la rentabilité du cycle et le seuil de volume de production diffèrent : le surmoulage bi-matière devient rentable à partir d'environ 50 2 pièces par an.
Peut-on surmouler du caoutchouc de silicone liquide (LSR) ?
Oui. Le LSR se surmoule facilement sur PBT, PET, PA et, avec un primaire, sur PC et ABS. Sa résistance à la chaleur et sa biocompatibilité en font le matériau de choix pour les surfaces d'étanchéité médicales et les joints de connecteurs automobiles. Le surmoulage de LSR exige un outillage spécifique et une manipulation rigoureuse, car le LSR non polymérisé durcit au contact de presque tous les matériaux.
Quelle est l'épaisseur minimale de la paroi de surmoulage ?
0.8 mm représente le minimum pratique pour la plupart des surmoulages en TPE et TPU ; en dessous, les longs trajets d'écoulement entraînent des retassures et la qualité de l'adhérence devient irrégulière. Au-delà de 3 mm, on observe des retassures et un allongement du temps de cycle sans avantage fonctionnel. Les transitions de paroi doivent rester à moins de 25 % de la valeur nominale afin d'éviter les retassures sur le substrat.
Pourquoi les pièces surmoulées se décollent-elles ou se délaminent-elles ?
Par ordre de fréquence : incompatibilité des matériaux (leurs plages de température de fusion ne se chevauchent pas), présence d’humidité dans le nylon ou le TPU lors du moulage, absence ou sous-dimensionnement du verrouillage mécanique, contamination du substrat par des huiles de démoulage ou de manipulation, et température de surface du substrat trop basse lors de l’injection. Les deux premiers points concernent des choix de matériaux effectués avant l’outillage ; c’est pourquoi nous validons l’association des matériaux à l’aide d’éprouvettes de liaison avant la découpe de l’acier.
Le surmoulage nécessite-t-il des machines spéciales ?
Le surmoulage secondaire s'effectue sur toute presse à injection standard d'une force de frappe adaptée. Le surmoulage bi-injection (2K) nécessite une presse bi-injection dédiée, équipée d'un plateau rotatif ou d'un système de retour de noyau. Si vos volumes de production ne justifient pas l'investissement dans une presse 2K, la méthode secondaire permet d'obtenir le même système de matériaux avec deux outillages standard.
Quelle est la force de la liaison entre le surmoulage et le substrat ?
Avec un assemblage compatible et un traitement adéquat, les liaisons TPE/PC et TPU/PC présentent généralement une rupture cohésive dans la couche souple plutôt qu'à l'interface, ce qui signifie que le joint est plus performant que le matériau de surmoulage lui-même. Les assemblages de mauvaise qualité présentent une rupture adhésive à l'interface, même sous de très faibles charges. C'est pourquoi les tests d'adhérence utilisent l'assemblage de production réel, et non des valeurs génériques.
Le surmoulage est-il possible sur des pièces métalliques ?
Oui, mais le procédé est alors le surmoulage : la pièce métallique est insérée dans l’outillage et le plastique est moulé autour. L’adhérence chimique au métal étant faible, la conception repose sur des trous traversants, des moletages et des contre-dépouilles pour assurer la fixation mécanique, souvent avec un apprêt. Consultez notre guide de conception pour le surmoulage pour connaître les règles.
Conclusion
Le surmoulage est un choix de matériaux qui s'accompagne d'un outillage spécifique. Les étapes du processus sont bien maîtrisées ; ce qui distingue une poignée qui dure dix ans d'une poignée qui se décolle sur le terrain, c'est le choix des matériaux, la géométrie d'assemblage et la maîtrise du processus au niveau de la température de fusion. Utilisez la matrice ci-dessus pour sélectionner les paires compatibles, les règles de conception pour la fabrication (DFM) pour façonner le joint et les calculs de volume pour choisir entre le surmoulage secondaire et le surmoulage bi-composant (2K).
Vous avez une pièce surmoulée sur votre bureau ?
GoodTech réalise des opérations de surmoulage et de fabrication de cellules 2K selon les normes de qualité ISO 13485 et IATF 16949, grâce à ses équipes d'ingénierie de Chicago et de Shenzhen, et dispose d'un site de production au Vietnam bénéficiant d'avantages tarifaires. Demandez une analyse DFM sous accord de confidentialité : vous serez contacté par un ingénieur, et non par un commercial, généralement sous 24 heures ouvrables.