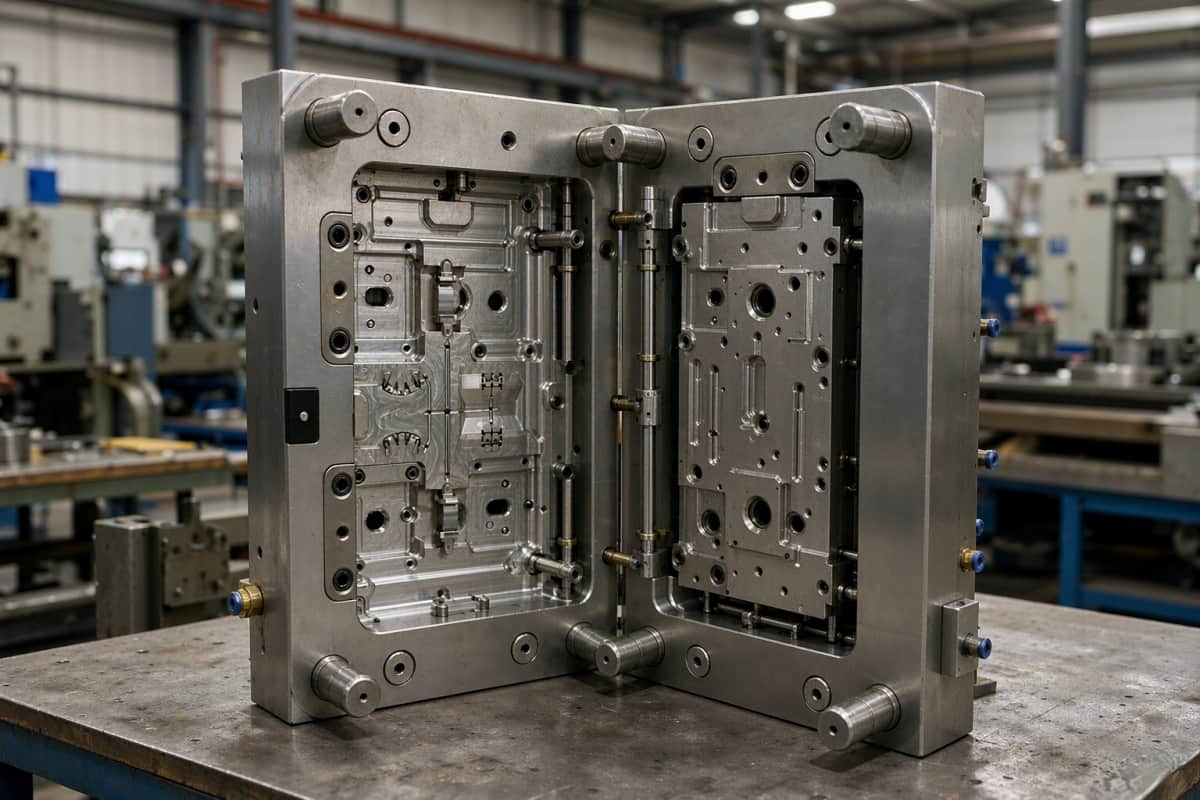
Le surmoulage par insertion consiste à intégrer un composant préfabriqué (généralement en métal, parfois en céramique ou en plastique) dans une cavité de moule, puis à injecter du plastique fondu autour. Les deux composants fusionnent ainsi en une seule pièce, en un seul cycle. C'est la solution idéale lorsqu'il est nécessaire d'intégrer définitivement un filetage, un contact électrique, une surface d'appui ou un élément métallique étanche dans un corps en plastique, sans assemblage ultérieur. Ce guide explique le fonctionnement du procédé, les règles de conception permettant d'éviter les défauts les plus courants (décalage de l'insert, fissuration par contrainte circonférentielle, porosités), comment choisir le bon matériau pour l'insert et le plastique, et dans quels cas le surmoulage par insertion est plus avantageux que le surmoulage traditionnel ou le surmoulage bi-injection, en fonction du volume et de la géométrie de la pièce.
Le surmoulage et le moulage par insertion partagent la même logique d'outillage, mais résolvent des problèmes différents. Lorsque le second matériau est en plastique plutôt qu'en métal, c'est le guide du surmoulage qui s'applique ; cet article traite du cas des inserts métalliques.
Ce que le moulage par insertion joint réellement (et ce qu'il ne joint pas)
Le surmoulage par insertion, le surmoulage par injection et le moulage bi-injection combinent tous des matériaux, mais répondent à des problématiques différentes et engendrent des coûts d'outillage distincts. Bien comparer ces techniques dès le départ permet d'éviter des erreurs d'outillage coûteuses.
- Insert moulure On place un insert fini dans une seule cavité d'un moule unique, puis on injecte une seule dose de plastique autour. L'insert existe déjà en tant que pièce distincte ; le plastique ne fait que l'encapsuler.
- Surmoulage Le moulage consiste à déposer un second matériau (généralement souple) sur un substrat qui vient d'être moulé, soit en une seconde coulée avec le même outil, soit en une seconde opération. Le substrat est soit plastique sur plastique, soit métal et plastique liés.
- Moulage en deux temps Cette technique permet d'usiner les deux matériaux sur une seule machine et avec une seule séquence de serrage, en faisant tourner la pièce entre les cavités. Elle nécessite une machine rotative ou de transfert spécialisée et un outillage plus coûteux.
La distinction pratique : si vous possédez déjà une pièce métallique de précision (une douille filetée, une goupille, une lame) et souhaitez l’intégrer dans du plastique, le surmoulage par injection est la solution la plus directe. Si vous préférez une poignée souple fusionnée à une coque en plastique, le surmoulage est plus approprié. Les avantages et inconvénients respectifs des deux techniques sont détaillés dans notre comparatif du surmoulage par injection , et les différences d’architecture machine sont présentées dans notre guide sur le surmoulage bi-injection.
| Processus | Type d'interface | Coût relatif de l'outillage | Volume optimal | Pièce typique |
|---|---|---|---|---|
| Insert moulure | Le plastique encapsule un insert fini | Faible–moyen | Du prototype à la production en série | Boîtiers filetés, broches de capteur, bagues |
| Surmoulage | Matériau souple collé au substrat | Moyenne | Moyen-élevé | Poignées douces au toucher, joints |
| Moulage en deux temps | Deux plastiques dans un seul cycle | Haute | Haute | Pièces multicolores et de dureté variable |
Comment fonctionne le procédé de surmoulage (étape par étape)
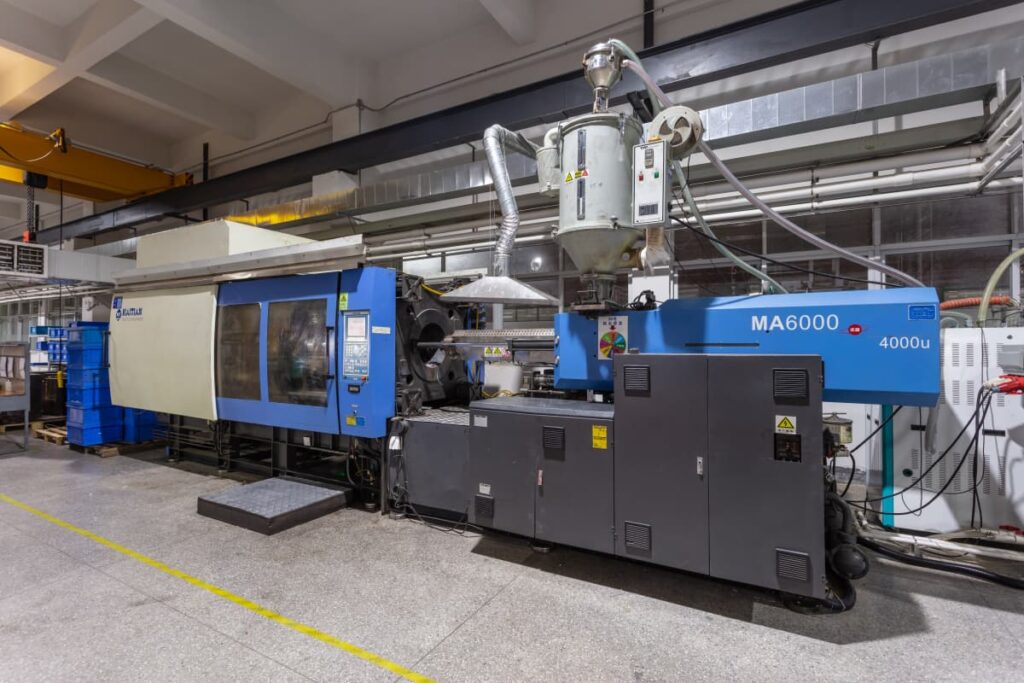
La configuration à cavité unique et à machine unique simplifie le contrôle et l'audit du processus. La séquence reste identique, que le chargement soit manuel ou robotisé :
- Insérer la préparation. L'insert est nettoyé, ébavuré et, si nécessaire, préchauffé. Les inserts froids en acier ou en laiton servent de dissipateurs thermiques ; le préchauffage des grands inserts métalliques à environ 150–200 °C ralentit le choc thermique, permettant ainsi au plastique de remplir chaque moletage avant de se solidifier.
- Insérer l'emplacement. L'insert est positionné sur une broche de positionnement, une zone d'arrêt ou un noyau magnétique. Le positionnement automatisé garantit une précision d'environ ±0.05 mm ; le positionnement manuel, généralement de ±0.10 mm.
- Fermeture du moule et injection. La machine injecte du plastique fondu, généralement à une température de 200 à 300 °C selon la résine, sous haute pression. La position de l'orifice d'injection est réglée de manière à ce que le front d'écoulement ne heurte pas l'insert de plein fouet.
- Emballez et mettez au frais. La pression de maintien comprime le bossage ; le refroidissement se poursuit jusqu'à ce que la pièce puisse être éjectée, souvent 15 à 30 secondes pour un tir typique.
- Éjection et inspection. La pièce est dénudée, l'insert étant fixé de manière permanente. Les premiers articles passent par un Évaluation de l'échantillon T1 avant la publication de l'outil.
La structure de base du moule qui rend cela possible — cavité, noyau, éjecteur et obturation — est expliquée dans notre présentation générale de ce qu'est un moule d'injection.
Règles de conception du surmoulage qui préviennent les défaillances
La plupart des défauts de surmoulage sont dus à des erreurs de conception, et non à des problèmes de procédé. Le moule et la machine peuvent compenser certaines faiblesses de conception, mais pas de manière fiable. Ces règles permettent de résoudre la majorité des problèmes rencontrés sur le premier article avant même la découpe de l'acier.
Épaisseur de paroi autour de l'insert. Maintenir une épaisseur minimale de paroi plastique de 0.8 mm autour d'un insert métallique cylindrique ; une épaisseur de 1.2 à 2.0 mm est fortement recommandée. Lors du refroidissement du plastique autour du métal, la contraction thermique engendre une contrainte circonférentielle sur la paroi du bossage. Pour un insert en laiton de 6 mm dans du PA66, une épaisseur de paroi de 1.0 mm permet de supporter des charges statiques, mais provoque des fissures sous l'effet de cycles de couple répétés supérieurs à environ 1.5 N·m, tandis qu'une épaisseur de 1.5 mm porte la limite de charge cyclique admissible à environ 3.5 N·m.
Diamètre extérieur du bossage. Dimensionnez le bossage au moins 1.5 fois le diamètre extérieur de l'insert (2 fois est un point de départ courant) afin que le plastique contienne toute la profondeur du moletage et une épaisseur de paroi minimale. Les bossages plus petits concentrent la contrainte circonférentielle sur une section transversale plus réduite et sont plus susceptibles de se fissurer, notamment dans les matériaux chargés de fibres de verre.
Caractéristiques de surface des inserts : moletage, rainure ou contre-dépouille ; ne jamais laisser une surface lisse. Un cylindre lisse ne repose que sur l’adhérence par compression due au retrait du plastique, insuffisante pour la plupart des charges de service. Un moletage en losange de 0.2 à 0.4 mm de profondeur multiplie la force d’arrachement par 3 à 5 par rapport à un insert lisse (environ 3.5 à 4.5 kN en PA66 pour un insert de 6 mm contre 0.8 à 1.1 kN pour un insert lisse). Des rainures annulaires (≥ 1 mm de large, ≥ 0.3 mm de profondeur) assurent un verrouillage axial indépendant du moletage ; des chanfreins de 30 à 45° à l’extrémité de l’insert facilitent le chargement par robot.
Dépouille et angles. Appliquer une dépouille de 1 à 2° sur les éléments en plastique parallèles à la direction d'emboutissage, et un rayon minimum de 0.5 mm sur les angles internes afin d'éviter les concentrations de contraintes susceptibles de provoquer des fissures.
Positionnement du point d'injection. Maintenez une distance d'au moins trois fois l'épaisseur de la paroi par rapport au bord de l'insert le plus proche et ne le placez jamais directement sur la face de l'insert. Un jet à haute vitesse déforme les petits inserts, provoquant des erreurs dimensionnelles ou des bavures. Si la géométrie impose un point d'injection proche, utilisez un point d'injection secondaire placé sous l'axe de l'insert afin que le flux entre en contact avec le côté et non de face.
Ventilation et refroidissement. Prévoyez une ventilation de 0.01 à 0.02 mm en fin de remplissage, près des inserts, afin d'éviter que l'air emprisonné ne brûle les moletages ou ne crée une ligne de soudure fragile derrière l'insert. Veillez à équilibrer les canaux de refroidissement, car les inserts métalliques absorbent la chaleur plus rapidement que les inserts en plastique et peuvent provoquer des déformations thermiques. Vous trouverez des informations plus détaillées sur la conception pour la fabrication (DFM) des bossages dans notre guide de conception des nervures et des bossages , des informations sur les lignes de joint dans le guide des lignes de joint et des valeurs limites dans le guide des tolérances de moulage par injection.
| Règle de conception | Valeur recommandée | Échec si ignoré |
|---|---|---|
| Insert mural autour de l'insert | 1.2–2.0 mm (min 0.8 mm) | Fissuration par contrainte circonférentielle lors du refroidissement ou du cyclage |
| Boss OD | ≥1.5× diamètre extérieur de l'insert (2× typique) | Contrainte concentrée, fracture de la paroi latérale |
| Profondeur du moletage | diamant de 0.2 à 0.4 mm | Extraction sous couple |
| Brouillon | 1-2 ° | Grattage, insertion du déplacement lors de l'éjection |
| distance de la porte | ≥3× le bord du mur à partir de l'insertion | Insérer décalage, bavure, ligne de soudure faible |
| Profondeur de ventilation | 0.01 à 0.02 mm en fin de remplissage | Marques de brûlure, moletage incomplet |
*Ces valeurs sont des points de départ indicatifs utilisés dans l'industrie ; veuillez confirmer les dimensions exactes avec votre mouleur en vous référant à la fiche technique de la résine et au cas de charge de la pièce.*
Association des matériaux : Compatibilité entre l’insert et le plastique
Dans le surmoulage, le métal et le plastique ne forment pas de liaison chimique ; le maintien est assuré par un emboîtement mécanique. Le choix du matériau détermine donc deux aspects : la capacité du plastique à mouiller et remplir les cavités de l’insert, et le risque de fissures du bossage dues à la dilatation thermique lors du refroidissement ou en service.
Le laiton (notamment les nuances à usinage facile comme le C36000 et le C37700) est le matériau le plus couramment utilisé pour les inserts filetés, car son coefficient de dilatation thermique (CDT) est plus proche de celui des plastiques techniques que celui de l'acier inoxydable, ce qui réduit les contraintes à l'interface en service cyclique. L'acier inoxydable (par exemple, le 316L) et l'aluminium sont choisis pour leur résistance à la corrosion ou leur légèreté, mais leur CDT plus élevé que celui des plastiques exige des parois plus épaisses et parfois un préchauffage. La céramique résiste aux températures extrêmes qui dégradent le métal, mais elle est fragile ; le positionnement du point d'injection est donc crucial.
Vérification pratique de la compatibilité : extraire le coefficient de dilatation thermique (CTE) de la résine de sa fiche technique, le comparer à celui de l’insert et signaler toute paire présentant un écart supérieur à environ 15 µm/m·°C pour une simulation de contraintes avant l’outillage. Paires courantes :
| Insérer du matériau | Fonctionne bien avec | Application typique | Attention |
|---|---|---|---|
| Laiton (C36000/C37700) | PA, PBT, PPS, ABS | Douilles filetées, connecteurs | Réduire au minimum les restrictions sur la teneur en plomb pour certains marchés |
| Inox 316L | PEEK, PC, alimentation, PPS | Pièces médicales et stériles | Delta de CTE plus important ; préchauffage et marge de paroi |
| Aluminium | PA, PC | structure légère | Pas de liaison chimique ; nécessite un verrouillage mécanique. |
| Céramique | Résines haute température | Capteur électrique | Fragile ; précautions à prendre |
Le surmoulage de matériaux souples pose un problème différent, traité dans notre guide sur les matériaux de surmoulage TPE et TPU . Pour les matériaux de qualité médicale, consultez notre guide sur les matériaux de moulage par injection pour le secteur médical.
Défauts courants de surmoulage et leurs causes profondes
Lorsqu'une pièce surmoulée présente une défaillance, le symptôme indique une cause précise. Utilisez ce schéma pour déterminer si la solution réside dans le processus, la conception ou le matériau.
| Symptôme | Cause probable | Premier correctif |
|---|---|---|
| Insérer décalé ou incliné | Jet d'injection défectueux au niveau de l'insert, goupille de positionnement faible, insert à paroi mince | Déplacer la porte ; agrandir la goupille de positionnement ; ajouter une goupille de support |
| Fissuration par contrainte circonférentielle | Paroi trop mince, angle interne aigu, inadéquation du coefficient de dilatation thermique | Augmenter l'épaisseur du mur à 1.2 mm ou plus ; ajouter un rayon d'angle |
| Vides / encapsulation courte | Insert froid, air emprisonné, emballage insuffisant | Préchauffer l'insert ; ajouter des aérations ; augmenter la pression du sac |
| Éclat au niveau du filetage d'insertion | Dispositif d'arrêt usé, insert surdimensionné, pas de zone d'arrêt | Recouper la coupure ; vérifier la tolérance de l'insert (±0.05 mm) |
| Ligne de soudure faible derrière l'insert | Fronts de flux convergents, mauvaise ventilation | Déplacer le portail ; ajouter un évent ; envisager un remplissage séquentiel |
| Extraction sous couple | Insert lisse, sans moletage ni rainure | Ajouter un moletage en losange ou une rainure annulaire |
Bon nombre de ces problèmes recoupent les problèmes généraux de moulage ; notre guide de prévention des défauts courants de moulage par injection explique les causes profondes communes.
Compromis entre outillage, méthode de chargement et coûts
La méthode de chargement constitue le principal levier de coût. Le placement manuel convient aux faibles volumes (souvent jugé viable en dessous de 5 000 unités par an environ), où l'amortissement de l'outillage reste plus avantageux qu'un assemblage séparé. Le chargement robotisé automatisé devient rentable à mesure que le volume augmente et s'avère particulièrement avantageux lorsqu'une pièce comporte trois inserts ou plus, ou nécessite un positionnement multidirectionnel, car il élimine les variations de main-d'œuvre et de placement.
Le choix entre un système à canaux chauds et un système à canaux froids influe sur les rebuts et la régularité de la production : un système à canaux chauds maintient la température de fusion au niveau de l’entrée et élimine les déchets liés aux canaux d’alimentation, tandis qu’un système à canaux froids est moins coûteux à l’achat mais génère des rebuts. Ce compromis est détaillé dans notre guide comparatif des systèmes à canaux chauds et à canaux froids.
Le choix de l'acier à outils dépend du volume de production : aluminium ou acier pré-trempé pour les prototypes (1 000 à 10 000 injections), P20 pour les moyennes séries (plus de 100 000 injections) et acier trempé H13/S7 pour les lignes automatisées à haut volume (plus d'un million de cycles). Le surmoulage accélère l'usure des outils au niveau des faces d'arrêt ; la maintenance préventive (nettoyage des noyaux, inspection des dispositifs de positionnement) fait donc partie intégrante du coût.
| Décision | Choisissez quand | Troquer |
|---|---|---|
| Chargement manuel | Faible volume, insert simple | Placement plus lent, ±0.10 mm |
| Chargement robotisé | ≥3 inserts, volume élevé | Coût plus élevé des outils/de l'automatisation |
| Coureur froid | Coût initial réduit | déchets de course, rebroyage |
| Coureur chaud | Fusion homogène, moins de déchets | Coût des outils plus élevé |
| Prototype en acier | Valider d'abord | Cycles limités |
*Les fourchettes de prix dépendent de la complexité de la pièce, du nombre de cavités et de la région ; demandez un devis plutôt que de vous fier à une estimation.*
Quand le surmoulage par insertion surpasse le surmoulage et le moulage bi-injection
Utilisez le surmoulage lorsqu'une pièce de précision en métal ou en céramique doit être fixée de manière permanente et que l'assemblage ultérieur nécessiterait l'ajout de joints, de fixations ou d'un enrobage. Ses avantages :
- Isolation électrique barres omnibus, modules de capteurs et broches à l'intérieur de plastique diélectrique — aucun enrobage manuel.
- Caractéristiques métalliques filetées qui durent 3 à 5 fois plus longtemps que les fils en plastique en cas d'arrachement.
- Sceller une barrière autour d'un élément métallique fixe sans joint.
- Légèreté en concentrant le métal uniquement là où la charge l'exige.
Privilégiez le surmoulage lorsque l'objectif est d'obtenir une surface souple et adhérente sur un substrat plastique, et le procédé bi-injection lorsque vous devez réaliser deux pièces plastiques en un seul cycle pour un volume important et que l'investissement dans la machine et l'outillage est justifié. Les deux articles comparatifs – surmoulage versus injection et bi-injection versus surmoulage – détaillent cette décision.
Moulage par insertion pour pièces médicales et réglementées
Le surmoulage est privilégié pour les pièces médicales car il permet d'intégrer un élément métallique dans une pièce unique et étanche, sans fixations susceptibles de se desserrer en milieu stérile. Cette technique est couramment utilisée pour les poignées chirurgicales, les contacts de connecteurs, les marquages de cathéters et les boîtiers de dispositifs d'administration de médicaments. Les programmes réglementés exigent une validation du procédé (IQ/OQ/PQ selon la norme ISO 13485) et des preuves de biocompatibilité pour les matériaux en contact avec les tissus ou les fluides.
Il s’agit d’un sujet suffisamment vaste pour justifier un guide dédié – consultez notre guide sur le moulage par injection des dispositifs médicaux et le guide dédié au moulage médical ISO 13485.
QFP
Le surmoulage est-il plus résistant qu'un insert emmanché à force ? Oui, en termes de charge résiduelle. Le plastique se rétracte sur les moletages et les rainures en losange, ce qui multiplie par 3 à 5 la résistance à l'arrachement par rapport à un ajustement serré lisse, et offre une bien meilleure résistance au couple, car l'emboîtement s'effectue sur toute la profondeur du moletage et non par simple frottement de surface.
Peut-on mouler du PEEK ? Oui. Le PEEK est utilisé pour les inserts médicaux et haute température, souvent associé à l’acier inoxydable 316L. Cependant, son point de fusion élevé et son coefficient de dilatation thermique important exigent une conception de paroi, un système d’alimentation et une validation rigoureux. Veuillez vérifier les exigences de stérilisation et de biocompatibilité auprès de votre mouleur.
Quel est le volume de production minimal pratique pour le surmoulage par injection ? Le chargement manuel est généralement viable pour des volumes inférieurs à 5 000 unités par an, car il évite une étape d’assemblage supplémentaire ; le chargement automatisé convient aux volumes plus importants. Le seuil de rentabilité dépend du nombre d’inserts et du coût d’assemblage, et non d’une valeur fixe.
Pourquoi mon bossage surmoulé se fissure-t-il après assemblage ? Presque toujours à cause d'une paroi trop fine ou d'un angle vif, combinés à un coefficient de dilatation thermique (CTE) inadapté. Rehaussez la paroi d'au moins 1.2 mm, ajoutez un rayon d'angle de 0.5 mm et vérifiez la différence de CTE entre la résine et l'insert.
Ai-je besoin d'un système à canaux chauds pour le surmoulage ? Pas toujours. Les systèmes à canaux froids conviennent à de nombreuses applications ; les systèmes à canaux chauds sont avantageux pour les productions en grande série car ils réduisent les déchets et maintiennent la température de fusion. Voir le comparatif des systèmes d'alimentation.
Contactez notre équipe technique spécialisée en surmoulage.
Vous développez une pièce surmoulée ? Envoyez-nous votre fichier CAO 3D, le dessin de l'insert, votre préférence de résine ou vos objectifs de performance, votre volume de production annuel et les éventuelles exigences réglementaires. Notre équipe d'ingénieurs analysera l'épaisseur des parois, le diamètre extérieur des bossages, l'emplacement des points d'injection, les systèmes de maintien de l'insert, l'association des matériaux, la ventilation/le refroidissement et la stratégie de chargement/outillage. Vous recevrez une analyse de fabricabilité (DFM) pratique et une recommandation claire : surmoulage, moulage par injection ou moulage bi-injection. Si votre projet correspond à nos exigences, nous vous fournirons un devis ou un échantillon.