Les courts-circuits, les bavures et les brûlures apparaissent dès la première coulée et sont corrigés en moins d'une heure. Le gauchissement, en revanche, est différent. Il peut apparaître un ou deux jours après le moulage et est rarement dû à une seule erreur : la conception, l'outillage, le matériau et le procédé y contribuent tous. Ci-dessous : les quatre mécanismes, comment prévoir la déformation avant la découpe de l'acier et les corrections possibles à chaque étape.
Qu'est-ce que la déformation réelle ?
Le gauchissement est une déformation hors plan causée par un retrait différentiel : certaines zones de la pièce — ou certaines directions au sein d'une même zone — se rétractent davantage que d'autres, et la pièce se courbe à mesure que sa géométrie absorbe cette différence. Il ne s'agit pas de retassures. Une retassure est une dépression locale due à un remplissage insuffisant d'une paroi épaisse. Le gauchissement est une modification globale de la forme, et une pièce correctement remplie peut tout de même se gauchir.
Cette distinction détermine la solution. Un évier nécessite un calage plus important à un endroit précis. Une déformation doit être corrigée par un retrait uniforme : sur toute la surface, à travers la paroi et dans le sens de l’écoulement plutôt que perpendiculairement à celui-ci.
Les quatre causes du gauchissement
| Causes | Mécanisme | Signature typique |
|---|---|---|
| Retrait différentiel (géométrie) | Les parties épaisses rétrécissent plus tard et davantage que les parties minces. | Arc autour d'un bossage ou d'une nervure ; coins resserrés |
| Refroidissement différentiel (outillage) | Les surfaces du noyau et de la cavité fonctionnent à des températures différentes. | Inclinez les tasses vers le côté le plus chaud, toujours dans le même sens. |
| Orientation moléculaire/fibreuse | Le rétrécissement dans le sens de l'écoulement diffère du rétrécissement transversal. | Les parties longues se courbent le long de l'axe d'écoulement ; les résines chargées sont les pires. |
| Contraintes résiduelles (processus) | Contraintes figées par les gradients de tassement, éjection rapide | Une déformation apparaît ou s'accentue après l'éjection ou sous l'effet de la chaleur en service. |
1. Rétrécissement différentiel de la géométrie
Le PP, le PE et le POM se rétractent de 1 à 3 % lors de leur cristallisation ; l’ABS et le PC, de 0.4 à 0.8 %. En cas de variation d’épaisseur, la zone épaisse se rétracte davantage et plus tard que la zone mince adjacente. Un renflement important sur un panneau plat ou une transition abrupte entre une nervure et la paroi peut déformer la géométrie environnante, même avec un outillage parfait. La solution est la même que pour éviter les retassures : une épaisseur de paroi uniforme , des transitions progressives et l’utilisation de nervures plutôt que de masse.
2. Refroidissement différentiel par le moule
Lorsque la température de la cavité dépasse celle du noyau, une des faces se solidifie en premier et la pièce se déforme vers la face chaude. Le sens de cette déformation est déterminant : si toutes les pièces se déforment de la même manière, vérifiez la température du moule en priorité. Mesurez la température à la surface de l'acier, et non la consigne du contrôleur. Pour les pièces critiques en termes de planéité, maintenez l'écart de température entre le noyau et la cavité à environ 5-10 °C et assurez-vous que les canaux de refroidissement suivent la pièce et non la grille de la plaque. Lorsque les canaux conventionnels ne peuvent pas atteindre la pièce, le refroidissement conforme est la solution au niveau de l'outillage.
3. Orientation moléculaire et fibreuse
Le chargement aligne les chaînes polymères — et les fibres de verre — avec le sens d'écoulement. Le matériau aligné se rétracte moins dans le sens de l'écoulement et davantage perpendiculairement à celui-ci. L'ABS non chargé ne présente quasiment aucun signe de cet effet. Les grades PA-GF le révèlent de façon flagrante : un panneau plat, dont l'injection a été réalisée à une extrémité, se creuse sur toute sa largeur ; un disque dont l'injection a été réalisée au centre prend une forme de selle. Les alternatives sont la symétrie, deux injections équilibrées au lieu d'une, ou un grade chargé de minéraux qui privilégie la planéité à la rigidité.
4. Contraintes résiduelles du procédé
La pression de compression est maximale à l'entrée et diminue vers la sortie, ce qui explique les différences de densité de solidification entre les zones. Les contraintes résiduelles se relâchent ensuite, par exemple lors du recuit, de l'assemblage ou même après un été passé sur le tableau de bord d'une voiture. Une compression excessive, une température de fusion trop basse et l'éjection de pièces trop chaudes contribuent à ces contraintes. Si une pièce, initialement droite à la sortie de la machine, se déforme le lendemain matin, il s'agit de contraintes résiduelles, et non d'un simple concours de circonstances.
Comment prédire le gauchissement avant l'outillage
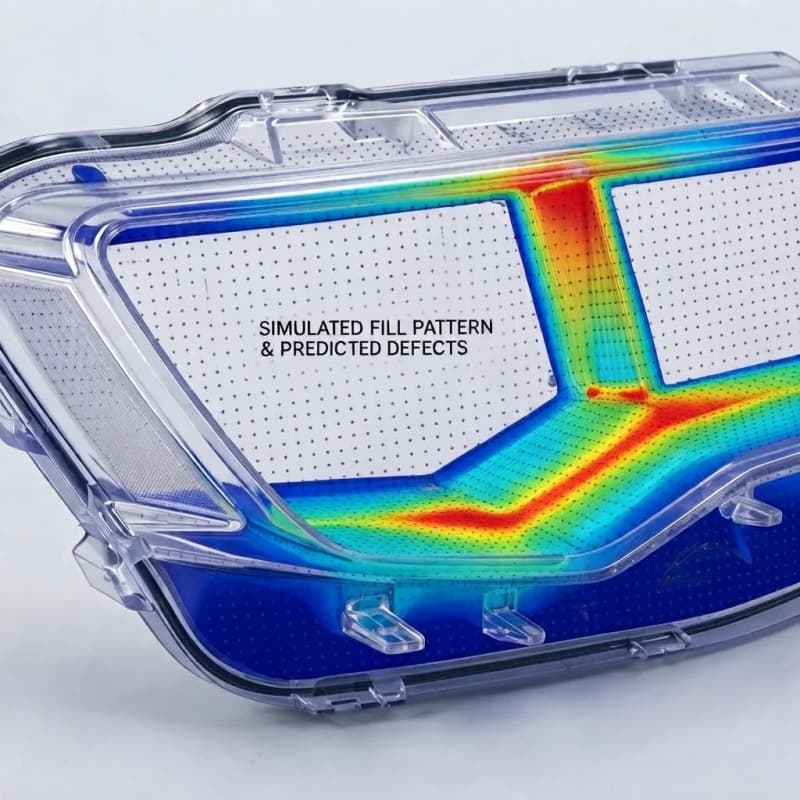
La simulation de type Moldflow calcule le retrait anisotrope et prédit la forme déformée. Utilisez-la pour comparer différentes options (point d'injection A vs B, configuration des nervures 1 vs 2) et pour détecter les problèmes majeurs avant l'outillage. Ne vous fiez pas aux prédictions au millimètre près : leur précision dépend des données de retrait du matériau, et les nuances chargées ou recyclées présentent souvent des données limitées. Renseignez-vous sur la nuance utilisée dans la simulation et utilisez la même nuance en production.
Le contrôle le plus simple ne nécessite aucun logiciel. Sur le dessin, signalez chaque transition entre épaisseur et finesse, chaque surface plane supérieure à environ 100 × 100 mm et chaque long trajet d'écoulement dans une résine chargée. C'est de là que proviennent les réclamations pour déformation. Définissez une tolérance de planéité pour ces éléments dès maintenant, dans le cahier des charges dimensionnel , et non après la première étape (T1).
Corrections par étape : conception, outillage, processus
| Stage | Fixer | Mécanisme abordé |
|---|---|---|
| Design | Paroi uniforme, nervures au lieu de masse, transitions progressives | Retrait différentiel |
| Design | Géométrie symétrique et disposition des portes | Déséquilibre d'orientation |
| Design | Renforcement équilibré sur les deux faces de grandes surfaces planes | Arc mondial |
| Outillage | Canaux de refroidissement équilibrés ; ΔT noyau/cavité ≤ 5–10 °C | Refroidissement différentiel |
| Outillage | Type et emplacement du portail | Orientation |
| Outillage | Refroidissement conforme dans les régions à noyau profond | Refroidissement différentiel |
| Processus | Profil de garnissage conique, adéquat mais non excessif | Stress résiduel |
| Processus | Température de moisissure plus élevée et équilibrée | Refroidissement + stress |
| Processus | Temps de refroidissement plus long ou fixation post-moulage | Relaxation du stress |
L'emplacement du point d'injection est le levier le plus important en matière d'outillage. Le point d'injection détermine le flux de matière, qui détermine l'orientation. Remplacer un point d'injection unique par deux points d'injection équilibrés réduit de moitié la courbure de nombreuses pièces remplies, tandis que le passage d'un point d'injection central à un point d'injection latéral modifie complètement le sens de la déformation. Les options et leurs avantages et inconvénients sont détaillés dans notre guide des types de points d'injection . Prenez votre décision dès la phase de conception pour la fabrication (DFM) : modifier un point d'injection après l'outillage implique la production de nouvelle tôle.
Une erreur à ne pas commettre : ne pas refroidir le moule pour corriger un gauchissement. Un moule plus froid solidifie la surface plus rapidement et emprisonne davantage de contraintes ; la pièce paraît donc plus droite à la sortie de la machine, mais se déforme dès le lendemain matin. Pour une pièce gauchie, procédez comme suit : vérifiez l’équilibre de la surface du moule, ajustez le profil de calage, prolongez le refroidissement ou fixez les pièces après éjection – et seulement ensuite, manipulez l’acier.
Choix des matériaux et risque de déformation
| Source | Retrait typique du moule | Anisotropie | Risque de déformation |
|---|---|---|---|
| PP (non rempli) | 1.2-2.5% | Modérée | Haute |
| HDPE | 1.5-3.0% | Modérée | Haute |
| POM | 1.8-2.5% | Faible à modéré | Haute |
| PA66 (non rempli) | 1.0-2.0% | Modérée | Haute |
| PA66-GF30 | Débit de 0.3 à 0.5 % / Transversalité de 0.8 à 1.1 % | Très élevé | Très élevé |
| ABS | 0.4-0.7% | Low | Modérée |
| PC / PC-ABS | 0.5-0.7% | Low | Modérée |
| PMMA | 0.3-0.8% | Low | Faible à modéré |
Deux aspects sont importants. Les résines à fort retrait (PP, PE, POM, PA) se déforment fréquemment, mais de façon prévisible. La fibre de verre ne réduit pas le risque de déformation ; elle le redirige. Le retrait total diminue, mais l’écart entre les flux d’écoulement et les flux transversaux s’accroît, ce qui explique pourquoi un panneau renforcé de fibres de verre peut se courber davantage qu’une pièce identique en ABS. Lorsque la planéité est primordiale, comparez les qualités en tenant compte de l’anisotropie (notre guide des plastiques techniques aborde les compromis à faire) et vérifiez les données à l’aide de la fiche technique spécifique, car les charges, les colorants et le broyage modifient tous les valeurs.
Comment le gauchissement est mesuré et spécifié
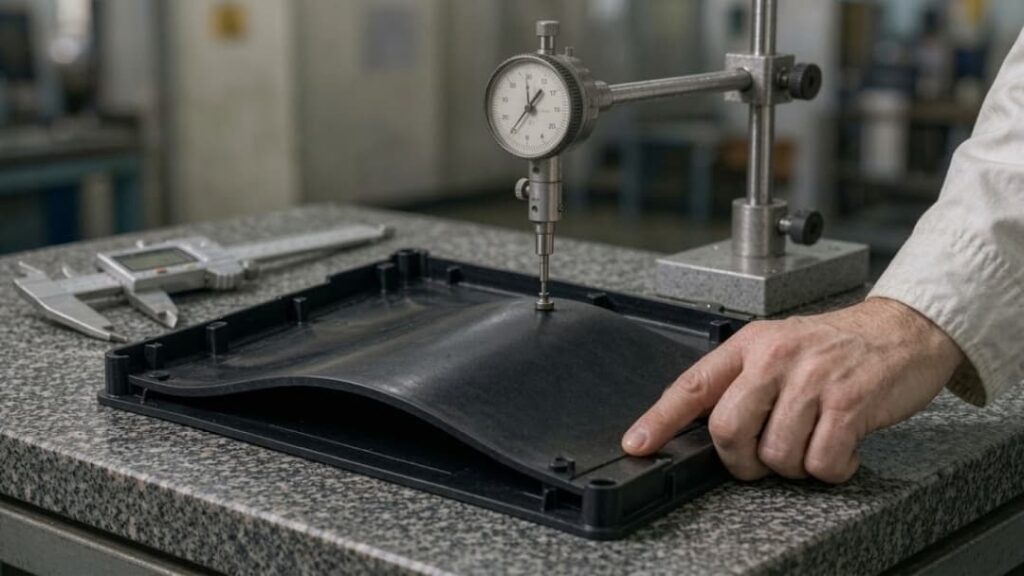
La plupart des litiges relatifs au gauchissement sont liés à des erreurs de mesure, et non à des défauts de moulage. Mesurez après 24 à 48 heures à température ambiante ; le retrait post-moulage se poursuit bien après l’éjection. Indiquez les conditions de mesure sur le dessin : la différence entre la mesure à l’état libre sur une plaque de marbre et la mesure sous contrainte dans des dispositifs d’assemblage peut dépasser la tolérance elle-même. Spécifiez la planéité comme une zone GD&T, et non comme une simple exigence de planéité. Les résultats obtenus dépendent du matériau et des dimensions, comme indiqué dans notre guide des tolérances.
Un contrôle rapide en phase de développement : maintenir les pièces fraîchement moulées dans leur orientation d’assemblage pendant 48 heures, puis effectuer une nouvelle mesure. Si la forme s’écarte de la zone de planéité, il convient de vérifier la température de conditionnement ou d’éjection avant toute utilisation en service.
Points clés à retenir
- Chaque méthode de correction de déformation consiste à uniformiser le retrait — sur toute la pièce, à travers la paroi et entre les directions d'écoulement.
- Lisez la signature : courbure vers les sections épaisses = géométrie ; concavité constante d’un côté = thermique ; courbure dans le sens du flux = orientation ; dérive après moulage = contrainte résiduelle.
- L'emplacement de la porte d'embarquement est décidé lors de la fabrication du DFM, et non après le T1 — le déplacer ultérieurement impliquerait l'achat de nouveaux engins de chantier.
- Un moule plus chaud et équilibré donne généralement de meilleurs résultats en termes de planéité finale qu'un moule plus froid.
- Mesurer après 24 à 48 heures, dans un état de fixation spécifié, par rapport à une zone de planéité sur le dessin.
QFP
Est-il possible de corriger les pièces déformées après le moulage ?
Le recuit ou le formage par pression peuvent aplanir les pièces, mais les contraintes se dissipent à nouveau sous l'effet de la chaleur en service. Ce sont des mesures de confinement, non des solutions définitives. La véritable correction s'effectue au niveau de la conception, de l'outillage ou du processus, par ordre de coût décroissant.
Quel degré de déformation est acceptable ?
En fonction des contraintes d'assemblage, la marge doit être adaptée. Un panneau décoratif clipsable dans un boîtier peut nécessiter 0.5 mm de jeu sur sa longueur ; une équerre structurelle peut en tolérer plusieurs. Indiquez cette valeur sur le dessin avant l'outillage, et non en cas de litige.
Une pression d'emballage plus élevée réduit-elle le gauchissement ?
Souvent, c'est l'inverse. Un remplissage plus important accentue le gradient de pression entre la buse et l'extrémité d'écoulement, concentrant ainsi davantage de contraintes dans la pièce. Un profil conique optimisé à T1 est préférable à un profil plat à haute pression.
Pourquoi les pièces remplies de verre se déforment-elles davantage que celles qui ne le sont pas ?
Les fibres s'alignent avec le sens d'écoulement et limitent le retrait dans cette direction, tandis que le retrait transversal reste important. L'écart, jusqu'à 2 à 3 fois supérieur dans les grades PA-GF, se transforme en courbure et en torsion lors du refroidissement. Les grades chargés en minéraux offrent une planéité bien supérieure au détriment de la rigidité.
Quelle est la précision de la simulation de déformation ?
Idéal pour classer les modèles et repérer les problèmes majeurs. Moins précis en valeurs absolues, car la précision dépend des données de retrait du matériau. À vérifier avec des échantillons T1 mesurés après retrait complet post-moulage.
La correction des déformations est moins coûteuse sur le plan, mais plus onéreuse en production. Envoyez-nous votre pièce : notre analyse DFM couvre les transitions de parois, la stratégie d'injection et le système de refroidissement avant le lancement de l'outillage. Découvrez l'ensemble de nos services sur nos pages dédiées au moulage par injection et au moulage sur mesure , ou contactez notre équipe d'ingénierie.