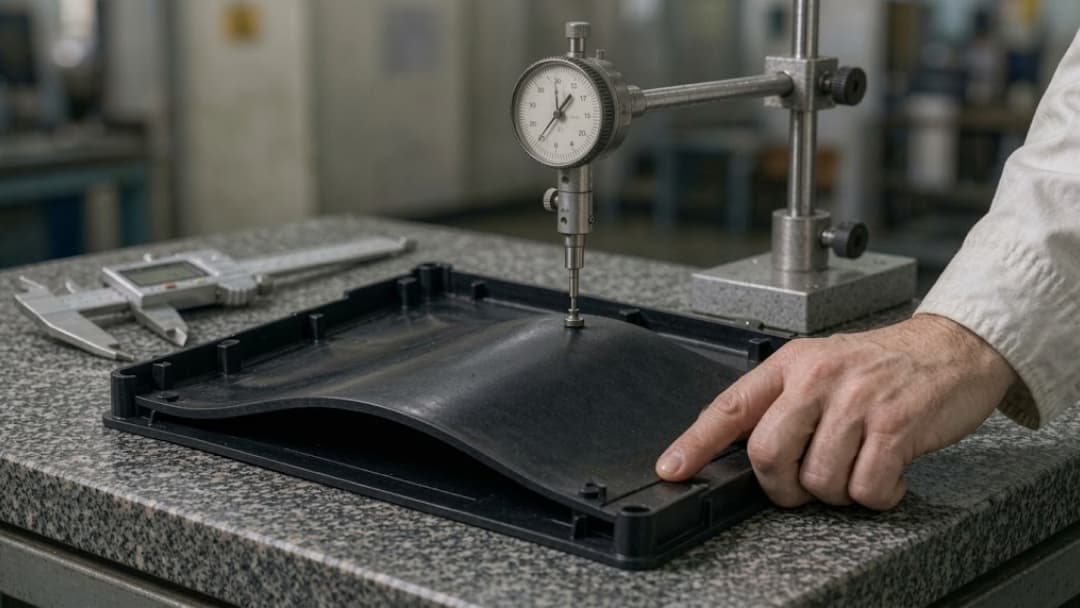
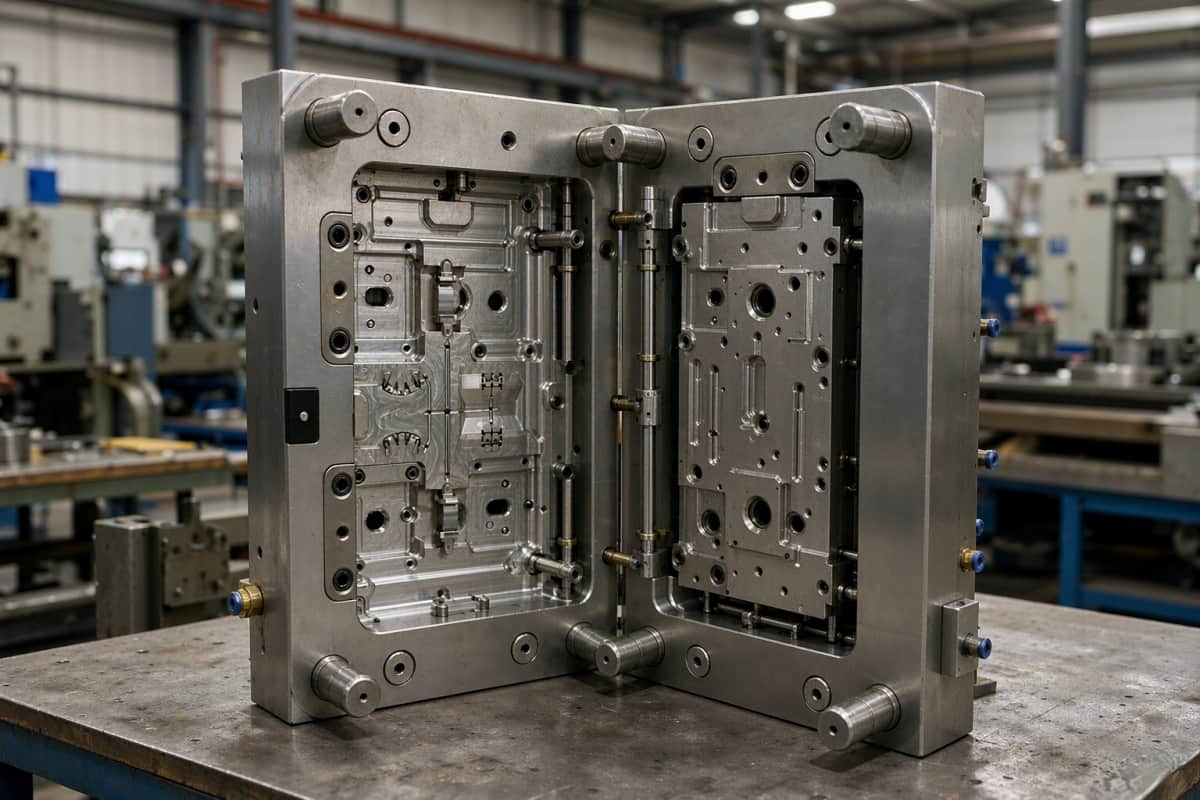
Lorsqu'on conçoit une pièce en plastique, la question n'est jamais « le moulage par injection peut-il respecter une tolérance de ±0.05 mm ? » — mais plutôt « quelles dimensions méritent une telle précision, et comment les décrire pour que mon fournisseur puisse les respecter ? »
En résumé : le moulage par injection standard garantit une tolérance de ±0.100 mm à ±0.250 mm sur les dimensions linéaires courantes. L’outillage de précision permet d’atteindre une tolérance de ±0.025 mm à ±0.050 mm, mais uniquement sur un nombre limité de caractéristiques critiques, avec une résine à faible retrait, un moule trempé et un contrôle de processus en boucle fermée. Tout écart par rapport à ces tolérances relève soit d’un problème de conception, soit d’un problème de contrôle, et non d’un problème de moulage.
Ce guide vous donne les valeurs atteignables par type de caractéristique, les cinq variables qui les influencent et une méthode de spécification qui évite le surdimensionnement avant qu'il ne fasse exploser votre budget d'outillage.

Réponse courte : Quelle tolérance le moulage par injection peut-il réellement supporter ?
La tolérance en plasturgie n'est pas une valeur unique. Elle résulte d'une relation entre la dimension, le type de caractéristique, la résine et l'outil. Deux trous sur une même pièce peuvent présenter des tolérances maximales totalement différentes.
Standard vs. précision en un coup d'œil
| Classe de tolérance | Capacité typique (dimensions linéaires) | Ce qu'il faut | Utilisation typique |
|---|---|---|---|
| Standard / commercial | ±0.100 mm à ±0.250 mm | Acier à outils de classe P20, refroidissement conventionnel, fenêtre de processus standard | Boîtiers, supports, caches esthétiques, poignées |
| Interface fonctionnelle | ±0.050 mm à ±0.100 mm | Acier à outils de meilleure qualité, refroidissement équilibré, plage de processus définie | Caractéristiques d'accouplement, dispositifs de positionnement, dégagement des fixations, enclenchements |
| Précision (fonctionnalités critiques uniquement) | ±0.025 mm à ±0.050 mm | Acier trempé (H13/S7/420SS), refroidissement conforme ou optimisé, contrôle en boucle fermée, détection de la pression de la cavité | trains d'engrenages, surfaces d'étanchéité, supports optiques, canaux microfluidiques |
Le critère essentiel est « uniquement pour les éléments critiques ». Appliquer la marge de précision à l'ensemble d'un dessin est la principale cause de coûts d'outillage inutiles. Réservez-la aux cotes essentielles à la fonction et laissez la tolérance du cartouche régir tout le reste.
Pour une analyse plus approfondie de la manière de concilier précision et coût, consultez notre guide sur la définition de limites de tolérance réalistes et rentables.
Pourquoi les tolérances des plastiques ne sont pas les mêmes que celles des métaux
Si vous reportez une tolérance d'usinage CNC sur le dessin d'une pièce en plastique, vous obtiendrez une pièce théoriquement fabricable, mais non rentable en pratique. Notre philosophie en matière de tolérances d'usinage CNC repose sur l'enlèvement de matière ; le moulage par injection est un procédé thermique dont les sources d'erreur sont fondamentalement différentes.
Le rétrécissement est la variable dominante
Du polymère fondu est injecté dans une cavité dont les dimensions ont été augmentées pour compenser le retrait volumétrique. La cavité est donc usinée à une taille que la pièce finale n'atteindra jamais. Ce qui importe, ce n'est pas la valeur nominale du retrait, mais sa prévisibilité et son uniformité.
| Famille de polymères | Exemples | rétrécissement | Comportement de tolérance | Risque dimensionnel principal |
|---|---|---|---|---|
| Amorphe | ABS, PC, PC/ABS, PMMA | 0.4% - 0.8% | Faible et largement isotrope — limites strictes réalisables | Couvrir les côtes épaisses et les bosses |
| Semi-cristallin | POM, PA66, PBT, PEEK | 1.2% - 2.5% | Supérieures et anisotropes — limites standard préférées | Cristallisation et déformation après moulage |
| Rempli de verre | PA66-GF30, PBT-GF20 | ~0.2 % de flux / ~0.8 % transversal | Différentiel — dépendant de la direction | Contraintes sur la ligne de soudure et retrait asymétrique |
Les résines semi-cristallines continuent de se rétracter pendant plusieurs heures après l'éjection, le temps que la cristallisation soit complète. Il ne s'agit pas d'un défaut d'outillage, mais d'une propriété intrinsèque du matériau dont il faut tenir compte lors de la conception. Le comportement des matériaux est décrit plus en détail dans notre guide de sélection des plastiques techniques.
Dérive du système de référence et de la géométrie
Les pièces en plastique subissent également des déformations dues à la dilatation thermique et hygroscopique . Une pièce en nylon mesurée à chaud à la sortie de la presse et la même pièce mesurée après deux jours à 23 °C et 50 % d'humidité relative sont deux pièces différentes. Toute analyse de tolérance qui néglige le conditionnement est incomplète ; nous y reviendrons dans la section consacrée à la vérification.
Matrice de tolérance atteignable (par type de caractéristique)
Considérez ceci comme un point de départ pour la discussion, et non comme une garantie contractuelle. La tolérance réalisable dépend toujours de la combinaison de la géométrie, de la résine, de l'outillage et du procédé ; votre fournisseur devrait vous confirmer la valeur pour votre pièce.
| Type d'entité | Standard | Précision réalisable | Remarques |
|---|---|---|---|
| Longueur/largeur totale (<100 mm) | ± 0.150 mm | ± 0.050 mm | Échelle basée sur la prévisibilité du rétrécissement |
| Longueur/largeur totale (>300 mm) | ± 0.400 mm | ± 0.200 mm | La longueur du flux et le gradient de refroidissement dominent |
| Epaisseur de paroi | ± 0.100 mm | ± 0.025 mm | Régulée par l'acier à outils et la pression de la cavité |
| Diamètre d'alésage d'accouplement | ± 0.075 mm | ± 0.025 mm | Nécessite un support de broche centrale et un contrôle de concentricité |
| Profondeur de la fonction aveugle | ± 0.150 mm | ± 0.050 mm | Ajouter un empilement au-delà de la ligne de séparation |
| Distance entre les centres des trous | ± 0.100 mm | ± 0.030 mm | L'idéal est que les deux trous soient dans le même bloc. |
| Dimension à travers la ligne de séparation | ± 0.200 mm | ± 0.100 mm | Ajouter ±0.05–0.10 mm pour la fermeture de l'empilement d'outils. |
| Dimension transversale d'un coulisseau ou d'un élévateur | ± 0.250 mm | ± 0.150 mm | L'usure des mécanismes mobiles s'accumule |
| Planéité (petite partie) | 0.15 mm | 0.05 mm | Sensible à l'emplacement de la porte et à l'emballage |
| Angularité (par 25 mm) | ± 0.5 ° | ± 0.25 ° | L'asymétrie du tirage et du rétrécissement interagit |
Quels chiffres sont fiables ?
Considérez tout tableau de tolérances publié comme une plage de capacités indicative . Trois éléments détermineront la valeur réelle pour votre pièce :
- La caractéristique a été dimensionnée à partir d'un donnée fonctionnellement choisie, un avantage peu pratique.
- La dimension pas Éviter, si possible, de franchir une interface mécanique mobile.
- La fenêtre de processus qui la produit est répétable, pas une seule chance optimale.
Quand une tolérance de ±0.025 mm est réaliste et quand elle ne l'est pas
±0.025 mm est réaliste lorsque : la résine est amorphe et à faible retrait, la caractéristique est petite, les deux extrémités de la dimension se trouvent dans le même bloc d'acier, l'outil est trempé et la machine fonctionne en boucle fermée avec retour de pression de cavité.
±0.025 mm n'est pas réaliste lorsque : la dimension traverse une ligne de séparation ou de glissement, la résine est chargée de verre et semi-cristalline, la pièce est plus grande qu'environ une main, ou la tolérance est appliquée à une surface cosmétique que personne ne mesurera de toute façon.
Cinq variables qui influencent votre tolérance atteignable
1. Comportement au retrait du matériau
Les résines amorphes à faible retrait (ABS, PC) offrent les résultats les plus précis et les plus isotropes. Les résines semi-cristallines chargées de fibres de verre confèrent une grande rigidité, mais réduisent la marge de tolérance. L'orientation des fibres rend le retrait dépendant de la direction d'écoulement ; ainsi, une dimension mesurée dans le sens de l'écoulement et la même dimension mesurée perpendiculairement à celui-ci ne se comportent pas de la même manière.
2. Uniformité de l'épaisseur de la paroi
Les parois non uniformes refroidissent à des vitesses différentes. Les parties minces se solidifient tandis que les parties épaisses restent à l'état liquide, ce qui engendre un retrait différentiel, des retassures et des contraintes internes se traduisant par une dérive dimensionnelle. Pour éviter ce problème, il est généralement conseillé de dimensionner les nervures à 40–60 % de l'épaisseur nominale de la paroi . Consultez les bonnes pratiques relatives à l'épaisseur des parois et notre guide de conception DFM.
3. Construction des outils et acier
Un outil usiné dans de l'acier P20 ne garantit pas une précision dimensionnelle constante sur une longue durée de vie. Les aciers trempés (H13, S7, inox 420) résistent à l'usure au niveau des obturateurs et des noyaux, là où se joue la précision dimensionnelle. La conception du refroidissement est tout aussi importante : un refroidissement irrégulier entraîne un retrait irrégulier. Lorsque le temps de cycle le permet, un refroidissement conforme améliore la stabilité dimensionnelle en réduisant le gradient thermique à travers la pièce.
4. Contrôle des processus et capacité des machines
Une tolérance n'est pertinente que si elle est reproductible. Cela implique une plage de processus documentée, une vitesse d'injection et une pression de maintien en boucle fermée, et – pour les travaux de précision – des capteurs de pression de cavité permettant à la machine de réagir aux phénomènes se produisant à l'intérieur du moule plutôt qu'à une minuterie. C'est le cœur du contrôle de processus avancé pour le moulage de précision.
5. Dimension de la pièce et longueur d'écoulement
La tolérance exprimée en pourcentage de la dimension est un indicateur utile de la cohérence des mesures. En règle générale, on peut s'attendre à une tolérance comprise entre ±0.05 % et ±0.25 % de la dimension , la valeur la plus faible étant réservée aux petits éléments à faible retrait dans un bloc d'acier. Une dimension de 300 mm ne se comportera jamais comme une dimension de 30 mm, quelles que soient les indications du dessin.
Comment spécifier les tolérances pour qu'elles puissent être respectées
La plupart des défauts de tolérance sont dus à des erreurs de dessin . La pièce a été fabriquée exactement selon un dessin qu'il était impossible de respecter économiquement.

Règle 1 — Classifiez chaque dimension avant de la tolérer.
Divisez le dessin en trois catégories et traitez chacune différemment :
| Catégories | Tolérance à appliquer | Caractéristiques typiques |
|---|---|---|
| Essentiel au fonctionnement (CTF) | ±0.025 mm à ±0.050 mm, tolérée individuellement | Surfaces d'étanchéité, tourillons de palier, gorges pour joints toriques, registres optiques |
| Interface fonctionnelle | ±0.100 mm par rapport au cartouche | Dégagement des fixations, localisateurs, enclenchements périphériques |
| Non critique | ±0.250 mm ou plus large | Parois latérales profilées, rayons de courbure esthétiques, nervures internes, zones de dégagement |
Si une dimension n'affecte pas la fonction, l'assemblage ou l'acceptation esthétique, elle ne mérite pas une tolérance stricte.
Règle 2 — Utilisez un système de tolérance pour le cartouche, et non 40 repères individuels.
Une seule note de tolérance générale (par exemple, une tolérance linéaire et une tolérance angulaire distincte) couvre les géométries non critiques et préserve la lisibilité du dessin. N'ajoutez des limites individuelles que lorsque la fonction l'exige. Cela permet de concentrer les efforts et les coûts d'inspection là où c'est réellement utile.
Règle 3 — Se référer à une norme de tolérance plastique reconnue
Pour les pièces en plastique, les dessins doivent se référer à un système de tolérances spécifique au plastique plutôt qu'à une norme d'usinage des métaux. Les normes ISO 20457 et DIN 16742 (groupes de tolérances TG1 à TG9) définissent toutes deux des plages de tolérances par groupe de résine, dimensions de la pièce et complexité du moule. Elles offrent un point de départ fiable, contrairement aux valeurs standard copiées d'une pièce métallique. Avant la mise en production, vérifiez auprès de votre fournisseur la norme et le groupe de tolérances applicables.
Règle 4 — Une donnée fonctionnelle, non pratique
Une dimension mesurée à partir d'une paroi latérale dépouillée, d'une surface d'aspect ou d'une arête sujette aux bavures ne sera jamais stable. Choisissez des références basées sur une géométrie stable et fonctionnelle (alésage, face usinée, élément de positionnement) et définissez clairement la priorité de ces références. La plupart des litiges relatifs au respect des tolérances par le fournisseur portent en réalité sur le choix des références.
Règle 5 — Indiquer la ligne de séparation et l'empilement du mécanisme de mouvement
Toute dimension chevauchant la ligne de joint, un coulisseau, un élévateur ou un mécanisme latéral engendre une accumulation de serrage d'outil et d'usure qui s'ajoute à la tolérance de moulage. Ajoutez environ ±0.05 mm à ±0.10 mm à la tolérance de base pour ces dimensions et indiquez-le clairement sur le dessin. La stratégie relative aux lignes de joint est abordée dans notre guide de conception des lignes de joint.
Bloc de légende de dessin d'exemple
Un système de tolérancement fonctionnel pour le cartouche d'une pièce en plastique ressemble souvent à ceci :
- Caractéristiques linéaires et CTF (tolérées individuellement) : ±0.05 mm sauf indication contraire
- Linéaire, général (carton de titre) : ± 0.20 mm
- Angulaire: ± 0.5 °
- Projet: 1° minimum sur les surfaces lisses, 3° minimum sur les surfaces texturées
- De part et d'autre de la ligne de séparation / glissières : ajouter ±0.10 mm
- Système de référence : A / B / C avec la donnée A sur la face fonctionnelle principale
- Référence standard: ISO 20457 ou DIN 16742, groupe de tolérance à convenir lors de l'analyse DFM
- inspection: Cpk ≥ 1.33 sur les dimensions CTF, ≥ 1.67 sur les éléments critiques de sécurité, pièces conditionnées 24 à 48 h à 23 °C / 50 % HR
Tolérance contre coût : le point d’inflexion
Resserrer les tolérances n'entraîne pas une augmentation linéaire des coûts. Il s'agit d'un changement radical en matière d'outillage, de temps de cycle et de frais généraux d'inspection.
| Tolérance sur une caractéristique donnée | Coût relatif de l'outillage | Coût relatif des pièces | Infrastructures de qualité supplémentaires |
|---|---|---|---|
| ± 0.250 mm | Baseline | Baseline | Inspection par lots, jauges |
| ± 0.150 mm | +10% – 25% | +2% – 5% | Échantillonnage avec des jauges |
| ± 0.100 mm | +25% – 50% | +5% – 12% | SPC sur les dimensions clés |
| ± 0.050 mm | +50% – 100% | +12% – 30% | CMM, inspection en environnement contrôlé |
| ± 0.025 mm | +100% – 200% | +30 % – 60 %+ | MMT + surveillance de la pression de la cavité + SPC complet |
Deux conséquences pratiques en découlent. Premièrement, la précision est plus économique là où elle est la plus rare : concentrez-vous sur deux ou trois zones de tolérance minimale et laissez le reste de la pièce avec une tolérance plus souple. Deuxièmement, le gain de précision, passant de ±0.050 mm à ±0.025 mm, est généralement moins significatif en termes d’assemblage que l’investissement équivalent dans l’amélioration d’une référence, d’une transition de paroi ou de l’emplacement d’une entrée d’usinage. Notre analyse détaillée des coûts d’outillage de précision explique précisément où va cet argent.

Vérification des tolérances : Cpk, conditionnement et métrologie

Une tolérance qui ne peut être vérifiée n'est pas une tolérance. La vérification comporte trois parties.
Pourquoi il est indispensable de conditionner les pièces avant de les mesurer
Les thermoplastiques présentent des coefficients de dilatation thermique élevés, et les résines hygroscopiques comme le nylon absorbent l'humidité. Les pièces doivent être normalisées avant validation métrologique – généralement pendant 24 à 48 heures à 23 °C (±2 °C) et 50 % (±5 %) d'humidité relative . Mesurer les pièces immédiatement après leur éjection génère des résultats erronés et des litiges injustifiés. Nos pages consacrées aux équipements et systèmes qualité décrivent la mise en œuvre pratique de cette procédure, notamment l'AMDEC, les plans de contrôle, la documentation SPC et PPAP, ainsi que les qualifications d'installation (QI), opérationnelles (QO) et de performance (QP) pour les applications médicales selon la norme ISO 13485.
Quel Cpk demander
Définissez le critère d'acceptation sur le dessin, et non après l'apparition d'un problème :
| Classe d'entités | Cpk minimum | Raisonnement |
|---|---|---|
| Général / non critique | Pas nécessaire | Inspecter par attribut ou jauge |
| Interface fonctionnelle | ≥ 1.00 | Jeu suffisant pour l'assemblage |
| Essentiel au fonctionnement (CTF) | ≥ 1.33 | exigences de production standard |
| Critique pour la sécurité / réglementé | ≥ 1.67 | caractéristiques médicales et de sécurité |
Demandez également un rapport d'inspection du premier article (FAI) sur les échantillons T1 et une étude de capabilité répétée à la fin de la période de processus, et non seulement aux paramètres nominaux. Notre guide d'évaluation des échantillons T1 décrit en détail la procédure d'acceptation.
Défaillances de tolérance courantes et comment les prévenir
| Symptôme | Cause profonde habituelle | Prévention |
|---|---|---|
| Dérive dimensionnelle au cours d'une production | Garniture insuffisante, variations de refroidissement, usure des outils aux arrêts | Profil de maintien en boucle fermée, fenêtre de processus documentée, maintenance programmée des outils |
| La pièce mesure les températures dans les tolérances à froid et hors tolérance à chaud. | Non conditionné avant la mesure | Précisez les conditions sur le dessin ; définissez quand les pièces sont mesurées. |
| Déformation sur une partie plate | Mur irrégulier, refroidissement asymétrique, portail décentré | Équilibrer le mur, vérifier la position de la porte, envisager un refroidissement conforme |
| La position des trous varie d'une cavité à l'autre. | Remplissage inégal de la cavité, couloir déséquilibré | Étude d'équilibre des cavités, conception de rails équilibrés |
| Dimension de la ligne de séparation hors tolérance | L'empilement de fermeture d'outil est ignoré dans la tolérance. | Ajouter une marge de ±0.05 à 0.10 mm ; préciser le système de référence. |
| La pièce remplie de verre présente une défaillance transversale. | asymétrie de retrait d'orientation des fibres | Élargir la limite ou réorienter le portail |
Bon nombre de ces symptômes correspondent à des défauts de moulage classiques. Notre guide des défauts courants de moulage par injection établit un lien entre les symptômes, leurs causes profondes et les corrections à apporter au processus.
Liste de contrôle des capacités des fournisseurs
Avant de diffuser un dessin comportant une bande de précision, assurez-vous que votre fournisseur puisse répondre aux questions suivantes :
- Quelle norme de tolérance utilisez-vous et à quel groupe de tolérance allez-vous attribuer cette pièce ?
- Quelles sont vos capacités documentées sur des fonctionnalités comparables, avec une étude Cpk — et non pas une simple déclaration ?
- Les machines affectées à cet outil fonctionnent-elles en boucle fermée, et utilisez-vous la détection de pression dans la cavité pour les travaux de précision ?
- De quel acier seront usinés la cavité et le noyau, et quelle est la durée de vie prévue de l'outil à cette tolérance ?
- Produisez-vous une analyse DFM qui signale les tolérances qui ne peuvent être respectées avant l'usinage de l'outil ?
- Comment et quand les pièces sont-elles conditionnées avant le contrôle dimensionnel, et sur quel équipement ?
- Quel est le plan d'inspection des dimensions CTF — premier article, puis fréquence SPC continue ?
- Qui valide la fenêtre de processus, et que se passe-t-il lorsqu'une dimension tend vers la limite en cours d'exécution ?
Un fournisseur qui répond à ces questions par des documents plutôt que par des adjectifs est un fournisseur capable de respecter les tolérances. GoodTech s'appuie sur un processus axé sur l'ingénierie : revue DFM et analyse du flux de moulage avant la mise en production, moulage en boucle fermée et systèmes de qualité conformes aux normes ISO 9001, IATF 16949 et ISO 13485.
QFP
Quelles sont les tolérances standard pour les pièces plastiques moulées par injection ? En production courante, les dimensions linéaires sont généralement comprises entre ±0.100 mm et ±0.250 mm. La précision peut atteindre ±0.025 mm à ±0.050 mm, mais uniquement pour un nombre limité de dimensions critiques, avec une résine à faible retrait, un outillage trempé et un contrôle de processus en boucle fermée.
Le moulage par injection peut-il garantir une tolérance de ±0.05 mm sur toutes les dimensions ? Non. Un plan exigeant une telle précision sera coûteux et source de litiges. Une tolérance de ±0.025 à ±0.050 mm est possible sur les éléments individuels de la pièce. Appliquée à l'ensemble d'une pièce, cette tolérance multiplie les coûts d'outillage, ralentit le cycle de production et impose un contrôle complet par machine à mesurer tridimensionnelle (MMT) pour un bénéfice fonctionnel minime.
Quelle norme de tolérance s'applique aux pièces en plastique ? Les systèmes spécifiques au plastique sont préférables aux normes d'usinage des métaux : les normes ISO 20457 et DIN 16742 (groupes de tolérance TG1 à TG9) définissent des plages de tolérance en fonction du groupe de résine, de la taille de la pièce et de la complexité du moule. La norme et le groupe applicables doivent être convenus avec votre fournisseur lors de l'analyse de fabrication (DFM).
Quel est le coût d'un resserrement des tolérances ? Prévoyez une augmentation d'environ 50 % à 100 % du coût de l'outillage et de 12 % à 30 % du coût des pièces pour passer de ±0.050 mm à ±0.025 mm, sans compter les coûts de métrologie dédiés. Cette augmentation est brutale et due à la nature de l'acier, à la conception du refroidissement, au temps de cycle et au contrôle ; il ne s'agit pas d'une progression linéaire.
Pourquoi les dimensions des pièces diffèrent-elles une semaine plus tard ? Parce que les résines semi-cristallines continuent de cristalliser et que les résines hygroscopiques absorbent l’humidité après éjection. Les pièces doivent être conditionnées – généralement pendant 24 à 48 heures à 23 °C et 50 % d’humidité relative – avant tout contrôle dimensionnel. Mesurer des pièces chaudes fausse la mesure.
Faut-il appliquer la même tolérance à une dimension traversant la ligne de joint ? Non. Les dimensions chevauchant la ligne de joint, un coulisseau ou un élévateur accumulent les contraintes d'usinage et d'usure. Ajoutez environ ±0.05 mm à ±0.10 mm à la tolérance de base, ou repensez la conception afin que la dimension soit contenue dans un seul bloc d'acier.
Quel Cpk dois-je exiger ? Un Cpk ≥ 1.33 est une exigence de production raisonnable pour les dimensions critiques pour le fonctionnement. Les caractéristiques critiques pour la sécurité ou réglementées — par exemple, dans les composants de dispositifs médicaux — exigent généralement un Cpk ≥ 1.67, avec un contrôle statistique des procédés (SPC) documenté sur l’ensemble de la plage de processus.
L'impression 3D permet-elle de valider une tolérance serrée avant l'outillage ? Uniquement pour la forme et l'ajustement. Les procédés additifs ne reproduisent pas le retrait anisotrope, les lignes de soudure ni l'orientation moléculaire ; ils ne permettent donc pas de valider une tolérance de moulage. Pour cela, utilisez un prototype, un outillage de transition et un échantillon fonctionnel. Découvrez nos solutions de prototypage rapide pour savoir quand le prototypage est utile.
Points clés à retenir
- Le moulage par injection standard conserve ±0.100 mm à ±0.250 mm; l'outillage de précision atteint ±0.025 mm à ±0.050 mm uniquement sur les fonctionnalités critiques.
- C’est la prévisibilité du retrait, et non sa valeur nominale, qui détermine la tolérance atteignable. Les résines amorphes offrent une meilleure adhérence que les résines semi-cristallines et les résines chargées de fibres de verre.
- Communiquer la tolérance à travers un Système de cartouche plus annotations individuelles CTF, en se référant à la norme ISO 20457 ou à la norme DIN 16742 plutôt qu'à un bloc de tolérance métallique.
- Toujours prévoir une marge de surépaisseur pour les dimensions traversant la ligne de séparation ou les mécanismes mobiles.
- Exiger Cpk ≥ 1.33 sur les caractéristiques CTF (≥ 1.67 sur les éléments critiques pour la sécurité), les pièces conditionnées 24 à 48 h à 23 °C / 50 % HR et les rapports FAI sur les échantillons T1.
- Investissez la précision là où elle est rentable : deux ou trois points de repère CTF, des références correctes, des parois uniformes – et non des tolérances strictes généralisées.
Vous souhaitez connaître les limites de votre pièce ? Envoyez-nous vos fichiers STEP ou IGES. Nos ingénieurs vous fourniront une analyse de fabricabilité (DFM) qui identifiera les tolérances irréalisables, proposera des limites réalistes et établira le prix de l’outillage en conséquence – le tout avec une confidentialité garantie par accord de non-divulgation dès le premier envoi de fichier.
Téléchargez votre fichier CAO pour une analyse de fabricabilité et de tolérance →