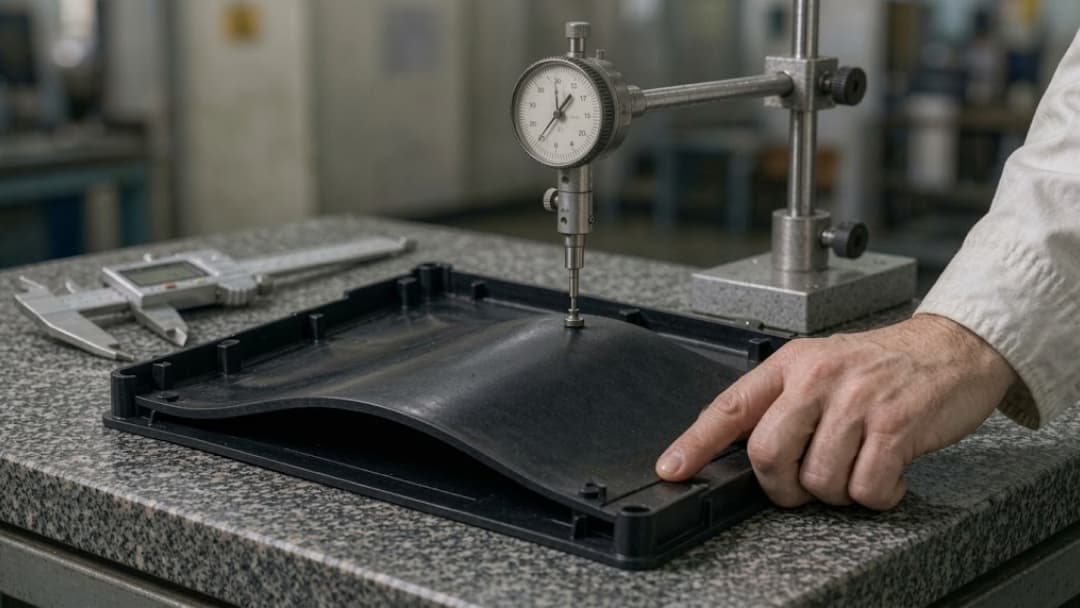
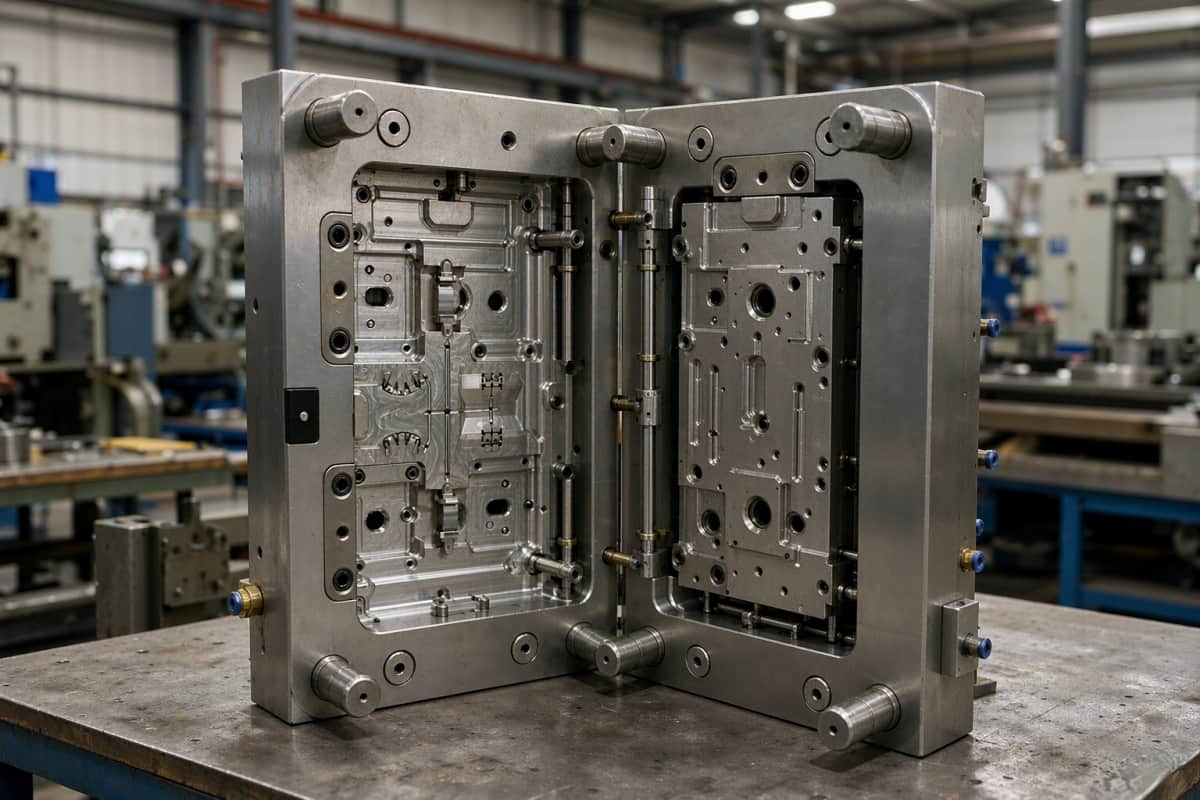
On décrit souvent l'avenir du moulage par injection en termes de robots et d'intelligence artificielle. La réalité est moins spectaculaire et plus concrète : il s'agit de passer du contrôle d'une machine à celui d'un processus, et de l'inspection des pièces à leur prédiction. L'automatisation supprime la manutention ; la connectivité élimine les délais de transmission de l'information ; les données permettent de vérifier en temps réel que le moule ne fonctionne pas comme prévu, à chaque injection.
Pour un fabricant d'équipement d'origine (OEM) achetant des pièces moulées, cette distinction a une importance commerciale. Un fournisseur maîtrisant la boucle de données peut proposer des tolérances plus strictes avec assurance, détecter les dérives avant qu'elles n'entraînent la mise au rebut et prouver la capacité de son processus grâce à des enregistrements, et non de simples affirmations. Un fournisseur équipé de nouveaux robots mais ne disposant d'aucune rigueur en matière de données ne fait qu'automatiser cette même incertitude.
Cet article expose les véritables changements qui s'opèrent dans le moulage par injection, leurs conséquences sur le coût des pièces, leur qualité et les délais de livraison, ainsi que les questions spécifiques à poser à un fournisseur concernant sa maturité numérique.

Ce qui change réellement (et ce qui ne change pas)
Trois forces à l'origine du changement
| Force | Ce que ça change | Effet commercial |
|---|---|---|
| Pénurie de main-d'œuvre et de compétences | L'alimentation des machines, la manutention des pièces, l'inspection et l'emballage sont automatisés. | Stabilise les coûts lorsque la main-d'œuvre est rare ; déplace la contrainte vers les compétences d'ingénierie |
| Connectivité et détection à bas coût | Les données de pression, de température et de position des cavités sont désormais accessibles au niveau de la machine. | Rend le contrôle du processus en boucle fermée plutôt que dépendant de l'opérateur. |
| Les attentes du client | La traçabilité, les données de capacité et le contrôle des changements sont des éléments standard attendus. | Les fournisseurs doivent prouver leur capacité, et non la décrire. |
Le point de départ honnête
Deux choses sont souvent exagérées. Premièrement, le moulage « sans intervention humaine » n'est pas la norme ; il s'agit d'une configuration spécifique, conçue pour la production en grande série de pièces stables et peu complexes, avec un outillage éprouvé. Deuxièmement, l'Industrie 4.0 ne corrige pas un processus instable. La collecte de données sur un processus non maîtrisé produit une pièce défectueuse parfaitement documentée. La séquence efficace est la suivante : maîtrise du processus d'abord, puis instrumentation, puis automatisation – et non l'inverse.
Automatisation : de la surveillance des machines aux cellules sans éclairage

Niveaux d'automatisation
Il est plus utile de raisonner en termes de niveaux plutôt qu'en catégories marketing.
| Niveau | Qu'est-ce qui est automatisé ? | Exigence typique | Portée réaliste |
|---|---|---|---|
| 1. Contrôle de la machine uniquement | Profil d'injection, maintien, refroidissement, éjection | Machine moderne à commande en boucle fermée | Toute la fabrication |
| 2. Partie à emporter | Un robot ou un dispositif de prélèvement de carottes retire la pièce | Robot, outil de préhension, convoyeur | La plupart des productions supérieures aux petits volumes |
| 3. Opérations secondaires en ligne | Décollage, assemblage, impression, emballage | Cellule d'automatisation sur mesure, outillage spécifique aux pièces | Famille de pièces, volume stable |
| 4. Cellules multi-machines supervisées | Un opérateur supervise plusieurs machines | MES, alarmes, contrôles qualité automatisés | Stable, volume moyen à élevé |
| 5. Extinction des feux / sans surveillance | La production se poursuit sans opérateurs | Processus éprouvé, inspection en ligne, rejet automatique, remontée d'alarmes | Bande étroite : volume élevé, géométrie simple, outillage validé |
La logique économique est simple : l’automatisation transforme les coûts de main-d’œuvre variables en coûts d’investissement fixes . C’est avantageux lorsque les volumes sont élevés, la demande stable et la géométrie de la pièce constante tout au long de la durée de vie de l’outillage. C’est désavantageux lorsque les volumes sont incertains, que la conception est encore en évolution ou que la pièce nécessite une intervention humaine pour l’aspect esthétique.
Où l'automatisation est rentable et où elle ne l'est pas
L'automatisation est rentable lorsque :
- Le cycle est suffisamment long pour que le temps machine domine le temps de travail.
- Les dommages liés à la manutention des pièces constituent un risque pour la qualité (pièces cosmétiques ou médicales).
- L'opération est ergonomiquement difficile ou dangereuse
- La régularité de l'opération secondaire est importante (position d'impression, force d'assemblage).
- Le volume est garanti et stable tout au long de la durée de vie de l'outil.
L'automatisation n'est pas rentable lorsque :
- Le volume est faible ou intermittent — voir planification à faible volume versus planification à volume élevé
- Le résultat final nécessite un jugement cosmétique humain.
- La géométrie de la pièce ou l'opération secondaire change fréquemment
- Le retour sur investissement dépasse la durée de vie commerciale du produit.
Pour les équipementiers, l'implication pratique est de ne pas se demander « le fournisseur est-il automatisé ? » mais « qu'est-ce qui est automatisé dans un travail comme le mien, et pourquoi ? »
L'industrie 4.0 dans le moulage par injection : quelles données sont réellement utilisées ?
« Industrie 4.0 » est une appellation très vague. Dans une usine de moulage, cela se résume à trois couches, et seule la couche supérieure modifie la pièce que vous recevez.
La couche machine connectée (OPC UA, EUROMAP 77 / 83)
Les machines de moulage par injection modernes exposent leurs données de processus via OPC UA , la norme d'interopérabilité ouverte pour la communication entre machines industrielles. Deux spécifications complémentaires sont essentielles en pratique :
- EUROMAP 77 — l'interface OPC UA entre les machines de moulage par injection et les systèmes MES
- EUROMAP 83 — l'interface OPC UA pour les équipements périphériques tels que les régulateurs de température, les séchoirs, les systèmes de manutention et les robots
Pour les acheteurs, l'intérêt ne réside pas dans les acronymes, mais dans la possibilité de collecter automatiquement et systématiquement les données machine, au lieu de les consigner sur une fiche de configuration papier. Si un fournisseur affirme disposer d'une usine connectée, demandez-lui si ses machines sont réellement compatibles avec EUROMAP 77 ou une interface OPC UA équivalente, et quelles données de processus historiques elles peuvent récupérer pour votre pièce six mois après le début de sa production.
La couche MES
Un système d'exécution de la production (MES) se situe au-dessus des machines et relie les ordres de fabrication, l'outillage, les matériaux, les paramètres de processus et les résultats de qualité à un événement de production spécifique. Dans une usine de moulage, un MES fonctionnel répond à des questions auxquelles, autrement, la mémoire permettrait de répondre.
- Quel outil, cavité, machine et poste de travail a permis de produire cette pièce spécifique ?
- Quels étaient les paramètres de traitement exacts de cette prise de vue, et se situent-ils dans la plage approuvée ?
- Quel lot de résine se trouvait dans le séchoir, et a-t-il été séché conformément aux spécifications ?
- Quel est le taux de rebut actuel pour cet outil, et quelle est la tendance ?
Pour les produits réglementés, il ne s'agit pas d'un simple confort, mais de l'infrastructure pratique indispensable au respect des exigences de traçabilité. Les enregistrements électroniques utilisés dans la fabrication réglementée doivent satisfaire aux exigences d'intégrité des données (souvent résumées par l'acronyme ALCOA+ : attribuables, lisibles, contemporains, originaux, exacts, complets, cohérents, durables et disponibles). Nos pages consacrées au système qualité et aux équipements qualité décrivent comment le contrôle et la mesure des processus documentés sont gérés aujourd'hui.
Données de traitement qui modifient la partie
Toutes les données ne se valent pas. Les signaux qui influencent réellement le résultat du moulage sont :
| Signal | Pourquoi cela compte |
|---|---|
| Pression de la cavité | Le signal intra-moule le plus informatif ; il détermine le tassement, le retrait et la régularité dimensionnelle. |
| Température de fusion et de moulage | Définit la vitesse de refroidissement, qui détermine le rétrécissement et la déformation |
| profil de vitesse d'injection | Contrôle l'équilibre du remplissage des cavités et la position de la ligne de soudure |
| Maintenir la pression et le temps | Détermine les dimensions finales et la gravité de l'évier |
| Durée du cycle et temps de refroidissement | Compromis entre stabilité dimensionnelle et productivité |
| Position du coussin | Détecte les problèmes d'alimentation en matériaux avant que les pièces ne deviennent non conformes. |
C’est le fondement du moulage de précision avec un contrôle de processus avancé : lorsque la machine réagit à la pression de la cavité plutôt qu’à une minuterie, les tolérances serrées deviennent un résultat du processus plutôt qu’une loterie d’inspection.

Indicateurs clés de la fabrication intelligente
L'efficacité de la production intelligente se mesure à l'aune d'indicateurs clés de performance (KPI), et non du nombre d'écrans affichés. La norme ISO 22400 , largement utilisée pour définir ces KPI, uniformise les définitions afin que deux usines mentionnant l'« OEE » (taux de rendement synthétique) aient la même signification.
| Métrique | Définition | À quoi ressemble le bien |
|---|---|---|
| OEE (Efficacité globale des équipements) | Disponibilité × Performance × Qualité | Utile pour suivre une tendance ; un nombre absolu isolé est dénué de sens sans sa définition. |
| Taux de rebut | Pièces rejetées ÷ nombre total de pièces | La mesure doit être effectuée par outil et par cavité, et non par plante. |
| respect du temps de cycle | Cycle réel ÷ cycle indiqué | Une dérive vers le haut signale des problèmes de refroidissement ou d'outillage |
| Rendement du premier passage | Pièces passant sans retouche | L'indicateur qui reflète le plus directement le contrôle des processus |
| Énergie par partie | kWh ÷ partie, ou kWh par kg de résine | Sensible à la durée du cycle, à l'efficacité du tambour et à la gestion du séchoir |
| Capacité de processus (Cpk) | Capacité sur les dimensions CTF | ≥ 1.33 sur les fonctionnalités critiques ; ≥ 1.67 sur les fonctionnalités critiques pour la sécurité |
| Temps d'arrêt imprévu | Heures perdues suite à une panne d'outil ou de machine | La maintenance prédictive devrait permettre de faire évoluer cela de manière mesurable. |
| respect de l'entretien des outils | Maintenance planifiée effectuée dans les délais. | La mesure préventive la plus économique contre la dérive dimensionnelle |
Deux mises en garde. Premièrement, un TRS impressionnant sans définition précise relève du marketing. Deuxièmement, un TRS optimisé pour le débit peut réduire la capacité, en diminuant le temps de cycle au détriment de l'emballage et de la stabilité dimensionnelle. Demandez au fournisseur comment il équilibre le TRS et le Cpk ; vous en apprendrez davantage sur le processus qu'avec n'importe quel tableau de bord.
Le fil numérique : du moulage à la pièce expédiée

L’aspect le plus sous-estimé de la « fabrication intelligente » ne se situe pas du tout dans l’atelier de production ; il s’agit de la continuité des informations entre la conception et le dossier de production.
Un fil numérique fonctionnel signifie :
- Analyse de flux de moule Il simule le remplissage, le compactage, le refroidissement et le gauchissement avant la découpe de l'outil, et les positions prévues de la ligne de soudure et du point d'entrée orientent la conception.
- Revue DFM signaler les tolérances irréalisables et les géométries problématiques avant le devis, et non après T1.
- Données de l'outil — nuance d’acier, dimensions de la cavité, configuration du refroidissement, spécification de texture, historique de maintenance — est documenté pour chaque outil.
- Paramètres de processus sont établies par des méthodes de moulage scientifiques (conception d'expériences, et non préférence de l'opérateur) et verrouillées comme une fenêtre approuvée.
- Résultats dimensionnels Les données de la machine à mesurer tridimensionnelle (MMT) et les mesures en ligne sont renvoyées afin que la fenêtre de processus soit ajustée lorsque l'outil s'use, et que le changement soit enregistré.
- Registres d'expédition Associer les pièces livrées aux paramètres de processus et aux lots de matériaux qui ont servi à leur fabrication.
Là où le processus se rompt — généralement entre la phase de conception et l'atelier, ou entre le plan d'outillage et la fiche d'inventaire — naissent les problèmes de qualité. C'est pourquoi les programmes d'amélioration continue , qui définissent des projets précis et mesurent leur impact, sont plus convaincants qu'une simple visite de nouveaux équipements.
La même logique s'applique aux procédés de fabrication connexes. L'usinage CNC à commande numérique , l'impression 3D et le prototypage rapide partagent désormais les données géométriques et de simulation avec le processus de moulage, de sorte qu'un outil de pontage peut être usiné directement à partir d'un fichier CAO validé plutôt que d'être réinterprété de zéro.
Apprentissage automatique et maintenance prédictive
Deux applications de l'apprentissage automatique sont réellement utiles dans le domaine du moulage aujourd'hui, et l'une d'elles relève surtout du domaine de l'aspiration.
Utile : détection des dérives de processus. Un modèle entraîné sur une production de qualité peut signaler les dérives du processus d'injection (forme de la courbe de pression de la cavité, pression maximale, intégrale de la pression au fil du temps) avant que les dimensions ne dépassent les tolérances. L'avantage réside dans l'alerte précoce, et non dans le contrôle autonome.
Utile : maintenance prédictive. L’usure des outils et des machines peut être anticipée grâce à l’analyse des vibrations, du nombre de cycles, des écarts de température et de l’évolution du temps de cycle, ce qui permet de passer d’une maintenance réactive à une maintenance planifiée. En moulage, l’outil, et non la machine, est généralement l’élément le plus précieux : l’usure à la fermeture et l’érosion du point d’injection sont les principaux facteurs de variation dimensionnelle au cours de la durée de vie de l’outil.
Objectif principalement ambitieux : l’optimisation entièrement autonome des processus. L’apprentissage automatique s’avère réellement utile pour restreindre l’espace de recherche lors du développement des processus, en identifiant plus rapidement les combinaisons de paramètres prometteuses qu’avec un plan d’expériences factoriel complet. Il ne dispense toutefois pas de la validation de la fenêtre de fonctionnement du processus, ni de l’intervention d’un ingénieur qualifié pour définir ce qui constitue un processus « optimal » pour votre pièce.
Jumeaux numériques : utiles, surestimés et qu’il est important de comprendre
Un jumeau numérique est un modèle informatique d'un actif physique qui reste synchronisé avec celui-ci. Dans le domaine du moulage par injection, ce terme recouvre trois réalités bien distinctes :
| Type | Ce que ce modèle | Valeur pratique |
|---|---|---|
| Simulation de pièces/processus | Remplissage, tassement, refroidissement, déformation de la cavité | Élevé — empêche les erreurs d'outillage avant la découpe de l'acier |
| Outil/machine jumeau | Comportement des machines et des outils, usure, état de maintenance | Modéré — prend en charge la planification de la maintenance et l'ordonnancement |
| Jumeau numérique de production en temps réel | L'état en temps réel de l'installation est alimenté par les données de la machine et du MES. | Émergent — précieux à grande échelle, difficile à justifier pour un seul emploi |
La première catégorie est mature et génère déjà la plus grande valeur ajoutée : simuler le moule avant de le découper est la solution la plus économique pour éviter une pièce irréalisable. La troisième catégorie est celle des démonstrations impressionnantes, mais le retour sur investissement dépend de la taille de l’usine, de la stabilité du produit et du niveau d’instrumentation de l’usine. Méfiez-vous de l’appellation « jumeau numérique » ; demandez-vous avec quoi le modèle est synchronisé, à quelle fréquence et quelles décisions il modifie.
Énergie, matériaux et durabilité

La durabilité dans le moulage repose principalement sur l'amélioration de l'efficacité des processus, ce qui explique sa convergence avec la réduction des coûts :
- Temps d'un cycle Le principal facteur de consommation d'énergie par pièce est le débit. La majeure partie de la consommation énergétique d'une machine est due à la charge hydraulique ou servo et à la consommation du ruban chauffant pendant le cycle.
- Machines entièrement électriques Réduire la consommation d'énergie et améliorer la répétabilité contribue également à accroître les capacités. Le compromis porte sur le coût d'investissement, et non sur la qualité.
- Séchoir et manutention des matériaux Ils représentent souvent une part surprenante de l'énergie consommée par une usine ; des séchoirs correctement dimensionnés avec un point de rosée contrôlé permettent de réduire à la fois la consommation d'énergie et les défauts liés à l'humidité.
- Rebroyé Cela réduit le coût des matériaux, mais modifie le comportement au retrait. Un pourcentage maximal écrit et traçable constitue une mesure de contrôle qualité autant qu'une mesure de maîtrise des coûts.
- Réduction des déchets Il s'agit de l'action de développement durable la plus efficace, car elle élimine l'énergie et les matériaux investis dans une pièce qui est ensuite jetée.
- Refroidissement conforme Il raccourcit le temps de refroidissement et peut améliorer simultanément la stabilité dimensionnelle, ce qui explique sa présence dans les discussions sur les coûts et la qualité — voir Refroidissement conforme versus refroidissement standard.
Pour les acheteurs, la solution pratique consiste à demander des données sur l'énergie et les rebuts par pièce et à les considérer comme des indicateurs de la santé du processus plutôt que comme un exercice RSE distinct.
Ce que cela signifie pour les équipementiers achetant des pièces moulées

Abstraction faite de la technologie, quatre changements vous affectent directement :
- La capacité devient prouvable. Un fournisseur disposant de données de processus enregistrées peut démontrer le Cpk de vos dimensions sur l'ensemble d'une plage de production, et non pas seulement à un point d'échantillonnage unique. C'est ce qui distingue une tolérance annoncée d'une tolérance garantie.
- La dérive est détectée plus tôt. Le contrôle en boucle fermée associé à la surveillance des tendances raccourcit le délai entre un changement de processus et sa détection, ce qui réduit la taille de la zone de confinement à gérer.
- La traçabilité devient moins chère. Lorsque les lots de matières premières, les paramètres de processus et les résultats d'inspection sont enregistrés automatiquement, la constitution d'un dossier complet pour un produit réglementé cesse d'être une tâche manuelle.
- Évolution de la structure des coûts. L'automatisation déplace les coûts de la main-d'œuvre vers le capital et l'amortissement. Pour les programmes stables à volume élevé, elle peut réduire le coût unitaire ; pour les programmes à faible volume ou les conceptions évolutives, elle peut l'augmenter. Déterminez de quel côté de cette ligne se situe votre programme et consultez notre guide. évaluation du coût pour la façon dont les composants s'emboîtent.
Questions à poser à un fournisseur concernant sa maturité numérique
Utilisez ces questions. La qualité des réponses vous en dira plus long que n'importe quelle visite d'usine.
- Quelles machines fonctionnent en boucle fermée, et certaines utilisent-elles la détection de la pression de la cavité en production, et pas seulement en développement ?
- Vos machines exposent-elles des données de processus via OPC UA / EUROMAP 77, et quelles données de processus historiques pouvez-vous récupérer pour notre part six mois après le début de l'exécution ?
- Existe-t-il un système MES reliant l'outil, la machine, le lot de matériaux et les résultats d'inspection à un événement de production spécifique ? Quelles données enregistre-t-il ?
- Comment la plage de paramètres de procédé est-elle établie ? Par moulage scientifique et plans d’expériences, ou par l’expérience de l’opérateur ? Qui approuve toute modification de cette plage ?
- Comment détecte-t-on les dérives de processus entre les inspections planifiées, et qu'est-ce qui déclenche une action de confinement ?
- Quel est votre taux de PPM et votre rendement de première passe sur des pièces comparables, mesurés par outil plutôt que par usine ?
- Comment la maintenance des outils est-elle planifiée : par comptage des cycles, par état ou par panne ?
- Quelle est votre consommation d'énergie par kilogramme de résine traitée, et comment a-t-elle évolué au cours des deux dernières années ?
- Comment gérez-vous les enregistrements électroniques des processus pour les produits réglementés, et répondent-ils aux exigences de vos clients en matière d'intégrité des données ?
- Quelles parties de votre activité ne souhaiteriez-vous pas automatiser, et pourquoi ?
La question 10 est souvent la plus révélatrice. Un fournisseur capable d'expliquer ce qu'il a délibérément laissé manuel comprend son propre processus.
Le battage médiatique contre la réalité
| Réclamer | Verdict | La question pratique |
|---|---|---|
| « Notre usine est entièrement automatisée. » | Généralement partiel | Qu'est-ce qui est automatisé dans un travail comme le mien ? |
| « Nous utilisons l’IA pour contrôler le processus. » | Souvent exagéré | Le modèle modifie-t-il les points de consigne de manière autonome, ou se contente-t-il de signaler la dérive à un ingénieur ? |
| « Nous avons un jumeau numérique » | Cela dépend entièrement du type | Avec quoi le modèle est-il synchronisé, et quelle décision modifie-t-il ? |
| « Production sans éclairage » | Applicabilité limitée | Quels produits fonctionnent sans surveillance, et pendant combien de temps ? |
| « Certifié Industrie 4.0 » | Il ne s'agit pas d'une véritable certification. | À quelles normes vos interfaces sont-elles conformes — définitions OPC UA, EUROMAP 77, ISO 22400 ? |
| « Dossiers qualité sans papier » | Vraiment précieux | Pouvez-vous récupérer l'enregistrement d'un lot expédié spécifique, et est-il attribuable ? |
QFP
Le moulage par injection entièrement automatisé est-il une réalité ? Dans certains secteurs, oui : il s’agit généralement de pièces stables, géométriquement simples, produites en grande série sur des outillages validés, avec contrôle en ligne et rejet automatique. Ce n’est cependant pas la norme. Les pièces à l’aspect complexe, les petites séries et les conceptions fréquemment modifiées restent généralement supervisées.
Qu'est-ce que la norme EUROMAP 77 et pourquoi est-elle importante pour un acheteur ? Il s'agit de la spécification complémentaire OPC UA qui normalise l'interface entre les presses à injecter et les systèmes MES, permettant ainsi la collecte automatique des données de processus au lieu de leur saisie manuelle sur une fiche de réglage. Pour un acheteur, cela signifie que l'historique des paramètres de processus de sa pièce peut être consulté et analysé au lieu d'être reconstitué manuellement.
L'Industrie 4.0 permet-elle de réduire le coût des pièces ? Oui, mais pas automatiquement. Elle réduit les délais d'information et les efforts d'inspection, ce qui diminue les frais généraux ; l'automatisation transforme le coût de la main-d'œuvre en amortissement du capital, ce qui réduit le coût unitaire uniquement pour les volumes importants. Sur les programmes à faible volume ou évolutifs, le coût du capital peut l'augmenter. Les avantages les plus tangibles sont généralement une détection plus précoce des défauts et une documentation qualité moins manuelle.
Quelles données de process un bon fournisseur doit-il enregistrer ? Au minimum : le temps de cycle, les pressions d’injection et de maintien, le profil de vitesse d’injection, les températures du fourreau et du moule, la position du coussin et la plage de paramètres de process utilisée pour chaque production. Pour les travaux de précision, les données de pression par cavité sont également requises. L’enregistrement doit être lié à l’outil, à la machine, au lot de matériau et à l’équipe.
Comment la fabrication intelligente s'articule-t-elle avec les exigences de la norme ISO 13485 et de la FDA ? La connectivité facilite la conformité sans la remplacer. La fabrication réglementée exige toujours des processus validés, une gestion des modifications documentée et l'intégrité des données. Un système MES simplifie et fiabilise la traçabilité et la récupération des enregistrements, mais la validation du système lui-même – y compris les qualifications d'installation, opérationnelles et de performance (IQ/OQ/PQ) le cas échéant – demeure indispensable.
Les petites et moyennes entreprises de moulage peuvent-elles adopter cette approche de manière réaliste ? Oui, progressivement. Les étapes les plus rentables sont généralement peu coûteuses : contrôle en boucle fermée des processus sur les machines existantes, surveillance de la pression dans les cavités des moules critiques, moulage scientifique pour définir une plage de processus documentée et enregistrement automatisé des paramètres de processus. L’intégration complète du MES et les cellules sans surveillance interviennent ultérieurement et seulement lorsque le volume de production le justifie.
L'automatisation remplacera-t-elle l'ingénierie DFM ? Non, elle en accroît la valeur. L'automatisation stabilise les conceptions existantes ; elle ne peut pas corriger une pièce aux tolérances irréalisables ou aux parois déséquilibrées. Les décisions d'ingénierie seront prises plus tôt, et non plus tard.
L'automatisation contribue-t-elle à améliorer la tolérance ? Indirectement et de manière significative. L'extraction robotisée réduit les variations et les dommages liés à la manipulation, la régulation en boucle fermée diminue la dispersion d'un cycle à l'autre et la mesure en ligne raccourcit le délai entre un décalage de processus et sa correction. La tolérance elle-même reste toutefois déterminée par l'outillage et le comportement de la résine.
Points clés à retenir
- Le véritable changement vient de passer du contrôle d'une machine au contrôle d'un processus — La connectivité et la détection rendent désormais le contrôle en boucle fermée réalisable à l'échelle de la production.
- L'automatisation transforme le coût de la main-d'œuvre en coût d'investissement. Elle est rentable à volume élevé et stable avec un outillage éprouvé, et peut engendrer des coûts plus élevés pour les programmes à faible volume ou en évolution.
- Demander à propos de OPC UA / EUROMAP 77 assistance et quelles données historiques de processus un fournisseur peut récupérer pour votre pièce spécifique.
- La pression dans la cavité est le signal intra-moule le plus précieux et la condition pratique préalable au travail avec des tolérances serrées.
- Évaluer la maturité numérique avec Métriques de type ISO 22400 par outil — rebuts, rendement de première passe et Cpk — sans visite guidée du tableau de bord.
- Le fil numérique Le contrôle du flux de moulage jusqu'à l'enregistrement de l'expédition est plus précieux que n'importe quelle technologie prise individuellement, et c'est là que les problèmes de qualité sont évités.
- Soyez sceptique face aux concepts de « jumeau numérique » et de « contrôle par IA ». sous forme d'étiquettes ; demandez-vous avec quoi le système est synchronisé et quelle décision il modifie.
- Les données ne résolvent pas un processus instable. La discipline des processus d'abord, puis l'instrumentation, puis l'automatisation.
Vous souhaitez évaluer les capacités numériques d'un fournisseur ? GoodTech s'appuie sur une maîtrise des processus pilotée par l'ingénierie : analyse du flux de moulage et conception pour la fabrication (DFM) avant la validation de l'outillage, moulage en boucle fermée, fenêtres de processus documentées et systèmes qualité conformes aux normes ISO 9001 / IATF 16949 / ISO 13485. Nous serons ravis de vous présenter les machines instrumentées, les données de processus enregistrées et leur impact sur la validation des capacités de votre pièce.
Demandez un aperçu de nos capacités de production et de nos procédés de contrôle →