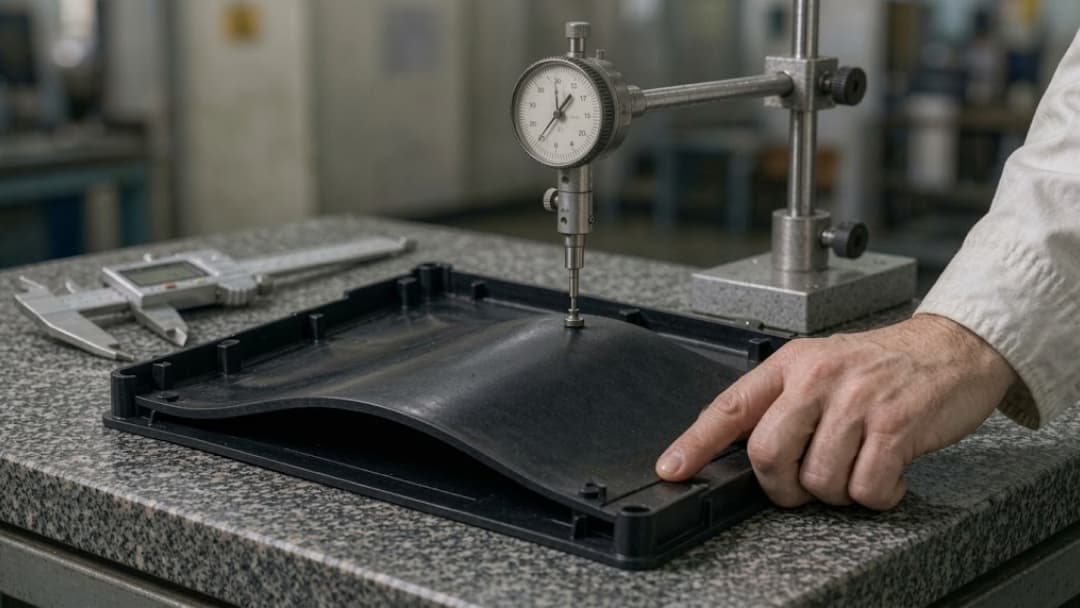
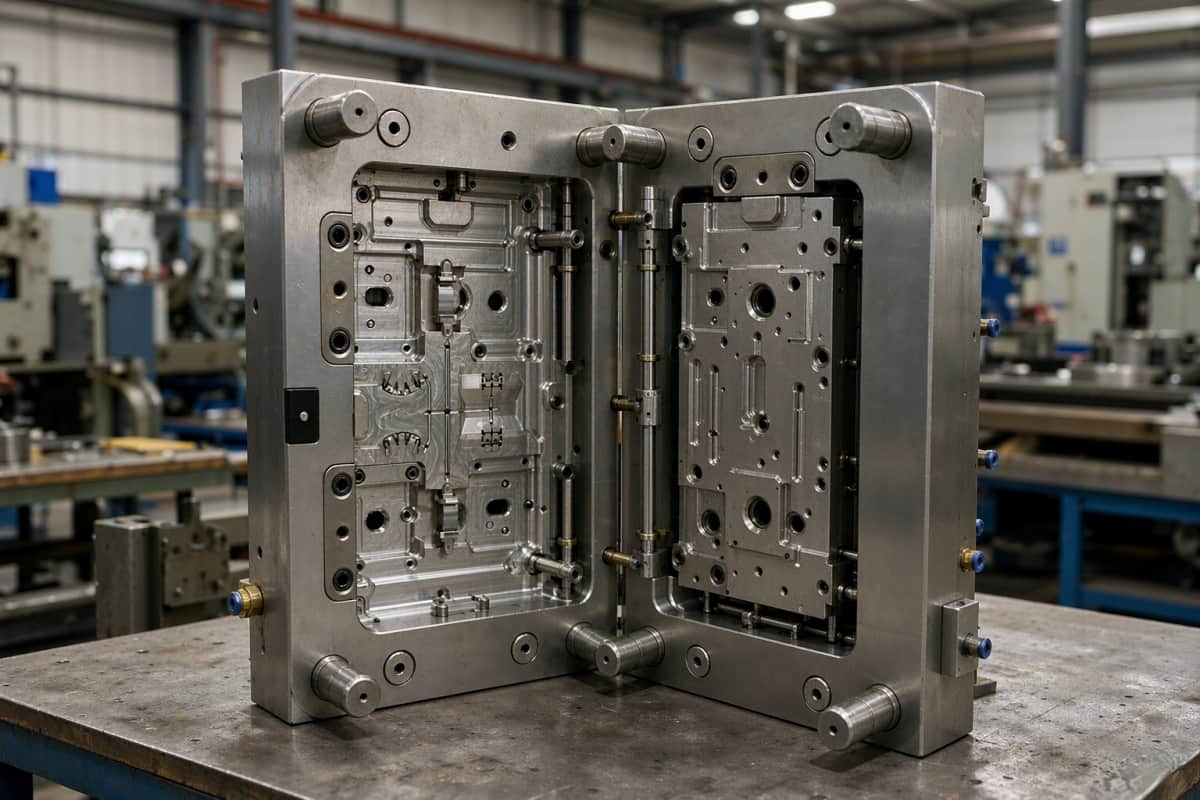
Dans la course effrénée à la commercialisation, le choix entre moules en aluminium et en acier détermine souvent si un projet sera lancé en quelques semaines ou en quelques mois. Si la fabrication traditionnelle privilégie la robustesse de l'acier, l'outillage rapide moderne exploite les alliages d'aluminium de haute qualité pour combler l'écart entre le prototypage initial et la production à grande échelle, sans les délais de livraison prohibitifs ni les coûts initiaux exorbitants.
Cet article explore les subtilités techniques du débat sur l'outillage rapide, en analysant pourquoi la conductivité thermique de l'aluminium (3 à 6 fois supérieure à celle de l'acier) et des vitesses d'usinage 50 % plus rapides révolutionnent l'industrie. Nous examinerons les aspects économiques de la gamme de prix de 1 500 à 5 000 $, évaluerons la durabilité maximale des alliages 7075 (10 000 cycles de production) et expliquerons pourquoi les stratégies d'outillage hybride s'imposent comme la solution privilégiée des startups et des équipementiers.
Speed Demon : Pourquoi l’aluminium se coupe 50 % plus vite
L'usinabilité supérieure de l'aluminium provient de sa faible dureté et de son caractère non abrasif, permettant des vitesses de coupe de 1 500 à 2 000 pieds par minute, soit près de 2 à 5 fois celles de l'acier. Cette efficacité est amplifiée par sa conductivité thermique élevée et sa compatibilité avec les outils diamantés de pointe, ce qui prévient la dégradation thermique observée lors de l'usinage des alliages ferreux.
Usinabilité supérieure : contrainte de force et thermique réduite
L'avantage fondamental de l'aluminium en usinage CNC réside dans sa composition métallurgique. Contrairement aux métaux ferreux, les matériaux non ferreux tels que le 6061-T6 (ASTM B209) sont essentiellement non abrasifs. Cette caractéristique permet de réduire considérablement les forces de coupe par rapport à l'acier AISI 1040 ou P20, diminuant ainsi les contraintes mécaniques sur la broche CNC et les arêtes de coupe des outils.
De plus, la conductivité thermique élevée de l'aluminium contribue de manière cruciale à la réduction des temps de cycle. Lors de l'usinage à grande vitesse, la chaleur est une cause majeure de défaillance des outils ; or, l'aluminium dissipe rapidement la chaleur de la zone de coupe. Ce transfert thermique rapide préserve l'intégrité de l'outil même à des vitesses de broche élevées, permettant un usinage continu sans les pauses de refroidissement souvent nécessaires pour les aciers denses.
Enfin, la faible résistance et dureté des alliages aluminium-silicium permettent un usinage de finition à grande vitesse avec des passes extrêmement fines. Ceci est crucial pour l'outillage rapide, car cela permet aux machines d'atteindre des états de surface supérieurs à des vitesses d'avance qui provoqueraient une usure catastrophique des outils dans l'acier AISI 1040 ou des aciers au carbone similaires.
L'écart de vitesse : outils diamantés et surface en pieds par minute (SFM)
Les données techniques relatives aux vitesses de coupe révèlent un écart de performance considérable entre l'aluminium et l'acier. Alors que les limites des machines et des procédés contraignent souvent l'acier à rester dans une plage pratique de 1 000 pieds par minute (fpm), les performances de l'aluminium sont nettement supérieures.
● L’aluminium permet des vitesses de surface de 600 à 1500 pieds par minute, atteignant jusqu’à 2000 pieds par minute lors de l’utilisation d’outils en PCD ou en diamant.
● La compatibilité avec les outils diamantés CVD évite la « graphitisation », une transformation du diamant en carbone qui se produit lors de l’usinage d’alliages ferreux à haute température.
● Les carbures revêtus d'Al2O3 peuvent augmenter les vitesses de coupe de 20 à 50 % par rapport aux outils non revêtus tout en maintenant une durée de vie constante de l'outil.
D'après le Manuel des machines, l'impossibilité d'utiliser des outils diamantés sur l'acier, en raison de son instabilité thermique, limite la plage de vitesses de coupe utilisables pour les alliages ferreux. En pratique, cela se traduit par des vitesses de broche pour l'aluminium souvent deux fois supérieures à celles utilisées en toute sécurité pour les aciers courants sur la même plateforme CNC. En combinant les avantages d'une conductivité thermique élevée et d'une compatibilité avancée avec les outils diamantés, les opérations d'usinage rapide de l'aluminium permettent d'atteindre des temps de cycle tout simplement inaccessibles avec les aciers à moules P20 ou H13.
Le miracle des 2 semaines : respecter les délais du marché
L'outillage rapide en aluminium exploite l'usinage CNC et les alliages 7075 pour produire des pièces de qualité standard en 1 à 2 semaines. L'aluminium s'usinant 5 à 10 fois plus vite que l'acier, il permet de fabriquer plus de 1 000 pièces par moulage par injection ou fonderie, comblant ainsi l'écart entre le prototypage et la production en grande série tout en respectant les délais serrés du marché.
| Métrique | Outillage rapide pour aluminium | Outillage traditionnel en acier |
| Délai De Mise En Œuvre | 1 à 2 semaines | 8 à 12 semaines |
| Vitesse d'usinage | 5 à 10 fois plus rapide | Ligne de base standard |
| Volume typique | 500 à 10,000 pièces | Plus de 100,000 pièces |
Délais de livraison réduits : de la conception assistée par ordinateur à plus de 1 000 pièces
Le passage de la fabrication traditionnelle à l'outillage rapide est principalement dû aux propriétés physiques des matériaux. L'usinage de l'aluminium est nettement plus efficace que celui de l'acier, souvent cinq à dix fois plus rapide. Cette réduction drastique des temps de cycle des machines CNC permet de créer des moules complexes en un temps record, transformant un projet, initialement conçu par CAO, en un moule physique en quelques jours seulement.
● Des cycles de production d'outillage rapides de 1 à 2 semaines permettent de produire des centaines, voire des milliers de pièces, surpassant largement les délais d'attente de 8 à 12 semaines typiques des moules de production en acier.
● L’impression 3D SLM combinée à un usinage de précision permet une validation fonctionnelle des composants ou carters de moteur en seulement 5 jours.
● Les startups et les équipementiers utilisent cette rapidité pour s’assurer des avantages de « premier sur le marché », en honorant les premières commandes pendant que l’outillage de production permanent est encore en cours de fabrication.
Performances techniques : Outillage en alliage 7075 et hybride
Si la rapidité est l'atout principal, la qualité technique des outils garantit que « rapide » ne rime pas avec « faible qualité ». L'outillage de production rapide moderne utilise un alliage d'aluminium 7075 de haute qualité, offrant un équilibre exceptionnel entre résistance, résistance à la fatigue et conductivité thermique. Cet alliage se polit très bien, permettant d'obtenir des finitions de surface comparables à celles des outils en acier permanents.
Pour les projets exigeant une durabilité accrue sans compromettre la rapidité de l'aluminium, les ingénieurs ont souvent recours à des outillages hybrides. En combinant des cavités en aluminium avec des inserts en acier P20, les fabricants optimisent la durée de vie de l'outillage et la gestion thermique. L'outillage conserve ainsi des tolérances serrées et une haute précision, surpassant nettement les finitions plus grossières et les tolérances plus larges des méthodes de fonderie rapide traditionnelles.
● L’aluminium 7075 offre une durabilité suffisante pour jusqu’à 10 000 tirs en fonction de la résine utilisée.
● La durée de vie des billes varie généralement de 2 000 à 5 000 pour les polymères complexes ou renforcés de fibres qui sont plus abrasifs.
● L’usinage CNC garantit une haute précision, ce qui rend ces outils idéaux pour des applications industrielles telles que les boîtiers et les composants mécaniques internes.
Dissipation thermique : l’arme secrète de l’aluminium
La conductivité thermique de l'aluminium (120–180 W/m·K) est 3 à 6 fois supérieure à celle des aciers à moules standard comme le P20 ou le H13. Cela permet à l'outillage d'évacuer rapidement la chaleur du plastique en fusion, réduisant ainsi les phases de refroidissement jusqu'à 88 % et autorisant une production à haut débit de plus de 1 000 pièces en seulement deux semaines.
Conductivité thermique : aluminium vs acier traditionnel
L'avantage fondamental de l'aluminium dans l'outillage rapide réside dans sa structure atomique, qui favorise un transfert d'énergie rapide. Si les aciers à moules traditionnels comme le P20 et le H13 sont appréciés pour leur dureté extrême, ils se comportent comme des isolants thermiques, contrairement aux alliages d'aluminium. Les alliages d'aluminium de qualité moule, tels que l'Al 7075, le QC-10 et l'Alumec 89, offrent une conductivité thermique de 120 à 180 W/m·K, tandis que celle des aciers à outils standard se situe généralement entre 25 et 40 W/m·K.
● Efficacité de la fusion en liquide de refroidissement : La conductivité thermique élevée de l'aluminium extrait la chaleur du plastique fondu et la transfère dans les canaux de refroidissement internes beaucoup plus rapidement que l'acier.
● Répartition uniforme de la chaleur : L'aluminium réduit les déséquilibres de température entre le noyau et la cavité à seulement 13 %, ce qui est essentiel pour maintenir l'intégrité de la pièce.
● Stabilité thermique : Un transfert de chaleur plus rapide empêche la formation de « points chauds » localisés dans le moule, qui entraînent généralement des marques de retrait ou une dérive dimensionnelle du produit final.
Pour les équipes d'ingénierie, cela signifie que même les géométries complexes peuvent être refroidies avec une plus grande uniformité. En minimisant les écarts de température entre le noyau et la cavité, l'outillage en aluminium réduit efficacement le risque de déformation des pièces, garantissant ainsi une précision dimensionnelle optimale, de la première à la millième pièce.
Impact sur le temps de cycle et conception de refroidissement avancée
En moulage par injection, la phase de refroidissement est la plus longue du cycle. Des études d'ingénierie montrent que le passage d'un moule sans refroidissement à un moule utilisant des canaux de refroidissement de surface permet de réduire le temps de refroidissement du PEBD de 4 801 secondes à seulement 401 secondes. Cette réduction de 88 % est rendue possible par la capacité de l'aluminium à agir comme un dissipateur thermique performant, notamment grâce à des géométries de canaux optimisées.
● Rugosité et surface : L'augmentation de la rugosité interne des canaux de refroidissement (de Sz 2.4 µm à 4.9 µm) peut augmenter les taux de refroidissement initiaux de 2.13 °C/s à 3.97 °C/s.
● Synergie de refroidissement conforme : L'excellente usinabilité de l'aluminium permet aux outilleurs de créer des circuits conformes qui suivent de près la géométrie de la pièce.
● Gains de productivité : La réduction des phases de refroidissement permet aux installations de réaliser plus de tirs par jour, ce qui permet d'atteindre des objectifs de livraison ambitieux pour les démarrages et les séries de production transitoires.
En tirant parti de la conductivité thermique élevée des alliages de qualité moule, les fabricants peuvent utiliser des pressions d'injection plus faibles (environ 10 MPa pour le PEBD) et maintenir des températures de moule stables (30 °C). Ces conditions prolongent non seulement la durée de vie de l'outillage en aluminium, mais garantissent également le maintien de finitions polies de haute qualité et de tolérances serrées tout au long du processus de production, prouvant ainsi que l'efficacité thermique et la qualité esthétique peuvent parfaitement coexister dans l'outillage rapide moderne.
L'outillage de précision répond aux normes d'ingénierie mondiales
Comblez le fossé entre la fabrication chinoise à bas coût et l'expertise en ingénierie américaine pour vos composants plastiques complexes. De l'optimisation DFM à la fabrication d'outillage haute capacité, nous garantissons une qualité certifiée ISO pour les secteurs médical, automobile et électronique.

Le plafond de durabilité : pourquoi l’acier reste le meilleur
Les moules en aluminium, notamment en alliage 7075, atteignent leur limite de durabilité aux alentours de 10 000 injections. Bien qu'idéaux pour le prototypage rapide, ils ne peuvent rivaliser avec la résistance à l'usure de l'acier P20 face à des pressions d'injection élevées, des résines abrasives chargées de verre ou des polymères corrosifs comme le PVC, qui provoquent une dégradation rapide de l'outil.
La limite de 10 000 tirs : usure, fatigue et fatigue des matériaux
Bien que l'aluminium soit apprécié pour sa rapidité lors du prototypage, il présente des limitations physiques intrinsèques qui définissent ses limites en production. La plupart des alliages d'aluminium de la série 7000 utilisés pour l'outillage ont une durée de vie allant de 2 000 à 10 000 injections, un chiffre qui dépend fortement de la complexité de la pièce et du polymère injecté.
● Sensibilité à l’usure de surface et à la formation de « bavures » sous des pressions d’injection élevées et constantes.
● Résistance à la fatigue limitée par rapport à l'acier lorsqu'elle est soumise à des cycles thermiques répétés et à des forces de serrage mécaniques.
● Forte vulnérabilité aux polymères corrosifs comme le PVC qui peuvent piquer et dégrader les surfaces en aluminium 7075 beaucoup plus rapidement que l'acier.
Cette vulnérabilité aux contraintes mécaniques et chimiques implique qu'à mesure que le volume de production augmente, les économies réalisées grâce à l'aluminium sont souvent annulées par la nécessité d'entretenir ou de remplacer intégralement l'outillage. La surface plus tendre de cet alliage ne résiste tout simplement pas à l'abrasion des résines renforcées, comme celles contenant des fibres de verre, qui finissent par user la cavité du moule comme du papier de verre.
Quand changer de cap : plaquettes en acier et solutions d’outillage hybrides
Pour faciliter la transition entre l'outillage rapide et la production à grande échelle, les ingénieurs privilégient souvent une stratégie hybride. En intégrant des inserts en acier doux P20 dans les zones d'usure, comme les points d'injection et les angles vifs, les fabricants peuvent prolonger efficacement la durée de vie d'un moule en aluminium sans les délais de fabrication d'un outillage entièrement en acier. Cette approche permet de bénéficier des avantages thermiques de l'aluminium tout en protégeant les éléments les plus vulnérables de la géométrie.
● Utilisation d’alliages 7075 ou 7050 spécifiquement pour leur polissage et leur résistance supérieurs parmi la série 7000.
● Transition vers un outillage entièrement en acier P20 pour les séries de production dépassant le seuil de volume moyen de 10 000 unités.
● Stratégie de moule hybride : Utilisation d'une base en aluminium pour la conductivité thermique (cycles plus courts) avec un noyau en acier pour les caractéristiques critiques à tolérance serrée.
En définitive, le choix de l'acier dépend du volume de production et du type de résine. Si l'aluminium s'usine 5 à 10 fois plus vite que l'acier, permettant des délais de production de 1 à 2 semaines, l'acier P20 demeure la norme du secteur pour une production continue. L'approche hybride constitue une solution idéale, permettant aux entreprises de passer de 1 000 pièces à des volumes moyens plus importants, tout en préservant l'intégrité et la stabilité dimensionnelle des pièces.
Problèmes de réparabilité : on ne peut pas simplement le souder.
Le bas point de fusion de l'aluminium (1,220 °C) et sa dissipation thermique rapide rendent les méthodes de soudage classiques inefficaces. Les réparations nécessitent souvent un soudage MIG/TIG pulsé, un contrôle thermique précis entre 400 °C et 570 °C, et des salles blanches dédiées afin de prévenir la corrosion galvanique et la fragilisation par écrouissage.
Le piège de la métallurgie : écrouissage et sensibilité thermique
La principale difficulté liée à la réparation d'outillage en aluminium réside dans ses propriétés physiques fondamentales, et plus particulièrement dans son absence de « mémoire de forme ». Contrairement à l'acier, qui peut souvent être remis en forme par manipulation, l'aluminium est très sensible à l'écrouissage. Cela signifie que lorsqu'on plie ou remodèle le métal manuellement, il devient rapidement cassant, ce qui augmente le risque de fissures et de défaillances structurelles internes.
● Contraintes thermiques : L’aluminium entame son processus de recuit à environ 750 °F (400 °C). Les équipes de maintenance doivent intervenir dans une plage de températures étroite, de 250 °F (120 °C) à 450 °F (230 °C) afin d’éviter de compromettre l’intégrité structurelle du moule ou de dégrader les adhésifs critiques.
● Usure abrasive : Les cavités en aluminium sont nettement plus tendres que l’acier P20 ou H13, ce qui les rend facilement rayables lors du traitement de polymères chargés de verre ou abrasifs.
Du fait de ces sensibilités, la restauration de surface est plus fréquente qu'avec les aciers à outils traditionnels. Si les limites thermiques sont dépassées lors d'une tentative de réparation, le moule risque de perdre définitivement sa trempe, le rendant inutilisable pour les applications de moulage par injection haute pression.
Exigences de réparation spécialisées et primes de coût
L'entretien des moules en aluminium exige de s'écarter des pratiques d'usinage classiques. La dissipation thermique rapide de l'alliage implique que le soudage oxyacétylénique traditionnel ou le soudage à l'arc conventionnel risquent d'entraîner des cavités déformées ou des retassures plutôt qu'une liaison réussie.
● Technologie de soudage : Les réparations réussies nécessitent des systèmes MIG pulsé ou TIG haute fréquence. Ces systèmes contrôlent la formation de la couche d’oxyde, qui doit être traitée dans un délai strict de 20 à 30 minutes après le nettoyage.
● Impact économique : Étant donné que les cycles de réparation prennent de 20 % à 40 % de plus en raison des exigences de refroidissement et de test, les taux de main-d'œuvre sont généralement 2 à 4 fois plus élevés que ceux de l'acier.
● Prévention de la contamination : Pour prévenir la corrosion galvanique, les ateliers doivent utiliser des outils dédiés exclusivement à l'aluminium, tels que des marteaux et des tas spéciaux, suivis d'un test de ressuage pour identifier les microfissures.
En définitive, la complexité de ces procédures conduit souvent les fabricants à privilégier le remplacement à la réparation pour les petites pièces. Le maintien de l'intégrité structurelle est primordial, et la faible marge d'erreur en soudage de l'aluminium rend obligatoires les protocoles définis par les équipementiers — tels qu'une surveillance stricte de la température et des limites d'épaisseur du métal d'apport — pour tout outil destiné à la production.
Finition de surface : L’aluminium peut-il briller ?
Oui, les moules en aluminium permettent d'obtenir des finitions brillantes, quasi-miroir. Grâce à l'utilisation d'abrasifs diamantés et de techniques d'usinage spécifiques comme le fraisage en avalant, l'aluminium peut atteindre la norme SPI A-1 (0.012–0.025 µm RA), ce qui le rend idéal pour la fabrication de prototypes de qualité optique et de pièces en plastique transparent.
| Note SPI | Rugosité (µm RA) | Méthode de finition |
| SPI A-1 (Super brillant) | 0.012 – 0.025 | Polisseuse diamantée grain 6000 |
| SPI A-2 (Haute brillance) | 0.025 – 0.05 | Polisseuse diamantée grain 3000 |
| SPI A-3 (Brillance normale) | 0.05 – 0.10 | Polisseuse diamantée grain 1200 |
| Outillage usiné | 1.6 – 3.2 | Fraisage CNC standard en carbure |
Obtention d'une clarté optique optimale : Grades SPI et polissage au diamant
La transformation d'un bloc d'aluminium brut usiné en une surface de moule de qualité optique est un procédé spécialisé qui tire parti de la moindre dureté du matériau. L'aluminium 6061 étant plus malléable que l'acier à outils, il réagit efficacement aux abrasifs diamantés, permettant ainsi aux techniciens d'atteindre des niveaux de finition esthétique élevés avec un temps de travail considérablement réduit.
● Supports en aluminium SPI A-1 Finitions brillantes « Super » (0.012-0.025 µm RA) utilisant des abrasifs diamantés de grain 6000.
● Les exigences standard de haute brillance (SPI A-2) sont atteintes avec un diamant de grain 3000 (RA de 0.025 à 0.05 µm).
● Le polissage de l'aluminium est nettement plus rapide que celui de l'acier — souvent 5 à 10 fois plus rapide — en raison de la moindre dureté du matériau et de l'usure réduite des outils.
● Idéal pour les boîtiers médicaux et les boîtiers d'électronique grand public nécessitant des surfaces « moulées » hautement esthétiques.
Paramètres techniques : Usinage CNC vs. Électroérosion par miroir
Si le polissage secondaire apporte la brillance finale, la qualité de surface initiale est déterminée lors de l'usinage CNC. L'obtention d'une finition de précision exige d'abandonner les méthodes d'enlèvement de matière agressives et de privilégier plutôt les cycles de broche à grande vitesse et les revêtements d'outils spéciaux qui empêchent la déformation du matériau.
● L’aluminium 6061 usiné donne généralement une rugosité de surface de Ra 1.6-3.2 µm avec des fraises en carbure standard.
● L’électroérosion à miroir et les fraises à 3 cannelures revêtues de TiB2 peuvent réduire la rugosité après usinage à 0.8 µm pour des surfaces d’étanchéité de précision ou esthétiques.
● Les techniques d'optimisation telles que les légers décalages et les vitesses de broche élevées empêchent les « déchirures » souvent associées à la tendreté de l'aluminium.
● GoodTech utilise des machines CNC à grande vitesse et des systèmes d'inspection basés sur des MMT pour garantir la régularité des surfaces sur des géométries complexes telles que les actions latérales et les glissières.
En optimisant ces paramètres techniques, les fabricants peuvent respecter des délais de production serrés de deux semaines pour des séries de 1 000 pièces, tout en conservant la qualité « brut de moulage » généralement réservée aux outils en acier produits en grande série. La clé réside dans un refroidissement contrôlé et un montage rigide permettant d’éliminer les marques d’outillage avant le polissage manuel.
Moules hybrides : noyau en acier + base en aluminium
Les moules hybrides utilisent des noyaux en acier haute résistance (comme l'H13 ou le P20) dans les zones à forte usure, associés à des bases en aluminium (7075-T6). Cette configuration offre le meilleur des deux mondes : la durabilité de l'acier (plus d'un million de cycles) dans les zones critiques et la dissipation thermique 200 à 300 % plus rapide de l'aluminium, permettant ainsi de réduire les temps de cycle.
Intégration stratégique des matériaux : noyaux en acier et blocs en aluminium
La logique d'ingénierie des outillages hybrides repose sur une répartition stratégique du travail mécanique. En utilisant l'acier à outils pour travail à chaud au chrome H13, P20 ou S7 pour les noyaux et les cavités, les fabricants créent une interface robuste capable de résister aux pressions d'injection extrêmes et à l'abrasivité des résines modernes. Ceci garantit le maintien de l'intégrité géométrique des surfaces de formage principales, même lors de longues séries de production.
● Intégration d'alliages d'aluminium 7075-T6 ou 6061-T6 pour la base du moule afin de tirer parti d'une densité environ 1/3 de celle de l'acier.
● Équilibrer la dureté superficielle et la polissabilité de l'acier pour des finitions de qualité médicale avec l'usinabilité supérieure de l'aluminium pour une fabrication d'outils plus rapide.
Indicateurs de performance : temps de cycle et durée de vie des outils
Lors de l'évaluation des performances, l'approche hybride présente un avantage thermique indéniable. L'aluminium offrant une dissipation thermique deux à trois fois supérieure à celle de l'acier traditionnel, la phase de refroidissement du cycle d'injection est considérablement raccourcie. Cette réduction du temps de cycle se traduit directement par une productivité accrue et des coûts unitaires inférieurs, sans compromettre la précision des inserts en acier rectifiés.
● Comparaison de la durée de vie : les plaquettes en acier prolongent la durée de vie de l'outil à plus d'un million de cycles, tandis que l'outillage en aluminium pur a généralement une durée de vie comprise entre 10 000 et 100 000 cycles.
● Application dans l'outillage rapide : Idéal pour les startups ayant besoin de plus de 1 000 pièces dans un délai de deux semaines utilisant des matériaux chargés de verre ou à haute pression.
● Efficacité de fabrication : Réduit le besoin de trempe post-travail à chaud poussée sur les sections en aluminium, réduisant les délais de livraison de plusieurs jours ou semaines.
Comparaison des coûts : où se situent les économies ?
L'outillage en aluminium réduit considérablement les coûts initiaux : les moules rapides coûtent entre 1 500 et 5 000 $ contre plus de 25 000 $ pour l'acier. Ces économies s'expliquent par des vitesses d'usinage 3 à 5 fois plus rapides et un coût des matières premières près de 70 % inférieur à celui de l'acier inoxydable, ce qui en fait le choix le plus économique pour les séries de 100 à 1 000 pièces.
Investissement initial : Économie des matériaux et de l'outillage
L'investissement initial pour les moules en aluminium est nettement inférieur à celui des moules en acier, grâce à la combinaison d'un prix des matières premières plus bas et d'exigences de fabrication simplifiées. Par exemple, un bloc standard d'aluminium 6061 de 6 mm × 6 mm × 25 mm coûte environ 1 $, tandis qu'un bloc équivalent en acier inoxydable 304 atteint près de 90 $. Ces économies de matériaux sont rapidement significatives pour les bases d'outillage multi-empreintes de plus grande taille.
● Les coûts de mise en place d'outillage rapide en aluminium varient de 1 500 $ à 5 000 $ pour les moules à cavité unique, comparativement à l'outillage en acier à grand volume qui commence à 25 000 $.
● Les bases de moules partagées comme les systèmes MUD (Master Unit Die) peuvent encore réduire les coûts de 30 à 50 % en n'usinant que les inserts en aluminium.
● Les filières d’extrusion solide pour l’aluminium restent très accessibles, avec des coûts généralement situés entre 1 250 et 1 950 $.
Efficacité opérationnelle : cadences d'usinage et seuils de rentabilité en volume
Au-delà du prix d'achat du métal, le principal facteur de réduction des coûts est le taux d'enlèvement de matière. L'usinage de l'aluminium, 3 à 5 fois plus rapide que celui de l'acier trempé, se traduit directement par des coûts d'atelier plus bas. Sachant que le temps machine représente généralement entre 30 % et 50 % du coût total de fabrication, l'efficacité de l'aluminium permet de réaliser des économies substantielles par pièce dès la phase d'outillage.
● Les coûts d'usinage CNC de l'aluminium varient de 0.50 $ à 3.00 $ par minute, reflétant l'usure réduite des outils et les vitesses de broche plus rapides possibles avec des alliages plus tendres.
● L’analyse du seuil de rentabilité montre que les moules en aluminium deviennent plus rentables que l’impression 3D à partir d’environ 100 pièces.
● Les remises sur volume progressives offrent des économies de 15 à 30 % pour les séries de 26 à 100 pièces et de 5 à 15 % pour les quantités supérieures à 100 unités.
Pour les fabricants qui ciblent le segment intermédiaire de la production (des séries de 100 à 1 000 unités), l'aluminium représente un excellent compromis en termes d'amortissement. Alors qu'un lot de 200 pièces imprimées en 3D peut coûter 8 000 $, le même volume produit grâce à un outillage rapide en aluminium reviendrait à environ 5 000 $, coût initial du moule inclus. C'est ce qui en fait le choix idéal pour les jeunes entreprises qui passent du prototype à la commercialisation.
Pourquoi les mouleurs traditionnels détestent l'aluminium
Les mouleurs traditionnels hésitent souvent à utiliser l'aluminium, prisonniers d'une mentalité « acier uniquement » héritée des premiers alliages d'aluminium incapables de supporter une usure importante. Cependant, les alliages modernes 7075-T651, dotés de revêtements durs, atteignent désormais plus de 200 000 cycles, remettant en question l'idée reçue selon laquelle l'aluminium serait exclusivement réservé au prototypage de faible précision.
Le conflit fondamental : Mythes de la souplesse contre normes d’outillage rigides
Le scepticisme traditionnel s'explique par l'écart important de dureté entre les matières premières. L'aluminium 7075 T651 non traité présente une dureté Brinell moyenne d'environ 150 à 170 HB, bien inférieure aux standards industriels comme l'acier P20 (280 à 320 HB) ou l'acier H13 trempé (plus de 460 HB). Cette disparité conduit de nombreux ingénieurs expérimentés à considérer l'aluminium comme un matériau fragile, incapable de résister aux contraintes d'un environnement de production.
Les problèmes liés aux moules traditionnels concernent principalement les défaillances physiques des outillages « souples », comme le grippage et les bavures sous fortes contraintes de serrage. Les premiers moules en aluminium perdant souvent leur intégrité dimensionnelle lors de longues campagnes de production, de nombreux mouleurs ont, à tort, considéré ce matériau comme présentant un risque élevé et convenant uniquement aux prototypes simples et peu précis, plutôt qu'aux pièces fonctionnelles.
Au-delà des sciences des matériaux, un obstacle psychologique et opérationnel majeur freine l'adoption de ces alternatives. La plupart des ateliers de moulage par injection établis ont investi massivement dans des outillages lourds en acier. Adopter des alternatives en aluminium, légères et rapides, implique une refonte des protocoles de configuration, de manutention et de maintenance que de nombreuses installations traditionnelles ne sont tout simplement pas équipées – ou disposées – à mettre en œuvre.
La réfutation fondée sur les données : ingénierie de surface et réalité du volume élevé
Les performances modernes de l'aluminium ne dépendent plus de sa dureté brute, mais de traitements de surface avancés. Grâce à des traitements spécifiques, les ingénieurs peuvent désormais concilier l'usinabilité de l'aluminium et la durabilité de l'acier.
● Durcissement de surface : L'anodisation dure ou le nickelage chimique peuvent élever la dureté de surface à HRC 50–60, correspondant efficacement à la résistance à l'usure de l'acier à outils trempé.
● Conductivité thermique : L'aluminium offre une conductivité thermique 5 à 6 fois supérieure (~138 W/m·K) à celle de l'acier (~46 W/m·K), permettant des cycles de moulage 20 à 40 % plus rapides.
● Succès à grande échelle : Des cas documentés montrent que des outils en aluminium utilisant des résines chargées à 30 % de verre ont dépassé 200 000 à 2 000 000 cycles sans défaillance.
● Efficacité : Les moules en aluminium peuvent réduire les coûts d'outillage initiaux de 30 à 50 % et sont généralement livrés en deux fois moins de temps que ceux en acier.
Malgré une certaine réticence persistante des mouleurs, la rapidité d'usinage demeure l'atout indéniable de l'aluminium. L'excellente dissipation thermique d'alliages comme l'A5052 accélère non seulement le processus de fabrication, mais permet également d'obtenir des pièces présentant moins de contraintes résiduelles et un gauchissement réduit, notamment pour les applications à parois minces. Pour les jeunes entreprises et les fabricants à haut rendement, les données montrent que l'aluminium n'est plus seulement un matériau expérimental, mais un véritable moteur de production.
Verdict : Le point idéal pour les moules en aluminium
La production idéale de moules en aluminium se situe entre 500 et 35 000 pièces par an, avec une zone de rentabilité optimale entre 3 000 et 12 000 unités. Dans cette plage de production, l’aluminium permet des cycles 50 % plus rapides et des coûts d’outillage nettement inférieurs, tout en conservant un état de surface de haute qualité (polissage) adapté aux applications médicales et électroniques grand public.
Volume de production : de 500 à 35 000 unités
Identifier le seuil optimal de production pour les moules permanents en aluminium est crucial pour la rentabilité d'un projet, car les avantages économiques sont les plus marqués pour un volume de production spécifique. Les études montrent que la plage d'application principale se situe entre 500 et 35 000 pièces par an, les retours les plus importants étant observés pour les programmes nécessitant entre 3 000 et 12 000 unités annuellement.
● Moins de 500 unités : Les méthodes de moulage au sable ou d'impression 3D restent souvent plus économiques en raison de coûts d'installation initiaux plus faibles.
● Au-delà de 35 000 unités : La rentabilité se déplace généralement vers l'outillage moulé sous pression en acier trempé pour supporter l'usure et la détérioration du volume élevé.
● Délai de livraison : L’aluminium est le choix rationnel pour les startups ayant besoin de plus de 1 000 pièces dans un délai très court de deux semaines, alliant déploiement rapide et efficacité pour les volumes moyens.
Normes de performance et de conformité des matériaux
Pour atteindre ces objectifs de production, des alliages haute performance tels que le QC-10 et l'Alumold 500® sont utilisés pour leurs propriétés thermiques et mécaniques supérieures. Ces matériaux sont conçus pour assurer une évacuation rapide de la chaleur, indispensable à des cycles d'injection plus courts, tout en garantissant la stabilité du moule sous contraintes thermiques répétées.
● Conductivité thermique : Les alliages haut de gamme présentent des valeurs d'environ 160 W/m·K, surpassant largement l'acier à outils en termes d'efficacité de refroidissement.
● Dureté et finition : Des niveaux de dureté de 150 à 170 HB permettent un polissage de surface de classe A, ce qui rend ces moules adaptés aux appareils électroniques grand public de haute qualité esthétique.
● Stabilité dimensionnelle : Les plaques spécialisées de la série 7xxx conservent une résistance uniforme jusqu'à 24 pouces d'épaisseur, minimisant ainsi la déformation pendant l'usinage et le fonctionnement.
● Contexte réglementaire : Toutes les exigences dimensionnelles et de qualité sont sous-tendues par les normes ASTM B108/B108M pour les pièces moulées en alliage d'aluminium.
Du point de vue de la conception, la réussite de la mise en œuvre repose sur le respect de contraintes spécifiques d'épaisseur de paroi. Si une épaisseur minimale pratique de 4.6 mm (0.18 pouce) est la norme, les zones de précision peuvent être amincies jusqu'à 3.2 mm (0.125 pouce) si elles sont suffisamment soutenues par la géométrie du moule environnant.
Questions fréquemment posées
Les moules d'injection en aluminium sont-ils adaptés à la production ?
Oui, les alliages d'aluminium haute résistance de la série 7000, comme le QC-10™ ou le 7075, sont excellents pour l'outillage rapide. Ils conviennent au moulage par injection d'environ 75 % des thermoplastiques non chargés et permettent généralement de produire environ 10 000 pièces par moule lorsqu'ils sont utilisés avec des résines non abrasives.
Quelle est la durée de vie moyenne des moules en aluminium ?
Les moules en aluminium résistent généralement à 5 000 à 100 000 cycles. Les alliages 7075 haute performance peuvent atteindre 100 000 à 150 000 cycles, tandis que l’aluminium 6061 dure généralement de 50 000 à 100 000 cycles selon la résine et la complexité.
Quelle est la différence de coût entre les moules en aluminium et ceux en acier ?
Pour la production initiale, les moules en aluminium sont nettement plus économiques, coûtant généralement de 30 % à 50 % de moins que ceux en acier. Dans de nombreux cas, le prix d'un outil en aluminium représente un quart à la moitié de celui d'un outil équivalent en acier, grâce à un usinage plus rapide et à un coût des matériaux inférieur.
Les moules en aluminium peuvent-ils permettre d'obtenir une finition miroir ?
Oui. L'aluminium peut être poli miroir (SPI A0) avec une rugosité de surface Ra de 0.008 à 0.016 μm. Ce résultat est comparable à celui de l'acier poli miroir, mais exige des composés diamantés spécifiques (jusqu'à 1 μm) et un contrôle rigoureux du processus en raison de la sensibilité du matériau.
Quel est le délai de livraison standard pour l'outillage en aluminium ?
La norme industrielle pour la fabrication d'outillage rapide en aluminium est de 10 à 15 jours ouvrables. Cette efficacité permet de réduire les délais de production totaux — de l'approbation de la conception aux pièces finies — à seulement 4 à 8 semaines.
Les moules en aluminium peuvent-ils traiter des plastiques techniques ?
Oui, elles peuvent transformer les plastiques techniques en petites et moyennes séries. Leur principal avantage réside dans leur conductivité thermique : les moules en aluminium chauffent et refroidissent jusqu’à sept fois plus vite que ceux en acier, ce qui réduit considérablement les temps de cycle pour les résines compatibles.